

Što zapravo razlikuje pouzdanog Proizvođač pneumatskih hvataljki Od Ostatka
Kratak odgovor: pouzdanog proizvođača pneumatskih hvataljki definiraju tri mjerljive stvari, a ne marketinška kopija — ponovljiva sila stezanja kroz tisuće ciklusa, zapečaćena konstrukcija koja je otporna na prodor prašine i vlage i točnost hoda čeljusti unutar 0,02 mm do 0,05 mm. Sve ostalo - boja premaza, debljina kataloga ili veličina izložbenog prostora - je sekundarno. Kupci koji traže proizvođače pneumatskih hvataljki obično pokušavaju riješiti jedan od dva problema: hvataljku koja se prebrzo istroši na pruzi velike brzine ili hvataljku koja ne može zadržati konzistentnu silu na dijelovima s različitim završetkom površine. Oba problema potječu od odluka o dizajnu u fazi proizvodnje, zbog čega se ovaj vodič usredotočuje na ono što treba provjeriti prije naručivanja, a ne na generičke opise proizvoda.
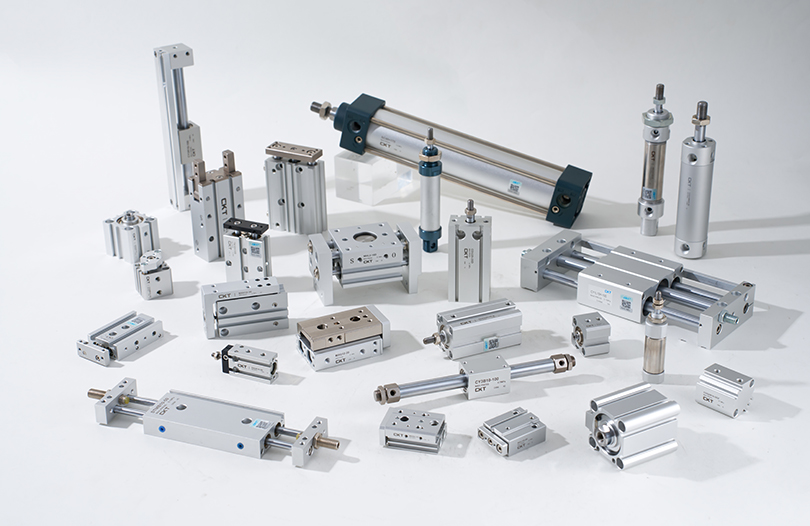
Pneumatske hvataljke i dalje su najisplativija opcija alata na kraju ruke za ponavljajuće radove odabiranja i postavljanja, a potražnja je ostala snažna do 2026. dok se sklapanje elektronike, linije automobilskih podkomponenti i automatizacija pakiranja nastavljaju širiti. Zhejiang CKT Pneumatic Co., Ltd izgradio je svoj katalog oko ove točne krivulje potražnje, proizvodeći paralelne, kutne i linije hvataljki s tri čeljusti namijenjene OEM integratorima kojima su potrebna dosljedna vremena isporuke jednako kao i dosljedna izvedba.
Kako pneumatska hvataljka zapravo pretvara tlak zraka u silu stiska
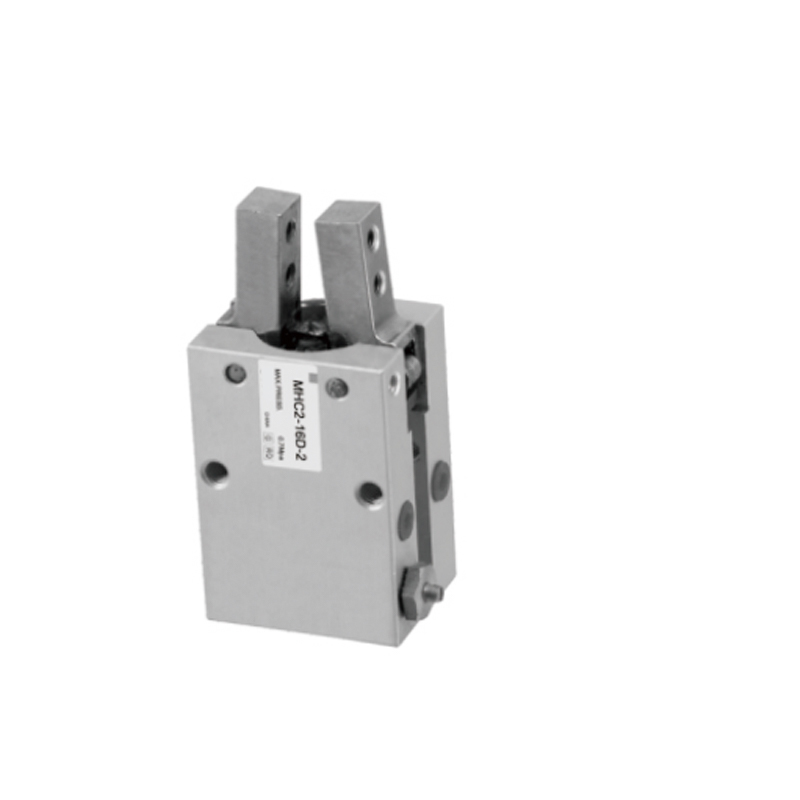
Pneumatska hvataljka je mehanički pokretač koji pretvara tlak komprimiranog zraka u linearno ili kutno kretanje čeljusti kroz mehanizam klipa i brega ili klipa i zupčane letve. Zrak ulazi u jedan otvor, gura klip duž provrta, a to kretanje klipa se prevodi u silu zatvaranja čeljusti kroz mehaničku vezu. Odnos je jednostavan, ali ga kupci često pogrešno razumiju uspoređujući specifikacijske listove:
Ključne komponente u nizu
- Tijelo cilindra — u njemu se nalazi klip i definira promjer provrta, koji izravno postavlja maksimalnu teoretsku silu
- Klip i poluga — pokretni element koji prima pritisak zraka s jedne ili obje strane
- Bregasta ili spojna letva i zupčanik — pretvara linearno kretanje klipa u gibanje čeljusti, bilo paralelno ili kutno
- Vodilice čeljusti — linearni ležajevi ili klizači u obliku lastinog repa koji sprječavaju kretanje čeljusti bez bočne zračnosti
- Brtve — komponenta koja je najodgovornija za dugoročnu pouzdanost, budući da je trošenje brtvi vodeći uzrok pada sile u polju
Formula koju integratori koriste za procjenu teorijske sile stezanja je F = P × A × n , gdje je P tlak dovodnog zraka, A efektivna površina klipa, a n broj čeljusti u kontaktu s dijelom. Ovaj broj je uvijek gornja granica, a ne jamstvo — sila zahvata u stvarnom svijetu pada za otprilike 15% do 30% ovisno o gubicima trenja u spoju, što je upravo razlog zašto dva hvataljka s identičnim promjerom provrta mogu raditi vrlo različito ovisno o toleranciji strojne obrade i dizajnu spoja.
Jednodjelujući naspram dvostrukih strujnih krugova
Hvataljke s jednostrukim djelovanjem oslanjaju se na kompresijsku oprugu za vraćanje čeljusti u njihov zadani položaj, što znači da tlak zraka djeluje samo u jednom smjeru. Ovaj dizajn je uobičajen na manjim veličinama provrta gdje je normalno zatvoren položaj čeljusti poželjan zbog sigurnosti, jer dio ostaje zahvaćen ako se tlak zraka izgubi usred ciklusa. Hvataljke s dvostrukim djelovanjem umjesto toga usmjeravaju zrak na obje strane klipa kroz dva odvojena otvora, proizvodeći dosljedniju silu i u smjeru otvaranja i zatvaranja, po cijenu potrebe za 5/2 ili 5/3 putnim elektromagnetskim ventilom umjesto jednostavnijeg 3/2 ventila koji se koristi za krugove s jednostrukim djelovanjem.
Uloga kontrole protoka i amortizacije
Ventili za kontrolu protoka postavljeni na svakom otvoru za zrak reguliraju brzinu kretanja klipa, što je važnije nego što većina kupaca pretpostavlja. Čeljust koja se prebrzo zatvori na osjetljivom dijelu riskira da ga obilježi ili napukne, dok čeljust koja se presporo zatvara postaje usko grlo u ciklusu skupljanja i postavljanja velikom brzinom. Proizvođači koji ugrađuju podesive priključke za kontrolu protoka, umjesto fiksnih otvora, daju integratorima više prostora za podešavanje vremena ciklusa bez dodavanja vanjskog hardvera ventila. Amortizacija na kraju hoda, koja se obično postiže pomoću malog odbojnika od elastomera ili unutarnje komore zračnog jastuka, smanjuje mehanički udar na spojnici u potpuno otvorenim i potpuno zatvorenim položajima — detalj koji se pokazuje u ocjenama vijeka trajanja daleko više nego što to većina tehničkih listova priznaje.
Usporedba četiri vrste hvataljki koje proizvođači obično proizvode
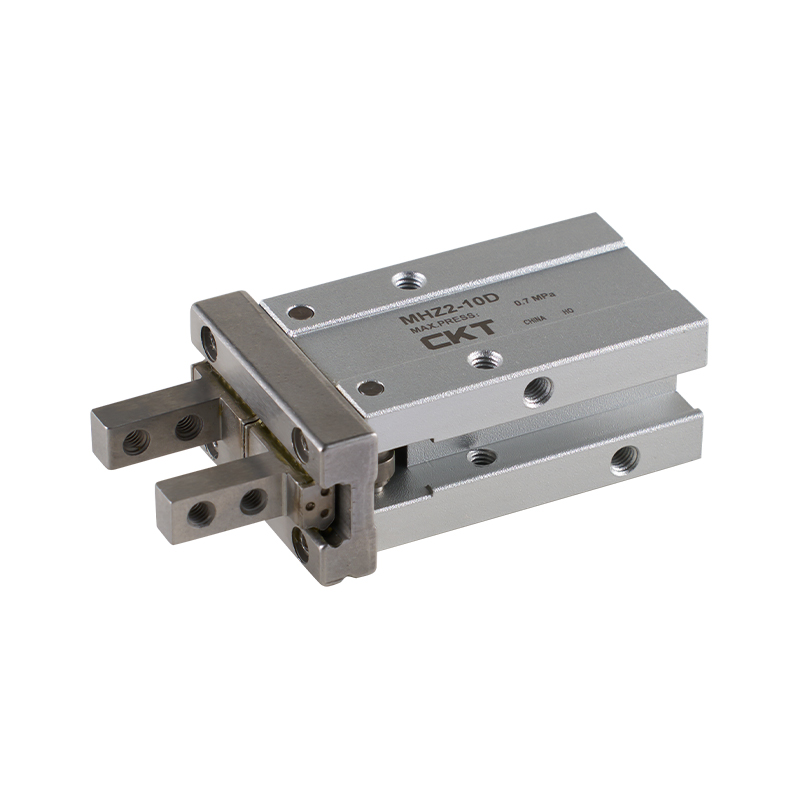
Nije svaka pneumatska hvataljka izrađena na isti način, a odabir pogrešne vrste za primjenu najčešća je pogreška pri nabavi. Tablica u nastavku odražava tipične specifikacije koje su objavili kineski proizvođači srednje veličine koji proizvode standardne kataloške linije hvataljki 2026. godine.
| Vrsta hvataljke | Pokret čeljusti | Tipični raspon provrta | Najprikladnije za |
|---|---|---|---|
| Paralelno (dvije čeljusti) | Obje se čeljusti pomiču simetrično prema unutra | 10 mm do 63 mm | Ravni ili cilindrični dijelovi kojima je potrebno centriranje |
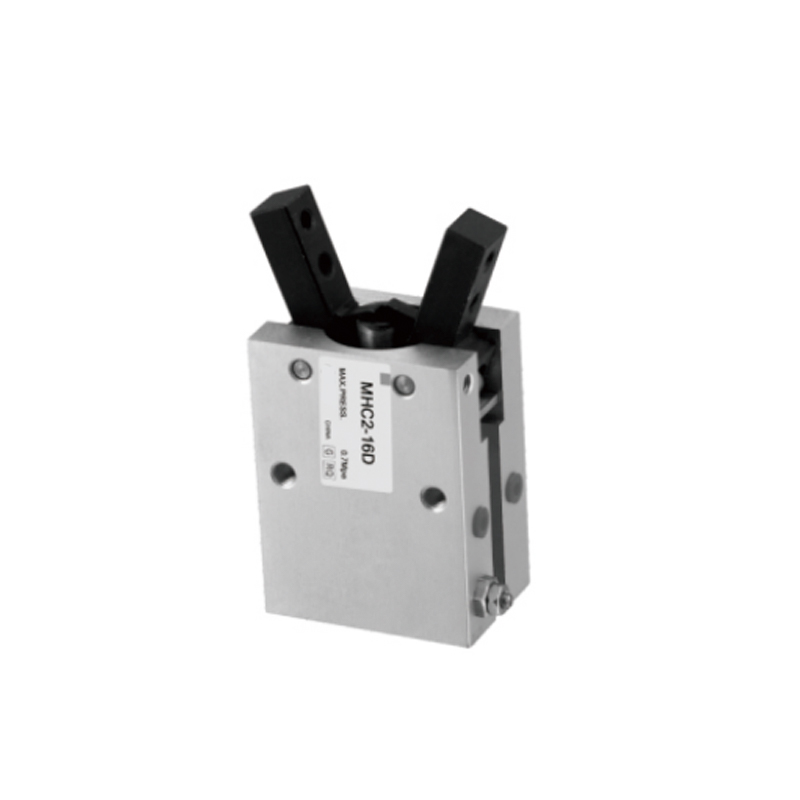
| Kutna | Čeljusti se otvaraju na osovini | 16mm do 50mm | Ograničeni prostori gdje je linearni hod čeljusti ograničen |
| Tročeljusni centrični | Tri čeljusti se zatvaraju istovremeno prema sredini | 20mm do 80mm | Okrugli ili simetrični obradaci koji zahtijevaju samocentriranje |
| Preklopna poluga | Čeljusti se zaključavaju mehaničkim prekidačem na kraju hoda | 25 mm do 100 mm | Teški dijelovi koji zahtijevaju silu držanja čak i nakon gubitka zraka |
Paralelne hvataljke čine najveći udio narudžbi jer većina zadataka odabira i postavljanja u elektronici i sklapanju svjetla uključuje ravne ili kutijaste dijelove. Hvataljke s tri čeljusti imaju stalnu potražnju proizvođača koji opskrbljuju sektore automobilske industrije i strojne obrade, gdje dominiraju okrugli materijal i cilindrične komponente.
Izračunajte silu stezanja koja vam je zapravo potrebna
Integratori slijede pravilo: potrebna sila stiskanja treba biti minimalna 4 do 6 puta veća od težine dijela kojim se rukuje , i više za dijelove koji se pomiču velikom brzinom ili su podložni udarnim opterećenjima kao što su iznenadna zaustavljanja na pokretnoj liniji. Komponenta od 2 kg koja se kreće standardnom brzinom podigni i postavi obično treba 80 N do 120 N sile prianjanja kao sigurnosnu marginu, a ne pukih 20 N koliko bi zahtijevala sama gravitacija.
Proizvođači koji razumiju ovu razliku - umjesto da jednostavno navedu najveću teoretsku silu na specifikacijskom listu - imaju tendenciju dati točnije smjernice za dimenzioniranje tijekom faze ponude. Ovo je jedno područje u kojem izravni rad s proizvođačevim inženjerskim timom, umjesto s čistim trgovačkim poduzećem, obično daje bolje rezultate, budući da pitanja o dimenzioniranju zahtijevaju nekoga tko je upoznat s internom geometrijom povezivanja, a ne samo s objavljenim promjerom provrta.
Razrađeni primjer određivanja veličine
Razmotrimo lijevani metalni nosač od 1,5 kg koji se pomiče umjerenom brzinom podizanja i postavljanja s dvije čeljusti u kontaktu. Koristeći sigurnosni faktor od 4 do 6 puta, sila stiskanja mete pada između 59N i 88N. Ako je opskrbni tlak fiksiran na 0,5 MPa, zahtijevana efektivna površina klipa djeluje unatrag od F = P × A × n: pri n = 2 čeljusti, rješavanje za A daje otprilike 59 do 88 kvadratnih milimetara efektivne površine klipa po čeljusti nakon što se ponovno uračunaju gubici trenja u polugama od oko 25 %. U praksi to usmjerava integrator prema hvataljki provrta od 20 mm do 25 mm. od manje jedinice od 16 mm koja bi zadovoljila ciljanu silu samo na samom vrhu svog raspona nazivnog tlaka, ne ostavljajući sigurnosnu granicu ako tlak zraka u radnji varira tijekom vršne potražnje kompresora.
Zašto površinsko trenje mijenja matematiku
Gornji izračuni pretpostavljaju umjereni koeficijent trenja između prsta čeljusti i površine dijela, obično u rasponu od 0,15 do 0,3 za strojno obrađeni metal na kontaktu strojno obrađenog metala. Dijelovi s masnim, poliranim ili premazanim površinama mogu znatno smanjiti taj koeficijent, što znači da se ista teoretska sila prianjanja pretvara u manju stvarnu sposobnost držanja. To je razlog zašto su prilagođeni umetci za prste u čeljusti s teksturiranim ili polimernim kontaktnim površinama tako često traženi — povećavaju efektivni koeficijent trenja bez potrebe za većim, skupljim tijelom hvataljke.
Čimbenici kvalitete materijala i izrade koji određuju vijek trajanja
Dvije hvataljke mogu izgledati identično na listu sa specifikacijama, ali i dalje raditi vrlo različito tijekom servisnog perioda od 24 mjeseca. Razlike su gotovo uvijek skrivene u izboru materijala i unutarnjim tolerancijama, a ne u nečemu što je vidljivo izvana.
Materijali tijela i klipa
Tijela od aluminijske legure, obično anodizirana nakon strojne obrade, ostaju standard za aplikacije osjetljive na težinu, dok se vodilice od kaljenog čelika unutar klizača čeljusti odupiru trošenju daleko bolje od neobrađenih aluminijskih vodilica u uvjetima visokog ciklusa. Proizvođači koji proizvode hvataljke s više od 2 milijuna ciklusa gotovo uvijek koriste kaljeni i brušeni čelik za vodilice čeljusti , budući da je kontakt aluminij na aluminiju na klizaču čeljusti najčešći izvor preranog zazora.
Odabir smjese za brtvljenje
Brtve od nitrilne gume (NBR) podnose standardna radnička okruženja zraka, ali brtve od fluorougljika (FKM) poželjne su tamo gdje sobne temperature prelaze 60°C ili gdje je hvataljka izložena magli rashladnog sredstva, što je uobičajeno u primjenama strojnih ćelija. Kupci koji dolaze od proizvođača pneumatskih hvataljki za linije za pakiranje u blizini hrane trebali bi posebno potvrditi kompatibilnost spoja za brtvljenje, budući da se standardne brtve od NBR-a mogu brže razgraditi pod ponovljenim ciklusima pranja.
| komponenta | Standardni materijal | Nadograđena opcija |
|---|---|---|
| Tijelo | Anodizirana aluminijska legura | Tvrdo anodizirani aluminij za abrazivna okruženja |
| Vodilica čeljusti | Kaljeni čelik | Brušeni i kromirani čelik |
| Brtve | NBR (nitrilna guma) | FKM (fluorougljik) za izlaganje velikoj toplini ili rashladnoj tekućini |
| Umetci prstiju čeljusti | Čelik, nekaljen | Prilagođena strojna geometrija po dijelovima, često obložena polimerom |
Potrošnja zraka stvarni je operativni trošak, a ne naknadna misao
Svaki ciklus hvataljke troši fiksnu količinu komprimiranog zraka proporcionalnu veličini provrta i duljini hoda, a komprimirani zrak je jedan od skupljih dodataka u tipičnoj tvornici kada se uzmu u obzir gubici proizvodnje i distribucije. Hvataljka provrta od 20 mm koja se mijenja jednom u sekundi kroz tri smjene može potrošiti značajno veći udio snage kompresora nego što je integrator planirao u fazi planiranja. Kupci koji procjenjuju više proizvođača pneumatskih hvataljki trebali bi tražiti tipičnu potrošnju zraka po ciklusu pri nazivnom hodu, a ne samo promjer provrta, jer se dva hvataljka s istim provrtom mogu razlikovati u duljini hoda, a time i u uvlačenju zraka po ciklusu.
Pneumatske naspram električnih hvataljki
Električne hvataljke su dobile prednost u primjenama koje zahtijevaju programibilnu povratnu informaciju o sili ili položaju, ali pneumatske hvataljke ostaju dominantne za jednostavan rad podizanja i postavljanja zbog niže jedinične cijene i jednostavnijih zahtjeva upravljanja. Usporedba u nastavku odražava tipične kompromise koje kupci vode prilikom odlučivanja između ta dva.
| Faktor | Pneumatska hvataljka | Električna hvataljka |
|---|---|---|
| Jedinični trošak | Niže, obično djelić ekvivalentne električne jedinice | Viši, vođen troškom motora i regulatora |
| Kontrola sile | Fiksirano napojnim tlakom, podesivo samo preko regulatora | Programabilan i ponovljiv na više razina sile |
| Potrebna infrastruktura | Dovod i filtracija komprimiranog zraka | Električno ožičenje i regulator kretanja |
| Brzina ciklusa | Općenito brže za jednostavno otvaranje-zatvaranje | Nešto sporiji, ali s finijom kontrolom položaja |
Gdje pneumatske hvataljke izvode najteže dizanje u svim industrijama
Potražnja za proizvođačima pneumatskih hvataljki obuhvaća širi skup industrija nego što većina kupaca u početku očekuje, a zahtjevi za veličinom i konfiguracijom čeljusti značajno se razlikuju među njima.
- Montaža elektronike — male paralelne hvataljke u rasponu od 6 mm do 20 mm za rukovanje PCB modulima, konektorima i malim kućištima
- Automobilski podsklop — srednje do velike hvataljke s tri čeljusti i zakretne hvataljke za komponente motora, prstenove ležajeva i cilindrične metalne dijelove
- Pakiranje i rukovanje kutijama — kutne hvataljke s produženim prstima čeljusti za kartone, vrećice i nepravilnu robu u mekom pakiranju
- Održavanje strojeva — teške paralelne hvataljke ocijenjene za opetovano izlaganje rashladnoj tekućini i metalnim strugotinama unutar CNC radnih ćelija
- Montaža medicinskog uređaja — precizne hvataljke malog provrta s uskim tolerancijama ponovljivosti, često ispod 0,02 mm
Prijave za održavanje strojeva posebice guraju proizvođače prema zatvorenim kućištima hvataljki s oznakom IP64, budući da je ulazak rashladne tekućine u provrt klipa jedan od najbržih načina za skraćivanje radnog vijeka instalacije hvataljki uz CNC.
Postavljanje hvataljke na robotsku ruku ili fiksni automatizirani okvir
Većina pneumatskih hvataljki isporučuje se sa standardiziranim uzorkom prirubnice za montažu koji odgovara uobičajenim sučeljima za zglob robota, ali kupci koji integriraju hvataljku na fiksni okvir za odabir i postavljanje, a ne na robotsku ruku, često umjesto toga trebaju jednostavniji nosač. Ranim potvrđivanjem sučelja za montažu izbjegava se uobičajeno kašnjenje kada hvataljka stigne ispravno izgrađena, ali integrator mora izraditi adaptersku ploču prije nego što instalacija može nastaviti. Usmjeravanje kabela i zračnih linija također zaslužuje ranu pozornost - hvataljke postavljene na pokretni zglob robota trebaju fleksibilno crijevo za zrak ocijenjeno za kontinuirano savijanje, što je drugačija specifikacija od krute zračne linije koja se koristi na hvataljkama s fiksnim položajem.
Opcije povratne informacije senzora
Očitavanje položaja na pneumatskoj hvataljki obično se obavlja putem magnetskih reed prekidača ili poluprovodničkih senzora postavljenih u utor duž tijela cilindra, otkrivajući kada klip dosegne potpuno otvoren ili potpuno zatvoren položaj. Ova binarna otvorena/zatvorena povratna informacija dovoljna je za većinu zadataka odabira i postavljanja, ali aplikacije koje trebaju detektirati dio koji je prisutan, ali premalen, što se ponekad naziva funkcijom djelomično zatvorenog ili djelomično detektiranja, zahtijevaju srednji položaj senzora ili analogni sklop za osjetljive dijelove temeljen na tlaku. Kupci s ovim zahtjevom trebaju potvrditi kompatibilnost utora senzora i tip senzora tijekom faze ponude, a ne nakon što je hvataljka već strojno obrađena.
Prakse održavanja koje produljuju životni vijek hvataljke nakon isteka jamstvenog roka
- Mjesečno provjerite filtraciju dovoda zraka — kontaminacija česticama u dovodnom zraku vodeći je uzrok ubrzanja trošenja brtvila
- Ponovno podmažite provrt klipa u fiksnim intervalima umjesto da čekate pad performansi, obično svakih 500 000 do 1 000 000 ciklusa ovisno o radnom ciklusu
- Tromjesečno provjerite zazor vodilice čeljusti pomoću brojčanika; zazor veći od 0,1 mm signalizira istrošenost vodilice koja zahtijeva zamjenu
- Provjerite zakretni moment montažnih vijaka nakon prvog mjeseca rada, budući da je popuštanje vibracija uobičajeno na novo instaliranom alatu
- Broj ciklusa gusjenice po hvataljci gdje je to moguće, budući da većina proizvođača ocjenjuje vijek trajanja u ciklusima, a ne u kalendarskom vremenu
Objekti koji provode planirano podmazivanje provrta umjesto reaktivnog održavanja obično izvješćuju da se radni vijek hvataljki produljuje 30% do 40% iznad osnovne ocjene proizvođača, na temelju dnevnika održavanja koje dijele integratori automatizacije srednje veličine koji rukuju proizvodnim linijama u više smjena.
Uobičajeni terenski simptomi i što oni obično znače
| Simptom | Vjerojatni uzrok | Tipični popravak |
|---|---|---|
| Sila stiska postupno slabi | Istrošenost brtve ili brazde na provrtu od kontaminiranog zraka | Zamijenite komplet brtvi, provjerite uzvodno filtriranje |
| Lupanje čeljusti ili njihanje pri punoj ekstenziji | Istrošenost vodilice zbog velikog broja ciklusa | Zamijenite sklop vodilice |
| Sporo ili usporeno trajanje ciklusa | Premalen dovod zraka ili začepljena kontrola protoka | Provjerite promjer cijevi i očistite otvor za kontrolu protoka |
| Čujno curenje zraka iz tijela | Kvar brtve klipa ili labav priključak priključka | Prvo zategnite priključke, a zatim pregledajte unutarnje brtve |
| Nedosljedno preuzimanje dijela | Istrošena ili kontaminirana površina čeljusnog prsta | Očistite ili zamijenite umetke čeljusti |
Što provjeriti prije naručivanja kod proizvođača pneumatskih hvataljki
Nabavljanje od inozemnih proizvođača uvodi sloj dužne pažnje koji domaći kupci ponekad preskaču, a preskakanje je mjesto gdje većina žali zbog nabave. Prije potvrde narudžbe, kupci trebaju zatražiti sljedeće izravno od prodajnog inženjerskog tima proizvođača:
Dokumentacija na zahtjev
- Stvarno izmjerene krivulje sile naspram tlaka, a ne samo brojka temeljena na teoretskoj formuli
- Ocijenjeni radni vijek pri specifičnom radnom ciklusu koji odgovara vašoj primjeni, budući da se ocjena od 5 milijuna ciklusa pri maloj brzini ne prenosi izravno na liniju velike brzine
- Uzorak izvješća o inspekciji dimenzija za paralelizam čeljusti i ponovljivost
- Standardno vrijeme izvedbe naspram vremena izvedbe za prilagođenu strojnu obradu prstiju čeljusti, što je često stvarno usko grlo u vremenskim rokovima projekta
Zhejiang CKT Pneumatic Co., Ltd jedan je od nekoliko etabliranih kineskih proizvođača u ovom prostoru koji isporučuju i standardne kataloške linije hvataljki i prilagođenu obradu prstiju čeljusti za OEM integratore, a isti gore navedeni popis za dubinsku analizu primjenjuje se bez obzira na to kojeg proizvođača pneumatskih hvataljki kupac ocjenjuje. Zahtjev za uzorke jedinica za interno testiranje ciklusa prije obvezivanja na punu proizvodnu narudžbu ostaje jedini najpouzdaniji način za provjeru valjanosti novog odnosa s dobavljačem, posebno za kupce koji integriraju hvataljke u liniju gdje su troškovi zastoja visoki.
Kako izgleda tipična vremenska traka ponude
Za standardne veličine provrta iz kataloga bez prilagođenih čeljusnih prstiju, povrat ponude od etabliranog proizvođača obično je brz, često unutar jednog do dva radna dana nakon što se potvrde potrebna sila, hod i sučelje za montažu. Prilagođena obrada prstiju čeljusti značajno produljuje tu vremensku traku, budući da zahtijeva ciklus pregleda crteža prije nego što se može započeti s alatom. Kupci s teškim rokom projekta trebali bi poslati nacrte dijelova za dizajn čeljusnog prsta što je prije moguće, čak i prije dovršetka veličine provrta, budući da se geometrija čeljusnog prsta i veličina hvataljke često odlučuju zajedno, a ne u strogom nizu.
Stvaranje poštene slike ukupnog troška vlasništva
Jedinična cijena je samo jedna stavka u stvarnom trošku postavljanja pneumatske hvataljke na proizvodnoj liniji. Potpuna usporedba ukupnih troškova između dvije konkurentske ponude trebala bi uključivati jediničnu cijenu hvataljke, očekivani trošak zamjene kompleta brtvi tijekom trogodišnjeg perioda, trošak potrošnje zraka prema stvarnim stopama električne energije i učinkovitosti kompresora u objektu i trošak rada planiranog održavanja u odnosu na reaktivni popravak. Hvataljka čija je cijena unaprijed 10% viša, ali je ocijenjena za dvostruki radni vijek na ojačanim vodilicama često ispada jeftinije tijekom trogodišnje primjene kada se uračunaju zamjenski rad i zastoj linije, zbog čega je sama jedinična cijena loša osnova za usporedbu proizvođača pneumatskih hvataljki.
Kratki referentni rječnik za specifikacijske listove hvataljki
| Pojam | Što to znači |
|---|---|
| Promjer provrta | Unutarnji promjer cilindra, primarni pokretač teorijske snage |
| Udar po čeljusti | Udaljenost koju svaka čeljust prijeđe od potpuno otvorene do potpuno zatvorene |
| Ponovljivost | Koliko se dosljedno čeljusti vraćaju u isti položaj ciklus za ciklusom |
| Nazivni životni ciklus | Broj ciklusa otvaranja i zatvaranja za koje se očekuje da će hvataljka izvršiti prije nego što je potreban veći servis |
| Momentna nosivost | Maksimalno izvan središta ili opterećenje zakretnim momentom koje vodilice čeljusti mogu tolerirati bez ubrzanog trošenja |
| IP ocjena | Standardizirana ljestvica koja opisuje otpornost na prodor prašine i tekućine u kućište hvataljke |
Često postavljana pitanja
Koliki tlak zraka većina pneumatskih hvataljki zahtijeva za ispravan rad?
Većina industrijskih pneumatskih hvataljki ocijenjena je za radni raspon tlaka od 0,3 MPa do 0,7 MPa (otprilike 44 do 100 psi), pri čemu je 0,5 MPa do 0,6 MPa najčešća radna točka na standardnim radničkim zračnim sustavima. Rad ispod nazivnog minimuma proporcionalno smanjuje raspoloživu silu zahvata, dok prekoračenje nazivnog maksimuma ubrzava trošenje brtve.
Koliko dugo traju pneumatske hvataljke prije nego što im je potrebna zamjena?
Standardne kataloške hvataljke obično se ocjenjuju između 3 milijuna i 10 milijuna ciklusa, ovisno o veličini provrta, materijalu čeljusne vodilice i radnom ciklusu. Modeli za teške uvjete rada s vodilicama od kaljenog čelika i unaprijeđenim brtvama mogu se proširiti daleko iznad tog raspona s planiranim podmazivanjem.
Mogu li pneumatske hvataljke držati dio ako se prekine dovod zraka usred ciklusa?
Standardne paralelne hvataljke potpomognute oprugom ili dvostrukim djelovanjem obično će otpustiti ili izgubiti silu držanja ako tlak zraka padne, zbog čega su dizajni poluge za prebacivanje specificirani za primjene u kojima se sila držanja mora održati čak i tijekom trenutnog prekida dovoda zraka.
Koja je razlika između jednoradnih i dvoradnih pneumatskih hvataljki?
Hvataljke s jednostrukim djelovanjem koriste tlak zraka za otvaranje ili zatvaranje u jednom smjeru i oprugu za vraćanje čeljusti, dok hvataljke s dvostrukim djelovanjem koriste tlak zraka i za otvaranje i zatvaranje, općenito proizvodeći veću i dosljedniju silu u oba smjera po cijenu potrebe za dvije zračne linije umjesto jedne.
Kako odabrati ispravnu veličinu provrta za određenu težinu dijela?
Počnite od potrebne sile prianjanja (obično 4 do 6 puta veće težine dijela, veće za rukovanje velikom brzinom), a zatim usporedite tu brojku s objavljenom tablicom sila u odnosu na pritisak proizvođača za svaku veličinu provrta pri vašem dostupnom opskrbnom tlaku, umjesto dimenzioniranja samo po dimenzijama dijela.
Nude li proizvođači pneumatskih hvataljki tipično prilagođenu obradu prstiju čeljusti?
Da, većina etabliranih proizvođača nudi prilagođenu obradu prstiju čeljusti kako bi odgovarala geometriji određenog dijela, budući da su standardni prsti ravne čeljusti rijetko optimalni za nepravilne ili osjetljive dijelove. Vrijeme isporuke za prste po narudžbi obično je dulje nego za standardne kataloške jedinice, pa to treba potvrditi na početku postupka ponude.
Koliko zraka tipična pneumatska hvataljka troši po ciklusu?
Potrošnja zraka ovisi o veličini provrta i duljini hoda, ali kao gruba referenca, paralelna hvataljka srednje veličine provrta od 20 mm do 25 mm obično troši negdje u rasponu od 0,05 do 0,15 litara slobodnog zraka po punom ciklusu pri opskrbnom tlaku od 0,5 MPa. Kupci koji koriste vodove s visokom brzinom ciklusa trebali bi zatražiti podatke o potrošnji koje je izmjerio proizvođač, a ne procjenu samo na temelju veličine provrta, budući da dizajn spojnice utječe na stvarni obujam.
Može li se pneumatska hvataljka koristiti u okruženju za pranje ili u blizini hrane?
Da, ali obično zahtijeva hvataljku izrađenu od materijala za tijelo otpornih na koroziju, poboljšane spojeve za brtvljenje namijenjene kemikalijama za pranje i zapečaćene utore za senzore kako bi se spriječio prodor vlage. Standardne kataloške jedinice obično nisu ocijenjene za opetovano izlaganje ispiranju bez ovih nadogradnji, tako da to treba izričito označiti prilikom traženja ponude.
Koja je razlika između ponovljivosti čeljusti i točnosti čeljusti?
Ponovljivost opisuje koliko se dosljedno čeljusti vraćaju u isti položaj tijekom ponovljenih ciklusa, dok točnost opisuje koliko je taj položaj blizu planiranom ciljanom položaju. Hvataljka može imati izvrsnu ponovljivost, ali još uvijek biti malo izvan pravog položaja ako nije ispravno kalibrirana tijekom instalacije, zbog čega su obje brojke važne za precizan rad na sklapanju.
Kako mogu znati trebam li samocentrirajuću hvataljku umjesto standardne paralelne hvataljke?
Samocentrirajuće, obično s tri čeljusti, hvataljke su pravi izbor kad god je središnji položaj dijela važan za točnost nizvodnog postavljanja, a sam dio je okrugao ili simetričan, budući da se čeljusti istovremeno zatvaraju prema zajedničkom središtu bez obzira na to gdje dio prvo stane unutar otvora čeljusti. Standardna paralelna hvataljka s dvije čeljusti ne jamči ovakvo ponašanje centriranja osim ako je dio već precizno postavljen prije nego što se čeljusti zatvore.
Što uzrokuje prekomjerno klimanje čeljusti kod pneumatske hvataljke tijekom vremena?
Klimanje čeljusti gotovo uvijek dolazi do istrošenosti vodilice ili linearnog ležaja koji drži čeljust u ravnom kretanju. Ovo se trošenje ubrzava brže na aluminijskim vodilicama pod uvjetima velikog bočnog opterećenja, zbog čega su vodilice od kaljenog čelika specificirane za primjene s visokim ciklusom ili teškim dijelovima.