

I. Temeljni princip: Kako se komprimirani zrak pretvara u mehaničku snagu?
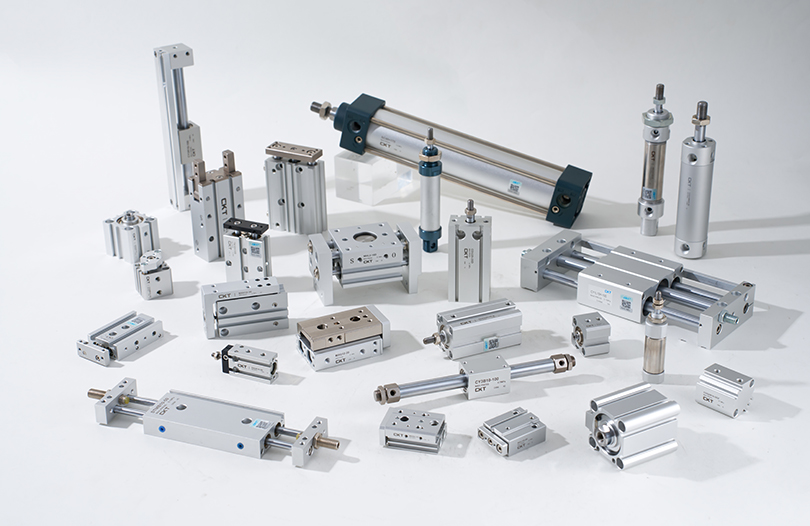
Kao glavni aktuator u pneumatskim sustavima, pneumatski zračni cilindar oslanjaju se na preciznu kombinaciju mehanike fluida i mehaničke strukture za pretvorbu energije. Detaljna analiza mora obuhvatiti tri ključna aspekta: karakteristike dovoda zraka, strukturne detalje i načela prednosti.
Iz perspektive osnova opskrbe zrakom, industrijski komprimirani zrak zahtijeva tretmane sušenja, filtracije i stabilizacije tlaka. Obično bi točka rosišta pod pritiskom trebala biti ispod -20°C, a veličina čestica krutih nečistoća trebala bi biti manja od 5 μm kako bi se spriječilo oštećenje unutarnjih komponenti cilindra. Kada obrađeni komprimirani zrak uđe u komoru cilindra kroz solenoidni ventil, prvo prolazi kroz otvor za dovod zraka na završnom poklopcu, a zatim se ravnomjerno raspoređuje na obje strane klipa preko međuspremnika (opremljenog u nekim modelima) kako bi se osigurao stabilan tlak koji djeluje na čeonu površinu klipa.
Uzimajući za primjer dvodjelujući cilindar s jednom klipnjačom, unutarnja stijenka cijevi cilindra prolazi kroz precizno brušenje, čime se postiže hrapavost površine od Ra 0,2-0,4 μm. Radi s kombiniranim brtvama (obično poliuretanski U-prstenovi i vodeći prstenovi) na klipu kako bi se postiglo dvosmjerno brtvljenje. Vodeći prstenovi, većinom izrađeni od politetrafluoretilena (PTFE), ne samo da smanjuju izravno trenje između klipa i cijevi cilindra, već također osiguravaju koaksijalnost klipa, sprječavajući otklon klipnjače. Kada komprimirani zrak uđe u komoru bez šipke, tlak plina gura klip prema komori šipke, dok se plin u komori šipke ispušta kroz ispušni otvor. Tijekom procesa ispuha, neki modeli koriste prigušivač za smanjenje buke (obično snižavajući buku s 85 dB na ispod 65 dB). Nasuprot tome, kada zrak uđe u komoru šipke, klip se pomiče u suprotnom smjeru, dovršavajući recipročni ciklus.
Što se tiče učinkovitosti pretvorbe energije, na mehaničku učinkovitost cilindra uglavnom utječu trenje brtve i kompresibilnost plina. U idealnim uvjetima, učinkovitost pretvorbe iz energije pritiska u mehaničku energiju može doseći 95%. Međutim, u praktičnim primjenama, zbog gubitaka trenja brtve (koji čine približno 5%-10%) i curenja plina (što čini približno 2%-5%), stvarna učinkovitost obično se održava između 70%-90%. Ipak, u usporedbi s hidrauličkim sustavima, pneumatski cilindri ne zahtijevaju složene krugove kao što su spremnici za ulje i cjevovodi, što rezultira kraćim putem prijenosa energije i većom brzinom odziva. Vrijeme odgode od dovoda zraka do pomicanja klipnjače može se kontrolirati unutar 0,02-0,05 sekundi, što ih čini posebno prikladnim za visokofrekventne scenarije rada (npr. razvrstavanje elektroničkih komponenti, koje može izvršiti 30-50 ciklusa u minuti).
Njihove prednosti prilagodljivosti okolišu također zaslužuju naglasak: sam komprimirani zrak je netoksičan i bez mirisa, a čak i ako dođe do curenja, neće zagaditi izratke ili okoliš. Stoga se naširoko koriste u industriji pakiranja hrane (npr. strojevi za oblikovanje čokolade) i industriji farmaceutskih pripravaka (npr. oprema za punjenje cjepiva). U usporedbi s električnim aktuatorima, pneumatski cilindri su izdržljiviji u vlažnim okruženjima (npr. oprema za pranje automobila) i prašnjavim okruženjima (npr. oprema za prosijavanje rudače), eliminirajući zabrinutost zbog oštećenja motora zbog vlage ili prašine koja ulazi u namote uzrokujući kvarove. Osim toga, pneumatski cilindri imaju veću otpornost na preopterećenje. Kada opterećenje premaši nazivnu vrijednost, klipnjača se prestaje kretati bez izgaranja poput motora; normalan rad može se obnoviti jednostavnim smanjenjem opterećenja, što rezultira nižim troškovima održavanja.
II. Analiza vrste: koja vrsta cilindra odgovara različitim scenarijima?
Klasifikacija tipova cilindara temelji se na dubinskom podudaranju konstrukcijskog dizajna, parametara izvedbe i zahtjeva scenarija. Svaka vrsta ima svoju jedinstvenu logiku primjene i granice izvedbe:
1. Vrsta linearnog gibanja: Osnovni izbor za konvencionalne scenarije
Cilindri s jednostrukim djelovanjem: Osim uobičajenog tipa s povratnom oprugom, postoje tipovi s gravitacijskim povratom (prikladni za scenarije ugradnje okomito prema dolje, kao što je otvaranje vrata silosa) i tipovi povrata pod zračnim tlakom (postizanje povrata kroz drugi niskotlačni zračni krug, pogodan za uske prostore gdje se opruge ne mogu postaviti). Njihova strukturna značajka je da je za upravljanje potreban samo jedan ulaz zraka, čime se štedi broj elektromagnetskih ventila, a cijena im je 15%-20% niža od cijene dvodjelujućih cilindara. Međutim, ograničena metodom povrata, njihova povratna sila obično je manja od sile potiska (povratna sila tipova s povratnom oprugom je približno 30%-50% sile potiska), a hod ne smije biti predug (općenito ne prelazi 300 mm, inače je opruga sklona otkazu uslijed zamora). U praktičnim primjenama, kao što je pozicioniranje materijala na montažnim trakama, potisak cilindara s jednostrukim djelovanjem može se kontrolirati podešavanjem tlaka dovoda zraka (obično postavljen na 0,3-0,5 MPa) kako bi se izbjeglo gnječenje obratka, a magnetski prekidači mogu se koristiti za točno otkrivanje je li klip na mjestu.
Cilindri s dvostrukim djelovanjem: Na temelju metoda ugradnje, mogu se podijeliti na standardne tipove (prednja prirubnica, stražnja prirubnica, nosač za nogu, nosač za osovinu itd.) i kompaktne tipove (integrirani dizajn cijevi cilindra i završne kapice, smanjenje duljine za 20%-30%). Obje strane klipa mogu izdržati pritisak, a razlika između sile potiska i vučne sile uglavnom proizlazi iz površine poprečnog presjeka klipnjače (efektivna površina nosivosti sile komore klipnjače jednaka je efektivnoj površini nosivosti sile komore bez klipnjače minus površina poprečnog presjeka klipnjače). Uzimajući za primjer cilindar s promjerom provrta od 50 mm i promjerom klipnjače od 20 mm, potisak komore bez klipnjače je približno 980 N, a vučna sila komore klipnjače je približno 750 N. Stoga, u scenarijima okomitog dizanja s teškim teretima, prioritet treba dati smjeru nošenja sile komore bez poluge. U automatiziranim proizvodnim linijama, cilindri s dvostrukim djelovanjem često se koriste zajedno s uređajima za vođenje (npr. linearne vodilice) kako bi se poboljšala točnost kretanja. Na primjer, u opremi za zatezanje vijaka na montažnim linijama autodijelova, cilindar pokreće osovinu za zatezanje da se pomiče gore-dolje, postižući ponovnu točnost pozicioniranja od ±0,1 mm.
Minijaturni/tanki cilindri: minijaturni cilindri (s promjerima provrta kao što su 6 mm, 8 mm, 10 mm) obično imaju bačve cilindra izrađene od nehrđajućeg čelika, a klipnjače su podvrgnute tvrdom kromiranju (debljina oplate 5-10 μm) kako bi izdržale lagane udarce. U sastavljanju modula kamere mobilnog telefona, minijaturni cilindri moraju gurnuti komponente leće za pozicioniranje na razini mikrona, tako da se postavljaju visoki zahtjevi na stabilnost gibanja cilindra. Obično su opremljeni prigušnim ventilima (npr. igličastim ventilima) za kontrolu brzine unutar 50-100 mm/s. Tanki cilindri (s promjerom provrta 20 mm-100 mm) imaju završne kape proizvedene utiskivanjem, smanjujući težinu za 40% u usporedbi sa standardnim tipovima, što ih čini prikladnima za ugradnju u uskim prostorima kao što su između valjaka tiskarskih strojeva i ispod revolverskih glava CNC alatnih strojeva. Neki tanki cilindri također integriraju utore za montažu magnetskog prekidača, čime se eliminira potreba za dodatnim nosačima i štedi vrijeme instalacije. Imaju strukturu dvostruke brtve (primarna brtva sekundarna brtva), s kontroliranom stopom istjecanja ispod 5 ml/min (pod standardnim uvjetima).
2. Cilindri bez poluge: prostorno optimizirano rješenje za scenarije dugog hoda
Temeljna tehnologija mehanički spojenih cilindara bez poluge leži u sustavu brtvljenja. Dvoslojna brtvena traka (unutarnja poliuretanska brtvena traka i vanjska traka za zaštitu od prašine od nitrilne gume) koristi se na utoru na cijevi cilindra. Brtvena traka pričvršćena je blokom za brtvljenje na završnu kapu kako bi se spriječilo curenje plina. Veza između klizača i klipa izrađena je od legiranog materijala visoke čvrstoće (npr. aluminijske legure 6061-T6) s anodizacijom (debljina oksidnog filma 10-15 μm), povećavajući otpornost na trošenje za više od 3 puta. Tijekom rada, klizač se mora kretati zajedno s vodilicom (npr. ugrađenim linearnim ležajem) kako bi se izbjeglo oštećenje brtvene trake uzrokovano ekscentričnim opterećenjima. Maksimalno dopušteno ekscentrično opterećenje obično iznosi 10%-15% nazivnog opterećenja. Na primjer, u transportnoj karici šasije na traci za sklapanje automobila, mehanički spojeni cilindar bez poluge treba pokretati šasiju težine 50 kg da bi se pomicala s hodom do 5 m. U tom slučaju treba odabrati ojačanu vodilicu, a brzinu treba kontrolirati na 0,8-1,2 m/s kako bi se izbjegle vibracije opreme uzrokovane pretjeranom inercijom.
Magnetski prstenovi magnetskih cilindara bez poluge izrađeni su od neodimij-željezo-bor magnetskog materijala visoke čvrstoće s produktom magnetske energije od 35-40MGOe. Sinkrono kretanje postiže se magnetskim privlačenjem između unutarnjeg magnetskog prstena na klipu i vanjskog magnetskog prstena na vanjskom pokretnom tijelu. Kako bi se osigurala stabilna magnetska sila, razmak između unutarnjeg i vanjskog magnetskog prstena treba kontrolirati na 0,5-1 mm, a materijal cijevi cilindra mora biti nemagnetičan (npr. legura aluminija, nehrđajući čelik 304). Njihova prednost leži u strukturi bez šipki, koja pruža bolju izvedbu brtvljenja s gotovo nultim curenjem, što ih čini prikladnima za scenarije s visokim zahtjevima za čistoćom (npr. prijenos poluvodičkih ploča). Međutim, njihov kapacitet opterećenja ograničen je magnetskom silom, obično s maksimalnim opterećenjem od najviše 30 kg, i nisu prikladni za visokofrekventne start-stop scenarije (u suprotnom, magnetski prsten je sklon demagnetizaciji).
3. Rotacijski cilindri: specijalizirani aktuatori za rotacijsko gibanje
Rotacijski cilindri sa zupčastom letvom i zupčanikom: Zupčasta letva i klip su dizajnirani kao integrirana jedinica, a profil zuba zupčaste letve je uglavnom evolventivan (modul 1-3). Radi s visokopreciznim zupčanicima (preciznost prijenosa do stupnja 5) kako bi se osigurala pogreška kuta rotacije manja od ±0,5°. Neki modeli opremljeni su vijcima za podešavanje kuta, koji omogućuju fino podešavanje kuta rotacije unutar ±5° kako bi se zadovoljili zahtjevi preciznog pozicioniranja. U scenarijima upravljanja ventilima (npr. ventili cjevovoda u postrojenjima za pročišćavanje vode), rotacijski cilindri sa zupčastom letvom i zupčanikom mogu kontrolirati brzinu rotacije podešavanjem tlaka dovoda zraka (obično 0,4-0,6 MPa) i postići otvaranje, zatvaranje ventila i zadržavanje međupoložaja uz pomoć senzora položaja, s radnim vijekom od više od 1 milijuna ciklusa.
Rotacijski cilindri s lopaticama: lopatica i rotor povezani su ključem, a brtve (obično kombinirane brtve od nitrilne gume PTFE) moraju se postaviti na obje strane lopatice kako bi se spriječilo curenje plina s jedne strane na drugu. Unutarnja stijenka statora zahtijeva preciznu strojnu obradu kako bi se osigurao brtveni razmak od 0,02-0,05 mm između statora i lopatice; inače će se učinkovitost značajno smanjiti. Kut rotacije rotirajućih cilindara tipa lopatica obično je fiksni kut poput 90°, 180° i 270°. Za proizvoljnu regulaciju kuta potreban je regulator kuta. Zbog strukturnih ograničenja, njihov izlazni moment je malen (npr. cilindar tipa lopatice s promjerom provrta od 40 mm ima maksimalni moment od približno 5 N·m), tako da se uglavnom koriste za rotaciju rasvjetnih tijela (npr. stezanje malih radnih komada). Brtve je potrebno redovito mijenjati (obično svakih 3-6 mjeseci) kako bi se osigurala učinkovitost brtvljenja.
4. Specijalizirani tipovi za ekstremne uvjete: Prilagodljiv dizajn za teške uvjete
U okruženjima s visokim temperaturama (npr. oprema za rukovanje čeličnim trupcima u metalurškoj industriji, s radnom temperaturom od 200-300°C), cilindri moraju koristiti materijale otporne na visoke temperature: cilindar je izrađen od nehrđajućeg čelika 316L (koji može izdržati temperature ispod 300°C), brtve su izrađene od fluorogume (dugotrajna radna temperatura -20°C do 200°C, s kratkotrajnom otpornošću do 250°C), a površina klipnjače presvučena je keramikom (tvrdoća do HV1000 ili više, povećava otpornost na habanje za 5 puta). Osim toga, potrebno je dodati hladnjake na završne kape kako bi se spriječio prijenos topline na brtve što uzrokuje starenje.
U korozivnim okruženjima (npr. brodska inženjerska oprema u kontaktu sa soli morske vode), cilindri zahtijevaju sveobuhvatnu antikorozivnu obradu: cilindar cilindra izrađen je od nehrđajućeg čelika 316L s pasivizacijom, klipnjača je izrađena od nehrđajućeg čelika 316L ili je podvrgnuta kromiranju (debljina oplate 20-30 μm) s tretmanom za brtvljenje, završni poklopci, klipovi i ostale komponente izrađene su od nehrđajućeg čelika, a brtve su izrađene od fluorokaučuka ili perfluoroeter gume s jakom otpornošću na koroziju. Neki modeli također ugrađuju antikorozivne filtre na otvore za zrak kako bi dodatno spriječili ulazak korozivnih plinova u unutrašnjost cilindra.
U okruženjima čistih prostorija (npr. proizvodnja poluvodičkih čipova, koja zahtijeva čistoću ISO klase 1), cilindri moraju ispunjavati zahtjeve niske emisije čestica i niske isparljivosti: cilindar i klipnjača izrađeni su od nehrđajućeg čelika 316L s preciznim poliranjem (hrapavost površine Ra 0,1-0,2 μm) kako bi se spriječilo prianjanje prašine; nemetalne komponente kao što su brtve i vodeći prstenovi izrađene su od materijala s malom emisijom čestica kao što je PTFE ili modificirani polietilen, te se podvrgavaju čišćenju na visokoj temperaturi kako bi se uklonile hlapljive tvari; površina cilindra je podvrgnuta antistatičkom tretmanu kako bi se spriječila statička adsorpcija prašine. Nadalje, ispuh cilindara specifičnih za čiste sobe mora se tretirati visokoučinkovitim filtrom čestica zraka (HEPA) kako bi se izbjeglo onečišćenje okoliša čistih prostorija ispušnim plinovima.|
III. Vodič za odabir: Točno podudaranje zahtjeva kroz petodimenzionalne parametre
Odabir cilindra izravno određuje stabilnost i učinkovitost opreme. Potrebno je sustavno razmotriti osnovne dimenzije kao što su opterećenje, pritisak i hod, u kombinaciji s praktičnim radnim koracima:
1. Izračun opterećenja: razjasnite potrebnu silu potiska/vuče
Najprije analizirajte vrstu opterećenja (horizontalno kretanje, okomito podizanje itd.). Za horizontalna opterećenja treba uzeti u obzir koeficijent trenja (obično 0,1-0,3), a za vertikalna opterećenja gravitacijsko ubrzanje. Logika izračuna za stvarni potisak je: stvarni potisak = stvarni radni tlak × efektivna površina klipa × koeficijent učinkovitosti.
Među njima, stvarni radni tlak treba uzeti u obzir gubitak tlaka dovoda zraka (npr. za cjevovod duljine 10 m i promjera 8 mm, gubitak tlaka je približno 0,02-0,05 MPa), tako da je stvarni radni tlak obično 5% -10% niži od tlaka dovoda zraka. Za efektivnu površinu klipa, u slučaju cilindra s jednom klipnjačom, efektivna površina komore bez klipnjače je površina poprečnog presjeka unutrašnjosti bačve cilindra, a efektivna površina komore klipnjače je površina poprečnog presjeka bačve cilindra minus površina poprečnog presjeka klipnjače. Koeficijent učinkovitosti ovisi o preciznosti cilindra: 0,7-0,8 za obične cilindre i 0,8-0,9 za cilindre visoke preciznosti (npr. vođeni cilindri).
Uzimajući scenarij kosog guranja na 30° kao primjer: težina obratka je 50 kg, klizi po vodilici (koeficijent trenja 0,15), s ubrzanjem od 0,8 m/s² tijekom faze ubrzanja i tlakom dovoda zraka od 0,6 MPa (stvarni radni tlak 0,55 MPa). Prvo izračunajte ukupnu silu opterećenja: komponenta gravitacije u nagnutom smjeru = 50 kg × 9,8 m/s² × sin30° ≈ 245 N; sila trenja = 50 kg × 9,8 m/s² × cos30 ° × 0,15 ≈ 63,6 N; inercijalna sila = 50 kg × 0,8 m/s² = 40 N; ukupna sila opterećenja = zbroj ova tri dijela, približno 348,6N. Ako se komora bez poluge koristi za ležaj sile i koeficijent učinkovitosti je 0,8, potrebna efektivna površina klipa = ukupna sila opterećenja / (stvarni radni tlak × koeficijent učinkovitosti), izračunato na približno 7,97×10^-4 m². Promjer provrta može se izvesti iz efektivne površine, izračunato na približno 31,6 mm. U praksi treba odabrati standardni promjer provrta od 40 mm (standardne serije promjera provrta: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm itd.). U ovom trenutku, stvarni potisak = 0,55 MPa × efektivna površina komore bez poluge za promjer provrta od 40 mm × 0,8 koeficijent učinkovitosti, približno 552 N. Faktor sigurnosti (omjer stvarnog potiska i ukupne sile opterećenja) je približno 1,58, što zadovoljava zahtjev faktora sigurnosti 1,5-2.
2. Hod i puferiranje: Izbjegavajte udar kretanja
Odabir hoda mora uzeti u obzir stvarnu udaljenost kretanja opreme i sigurnosnu granicu. Uz konvencionalnu marginu od 5%-10%, također treba uzeti u obzir sljedeće čimbenike: ako se cilindar koristi za guranje obratka u određeni položaj, mora se rezervirati prostor za podešavanje za pogreške u pozicioniranju obratka (obično 5-10 mm); ako se koristi za stezanje obratka, mora se rezervirati prostor za kompenzaciju za odstupanja veličine obratka (obično 3-5 mm). Kod cilindara s dugim hodom (>300 mm), posebnu pozornost treba obratiti na krutost klipnjače kako bi se spriječilo savijanje pod opterećenjem. Općenito, omjer promjera provrta i hoda treba kontrolirati unutar 1:10 (npr. promjer provrta od 40 mm s maksimalnim hodom od 400 mm). Ako se ovaj omjer prekorači, treba odabrati zadebljanu klipnjaču (npr. povećanje promjera klipnjače sa 16 mm na 20 mm) ili uređaj za vođenje (npr. cilindar s dvostrukom osovinom, vođeni cilindar).
Odabir sustava odbojnika ovisi o brzini kretanja, težini opterećenja i zahtjevima za preciznošću opreme: kada je brzina ≤0,3 m/s i opterećenje ≤50 kg, može se koristiti gumeni odbojnik (jednostavna struktura, niska cijena), ali učinak odbojnika je ograničen, što ga čini prikladnim za scenarije neosjetljive na udar (npr. guranje materijala); kada je brzina 0,3-0,8m/s i opterećenje 50-200 kg, potreban je podesivi odbojnik (potreban je podesivi odbojnik) – postiže se ugradnjom prigušnog ventila na komoru odbojnika za podešavanje brzine ispuha. To omogućuje fleksibilnu prilagodbu prigušne sile na temelju stvarnih radnih uvjeta, što ga čini prikladnim za većinu industrijskih scenarija (npr. pozicioniranje obratka na montažnoj traci). Kada brzina prelazi 0,8 m/s i opterećenje prelazi 200 kg, potreban je hidraulički amortizer (instaliran samostalno na kraju hoda cilindra). Ima veliki kapacitet međuspremnika i može smanjiti ubrzanje udarca s 10 m/s² na ispod 2 m/s², što ga čini idealnim za scenarije velike brzine i velikog opterećenja (npr. rukovanje velikim radnim komadima).
Osim toga, održavanje sustava međuspremnika zahtijeva pažnju: komoru međuspremnika s podesivim međuspremnikom treba redovito čistiti (svakih 3-6 mjeseci) kako bi se spriječilo začepljenje ispušnog otvora nečistoćama, što bi uzrokovalo kvar međuspremnika. Gumene odbojnike treba povremeno pregledati (svakih 1-2 mjeseca); ako se utvrdi starenje ili deformacija, moraju se odmah zamijeniti kako bi se izbjegla povećana udarna buka i rizik od oštećenja opreme.
3. Instalacija i detekcija: Prilagodba strukturi opreme
Odabir metode ugradnje mora sveobuhvatno razmotriti prostorni raspored opreme, smjer sile i zahtjeve za točnost kretanja:
Montaža prirubnice: Podijeljena na prednju prirubnicu (montiranu na prednjem kraju cilindra) i stražnju prirubnicu (montiranu na stražnjem kraju cilindra). Vijci visoke čvrstoće (npr. stupnja 8,8 ili više) trebaju se koristiti za spajanje prirubnice na opremu, a mora se osigurati okomitost između površine prirubnice i osi cilindra (pogreška okomitosti ≤0,1 mm/m). Ova je metoda prikladna za scenarije s fiksnim opterećenjima i zahtjevima visoke točnosti gibanja (npr. stezanje učvršćenjem alatnih strojeva).
Montaža osovine: Uključuje osovine u obliku ribljeg oka (koje dopuštaju određeni kut zakretanja, obično ±5°) i osovinice sa sfernim ležajevima (kut zakretanja do ±10°). Tijekom instalacije mora se osigurati odgovarajući razmak između otvora za osovinu i spojne osovine opreme (obično 0,05-0,1 mm) kako bi se izbjeglo nestabilno kretanje uzrokovano prekomjernim zazorom. Prikladan je za scenarije u kojima se teret lagano ljulja (npr. uređaji za guranje na nagnutim transporterima).
Montaža za stopalo: uključuje prednje nosače za noge, stražnje nosače za noge i nosače za noge s dvostrukom ušicom. Veza između postolja za nogu i opreme mora biti sigurna kako bi se spriječilo labavljenje pod opterećenjem. Zbog činjenice da su točke oslonca nožnog nosača daleko od osi cilindra, njegov otpor bočne sile je slab (bočno opterećenje obično ne prelazi 10% nazivnog opterećenja). Prikladan je za scenarije malog opterećenja s fiksnim smjerovima kretanja (npr. guranje malih radnih komada).
Okretna montaža: Cilindar je fiksiran na nosač opreme pomoću zakretne igle, omogućujući cilindru da se okreće oko zakretne igle (kut zakretanja obično ±15°). Pristajanje između zakretnog klina i otvora za osovinu cilindra treba koristiti prijelazno pristajanje (npr. H7/g6), što ga čini prikladnim za scenarije u kojima opterećenje ima veliki kut zakretanja (npr. mehanizmi za okretanje materijala).
Za detekciju položaja, osim uobičajenih magnetskih prekidača, također postoje granični prekidači i fotoelektrični senzori: Magnetski prekidači detektiraju položaj klipa senzorom magnetskog prstena na klipu, s velikom brzinom odziva (≤1ms). Tijekom instalacije treba obratiti pozornost na točnost poravnanja s magnetskim prstenom (odstupanje ≤1 mm); u protivnom može doći do pogreške u otkrivanju. Granični prekidači aktiviraju se mehaničkim kontaktom, nudeći visoku pouzdanost, ali sporu brzinu odziva (≥10 ms), što ih čini prikladnim za scenarije s niskim zahtjevima brzine odziva (npr. zaštita graničnog položaja opreme). Fotoelektrični senzori postižu pozicioniranje otkrivanjem signala blokiranja klipa ili klizača, ne zahtijevajući kontakt s tijelom cilindra, što ih čini prikladnima za korozivna okruženja ili okruženja visoke temperature. Međutim, potrebno je osigurati da u području detekcije nema jakih smetnji svjetla.
4. Kontrola brzine: Usklađivanje sa zahtjevima radnih uvjeta
Brzina cilindra se uglavnom kontrolira prigušivanjem usisa zraka ili prigušivanjem ispuha, a scenariji primjene i logika prilagodbe ove dvije metode značajno se razlikuju:
Prigušivanje usisnog zraka uključuje ugradnju prigušnog ventila na ulaz zraka u cilindar za kontrolu brzine izvlačenja ili uvlačenja klipnjače ograničavanjem protoka usisa. Ova metoda ima prednost jednostavnog podešavanja i prikladna je za scenarije s niskim zahtjevima za stabilnost brzine (npr. obično guranje materijala). Međutim, kada se opterećenje mijenja, brzina se značajno koleba (raspon fluktuacije do ±20%). Na primjer, kada se težina guranog obratka poveća s 10 kg na 20 kg, brzina se može smanjiti sa 150 mm/s na ispod 100 mm/s ako se koristi prigušivanje ulaza zraka, što utječe na proizvodni ciklus.
Prigušivanje ispušnih plinova uključuje ugradnju prigušnog ventila na ispušni otvor cilindra za neizravno podešavanje brzine kretanja kontroliranjem brzine ispušnih plinova. Budući da prigušivanje ispušnih plinova održava određeni protutlak unutar cilindra, učinkovito suzbija fluktuacije brzine uzrokovane promjenama opterećenja (raspon fluktuacije može se kontrolirati unutar ±5%), što ga čini prikladnijim za scenarije s visokim zahtjevima za stabilnošću brzine (npr., poravnanje dijelova u preciznom sklapanju). Tijekom stvarnog podešavanja, pozornost se mora obratiti na položaj ugradnje ispušnog prigušnog ventila: za cilindre s dvostrukim djelovanjem, prigušne ventile treba ugraditi na ispušne otvore i komore bez poluge i komore poluge kako bi se neovisno prilagodile brzine izvlačenja i uvlačenja.
Osim toga, na brzinu cilindra također utječu protok zraka i promjer cjevovoda. Kada duljina cjevovoda prelazi 10 m, promjer cjevovoda treba odgovarajuće povećati (npr. s 8 mm na 10 mm) kako bi se izbjeglo smanjenje brzine zbog nedovoljnog protoka. Ako je potrebno ultrabrzo kretanje (>1 m/s), treba odabrati elektromagnetski ventil velikog protoka (promjer provrta ≥15 mm) u kombinaciji s kratkim cjevovodom (≤5 m) kako bi se smanjio otpor protoka plina.
5. Usklađivanje dodatne opreme: Osiguravanje glatkog rada sustava
Racionalan odabir pribora izravno utječe na radnu stabilnost i životni vijek cilindra, a ključni pribor poput cjevovoda, solenoidnih ventila i konektora mora se razmatrati jedan po jedan:
Za cjevovode, materijal treba odabrati na temelju radnog tlaka i temperature okoline: poliuretanski cjevovodi mogu se koristiti za scenarije normalne temperature, niskog tlaka (tlak ≤1 MPa, temperatura -5 ℃ do 60 ℃) zbog svoje dobre fleksibilnosti i male težine, što ih čini prikladnima za scenarije kretanja s čestim savijanjem (npr. cilindri na krajevima robotskih ruku). Cjevovodi od najlona trebali bi se koristiti za srednjotemperaturne scenarije (temperatura -20 ℃ do 120 ℃) zbog njihove bolje otpornosti na starenje. Cjevovodi od politetrafluoroetilena prikladni su za korozivna okruženja jer mogu izdržati jake kiseline i lužine. Promjer cjevovoda mora odgovarati sučelju cilindra; specifikacije zajedničkog sučelja cilindra uključuju G1/8, G1/4 i G3/8, što odgovara promjerima cjevovoda od 6 mm, 8 mm i 10 mm. Korištenje premalog promjera cjevovoda rezultirat će nedovoljnom brzinom protoka i smanjenom brzinom cilindra.
Solenoidni ventili su ključne komponente za upravljanje kretanjem cilindra i trebaju se odabrati na temelju vrste cilindra i zahtjeva za kretanjem: cilindri s jednostrukim djelovanjem zahtijevaju 2/3-smjerne elektromagnetske ventile (kontroliraju usis i ispuh zraka), dok cilindri s dvostrukim djelovanjem zahtijevaju 5/2-smjerne elektromagnetske ventile (upravljaju usisom i ispuhom zraka za komore bez poluge i poluge). Specifikacija napona solenoidnog ventila mora odgovarati napajanju opreme (uobičajene specifikacije uključuju DC24V i AC220V), a vrijeme odziva treba biti ≤10ms kako bi se zadovoljili zahtjevi za visokofrekventnim kretanjem. Osim toga, u prašnjavim ili vlažnim okruženjima treba odabrati elektromagnetske ventile s razinom zaštite IP65 ili višom kako bi se spriječilo oštećenje unutarnjih komponenti.
Konektori se koriste za spajanje cjevovoda na cilindre i elektromagnetske ventile, a treba odabrati modele koji odgovaraju promjeru cjevovoda i specifikacijama sučelja: Brzo spojni spojevi omogućuju jednostavnu instalaciju i prikladni su za scenarije koji zahtijevaju često rastavljanje (npr. faze puštanja opreme u rad). Kompresijski priključci nude bolju izvedbu brtvljenja i prikladni su za scenarije koji zahtijevaju dugoročno stabilan rad (npr. oprema proizvodne linije). U okruženjima s velikim vibracijama (npr. alatni strojevi), konektori sa sigurnosnim maticama trebali bi se koristiti kako bi se spriječilo labavljenje i curenje.
IV. Savjeti za održavanje: Kako produžiti vijek trajanja pneumatskih cilindara?
Znanstveno održavanje može značajno poboljšati pouzdanost cilindara i smanjiti učestalost kvarova. The core lies in four key aspects: air supply purification, seal protection, regular inspection, and fault diagnosis. Ispod su detaljne praktične metode:
1. Pročišćavanje dovoda zraka: Smanjenje unutarnjeg trošenja
Vlaga, ulje i nečistoće u komprimiranom zraku glavni su uzroci unutarnjeg trošenja cilindara i starenja brtvila. Za postizanje učinkovite filtracije potreban je trostupanjski sustav pročišćavanja:
Primarna filtracija (pretfiltracija): glavni filtar je instaliran na izlazu kompresora zraka s preciznošću filtracije od 5-10 μm, uglavnom se koristi za uklanjanje velikih čestica nečistoća (npr. hrđa, prašina) iz zraka i odvajanje dijela tekuće vode i ulja. Odvodni ventil treba redovito otvarati (svaka 1-2 tjedna) kako bi se ispustila voda. U okruženjima s visokom vlagom (npr. kišne sezone u južnim regijama), učestalost odvodnje treba povećati (1-2 puta dnevno) kako bi se spriječilo nakupljanje vode unutar filtera.
Sekundarna filtracija (precizna filtracija): Precizni filtar ugrađen je u krug dovoda zraka cilindra s preciznošću filtracije od 1-5 μm za daljnje uklanjanje finih nečistoća i uljne magle. Element filtera preciznog filtera treba redovito mijenjati (svakih 3-6 mjeseci). U prašnjavim okruženjima (npr. radionice za preradu rude), ciklus zamjene treba skratiti (svakih 1-2 mjeseca). Prilikom zamjene prvo treba isključiti dovod zraka i smanjiti tlak unutar filtra kako bi se spriječilo da nečistoće uđu u nizvodni krug.
Tercijarna filtracija (obrada uljne magle): Za cilindre za podmazivanje bez ulja (koji se koriste u nekoj opremi prehrambene i farmaceutske industrije), separator uljne magle treba instalirati nakon preciznog filtra s preciznošću filtracije od 0,01 μm za uklanjanje tragova uljne magle iz zraka, osiguravajući da sadržaj ulja u zraku koji ulazi u cilindar bude ≤0,01 mg/m³. Element filtera separatora uljne magle treba zamijeniti svakih 6-12 mjeseci, a manometar diferencijalnog tlaka treba koristiti za praćenje statusa začepljenja elementa filtera. Ako diferencijalni tlak prijeđe 0,1 MPa, filterski element mora se odmah zamijeniti.
Osim toga, tlak ventila za smanjenje tlaka treba biti stabilno podešen unutar raspona nazivnog radnog tlaka cilindra (obično 0,4-0,6 MPa) kako bi se izbjeglo oštećenje brtvi uzrokovano radom prekomjernog tlaka. Ako oprema ne radi dulje vrijeme (više od 1 mjeseca), treba isključiti dovod zraka, a komprimirani zrak unutar cilindra treba osloboditi kako bi se spriječila unutarnja korozija.
2. Zaštita brtve: Blokiranje vanjskih opasnosti
Brtve su ključne komponente za sprječavanje istjecanja plina i osiguravanje normalnog rada cilindra. Treba poduzeti ciljane mjere zaštite na temelju scenarija primjene:
Dnevna provjera: Površinu klipnjače cilindra treba pregledati tjedno na ogrebotine ili koroziju. Ako se na površini klipnjače nađu mrlje hrđe ili ogrebotine, treba ih odmah nježno ispolirati finim brusnim papirom (800-1000 granulacija), a zatim nanijeti posebnu mast (npr. mast na bazi litija) kako bi se spriječilo oštećenje brtvi. U isto vrijeme provjerite ima li curenja na spoju između završne kapice cilindra i cijevi cilindra. Ako se pronađe curenje, zategnite spojne vijke (zakretni moment mora biti u skladu sa zahtjevima priručnika za cilindar kako bi se izbjegla deformacija cijevi cilindra uzrokovana pretjeranim zatezanjem). Ako nakon zatezanja i dalje dolazi do curenja, zamijenite brtvu završnog poklopca.
Zamjena brtve: kada cilindar ima povećano curenje (preko 10 ml/min), značajno smanjenu brzinu gibanja ili zaglavljivanje klipnjače, brtve treba odmah zamijeniti. Prije zamjene, cilindar treba rastaviti, a komponente kao što su cilindar i klip treba očistiti (čistiti bezvodnim etanolom ili kerozinom; treba izbjegavati korozivna otapala). Prilikom zamjene treba odabrati brtve koje su u skladu s izvornim modelom (treba obratiti pozornost na podudaranje materijala, npr. brtve od fluorogume za scenarije visokih temperatura), a malu količinu masti treba nanijeti na površinu brtve tijekom instalacije kako bi se smanjio otpor instalacije i izbjeglo oštećenje brtve.
Zaštita od prašine: U prašnjavim okruženjima (npr. radionice za obradu drva, tvornice za preradu cementa), poklopac za prašinu (npr. teleskopski poklopac za prašinu, sklopivi poklopac za prašinu) treba postaviti na produženi kraj klipnjače cilindra kako bi se spriječio ulazak prašine u unutrašnjost cilindra. The dust cover should be inspected regularly (every 2-4 weeks); ako se otkrije oštećenje, treba ga odmah zamijeniti kako bi se spriječilo ulazak prašine u cilindar kroz klipnjaču i pogoršanje unutarnjeg trošenja.
3. Redoviti pregled: Pravodobno rješavanje problema
Redoviti pregled je važno sredstvo za sprječavanje kvarova cilindra. Treba uspostaviti sustave mjesečne, tromjesečne i godišnje inspekcije s jasnim stavkama i standardima inspekcije:
Mjesečni pregled: Usredotočite se na provjeru radnog statusa cilindra, uključujući je li kretanje glatko, postoji li abnormalna buka (npr. "šištanje" zvuka curenja, "klak" zvuk mehaničkog sudara) i pomiče li se klipnjača glatko (bez zaglavljivanja ili otklona). U isto vrijeme provjerite točnost detekcije magnetskog prekidača ručnim guranjem klipa i promatranjem može li magnetski prekidač točno detektirati položaj klipa. Ako dođe do pogreške u otkrivanju, podesite položaj ugradnje magnetskog prekidača ili zamijenite prekidač.
Tromjesečni pregled: Rastavite i pregledajte ključne komponente cilindra, uključujući klip, klipnjaču i prsten za vođenje. Provjerite ima li istrošenosti površine klipa (klip treba zamijeniti ako istrošenost prelazi 0,1 mm), pogrešku ravnosti klipnjače (klipnjaču treba kalibrirati ili zamijeniti ako pogreška prelazi 0,1 mm/m) i istrošenost vodećeg prstena (vodilni prsten treba zamijeniti ako zazor prelazi 0,2 mm). Osim toga, provjerite hrapavost površine unutarnje stijenke cijevi cilindra; ako se pronađu očite ogrebotine ili hrđa, cilindar treba popraviti alatom za honanje ili zamijeniti.
Godišnji pregled: ispitajte cjelokupnu izvedbu cilindra, uključujući testiranje sile potiska/vuče (izmjerite stvarnu izlaznu silu dinamometrom; ako odstupanje od nazivne vrijednosti premaši 10%, istražite uzrok, kao što je istrošenost brtve ili nedovoljan tlak dovoda zraka), ispitivanje curenja (izmjerite curenje cilindra pri nazivnom tlaku; zamijenite brtve ako curenje premaši standardnu vrijednost), i ispitivanje životnog vijeka (simulirajte stvarne radne uvjete i kontinuirano radite više od 100 000 ciklusa kako biste vidjeli ima li cilindar kvarova). Istodobno, do kraja zategnite spojne vijke i spojnice cilindra kako biste spriječili labavljenje uzrokovano dugotrajnim vibracijama.
4. Dijagnoza greške: Brzo lociranje i rješavanje
Kada se cilindar pokvari, rješavanje problema treba slijediti načelo "prvo vanjsko, drugo unutarnje; prvo jednostavno, drugo složeno". U nastavku su navedeni uobičajeni kvarovi i njihova rješenja:
Fault 1: Cylinder moves slowly or not at all
Mogući uzroci: ① Nedovoljan dovodni tlak zraka (nepravilno podešavanje ventila za smanjenje tlaka ili kvar zračnog kompresora); ② Blokiran ili premali cjevovod (cjevovod blokiran nečistoćama ili promjer cjevovoda ne ispunjava zahtjeve); ③ Kvar elektromagnetskog ventila (pregorjela zavojnica ili zaglavljivanje jezgre ventila); ④ Stare brtve (propuštanje uzrokovano istrošenim brtvama klipa).
Rješenja: ① Provjerite dovodni tlak zraka, podesite ventil za smanjenje tlaka na nazivni tlak i popravite ili zamijenite kompresor zraka ako se pokvari; ② Rastavite cjevovod i ispuhajte blokirani dio komprimiranim zrakom; zamijenite cjevovod s većim promjerom ako je promjer cjevovoda nedovoljan; ③ Provjerite napon svitka elektromagnetskog ventila, zamijenite svitak ako je pregorio i rastavite i očistite jezgru ventila ako je zaglavljena; ④ Rastavite cilindar i zamijenite stare brtve.
Kvar 2: Ozbiljno curenje iz cilindra
Mogući uzroci: ① Oštećena brtva završne kapice (labavi vijci ili stara brtva); ② Istrošene brtve klipnjače (ogrebana površina klipnjače ili stare brtve); ③ Oštećene brtve cijevi cilindra i klipa (istrošene brtve klipa ili stare brtve); ④ Labavi konektori (olabavljeni spojevi uzrokovani vibracijama).
Rješenja: ① Zategnite vijke završne kapice i zamijenite brtvu ako stari; ② Popravite izgrebanu površinu klipnjače i zamijenite brtve klipnjače; ③ Zamijenite klip i brtve klipa; ④ Zategnite konektore i zamijenite ih ako su oštećeni.
Greška 3: Nenormalna buka tijekom rada cilindra
Mogući uzroci: ① Otklon klipnjače (nepravilna ugradnja ili istrošen prsten za vođenje); ② Neispravan sustav odbojnika (nepravilno podešavanje vijaka odbojnika ili istrošene brtve odbojnika); ③ Nečistoće unutar cijevi cilindra (nečistoće koje ulaze u cilindar zbog neadekvatnog pročišćavanja dovoda zraka); ④ Utjecaj komutacije elektromagnetskog ventila (brza brzina odziva elektromagnetskog ventila ili nedostatak međuspremnika).
Rješenja: ① Ispravite položaj ugradnje cilindra i zamijenite istrošeni prsten za vođenje; ② Ponovno namjestite vijke odbojnika i zamijenite brtve odbojnika ako su istrošene; ③ Očistite cilindar cilindra i poboljšajte pročišćavanje dovoda zraka; ④ Ugradite prigušni ventil na izlaz solenoidnog ventila kako biste smanjili brzinu protoka plina ili odaberite elektromagnetski ventil s funkcijom međuspremnika.
Greška 4: Neuspješno otkrivanje magnetskog prekidača
Mogući uzroci: ① Neispravan položaj ugradnje magnetskog prekidača (nije poravnat s magnetskim prstenom na klipu); ② Demagnetizacija magnetskog prstena (magnetska snaga magnetskog prstena smanjena zbog visokofrekventnog pokretanja i zaustavljanja ili okoline visoke temperature); ③ Kvar magnetskog prekidača (pregorjela zavojnica ili oštećenje komponente detekcije); ④ Čimbenici smetnji (jako magnetsko polje ili smetnje visokofrekventne opreme u blizini).
Rješenja: ① Podesite položaj ugradnje magnetskog prekidača kako biste osigurali poravnanje s magnetskim prstenom; ② Zamijenite demagnetizirani magnetski prsten; ③ Zamijenite magnetski prekidač; ④ Držite se dalje od jakih magnetskih polja ili visokofrekventne opreme ili odaberite magnetski prekidač protiv smetnji.
V. Detaljna analiza uobičajenih scenarija primjene: praktična rješenja temeljena na radnim uvjetima
Primjena pneumatskih cilindara u raznim industrijama zahtijeva optimizirani dizajn temeljen na specifičnim radnim uvjetima. Odabir, ugradnja, puštanje u pogon i postavke parametara cilindara značajno se razlikuju u različitim scenarijima. U nastavku je sažeta tablica osnovnih parametara primjene za četiri tipične industrije, nakon čega slijede detaljna praktična rješenja:
| Polje industrije | Temeljni zahtjev | Preporučena vrsta cilindra | Zahtjevi ključnih parametara | Montaža i održavanje |
| Elektronička proizvodnja | Visoka preciznost, niske vibracije | Minijaturni vođeni cilindri za čiste prostorije | Provrt 12-25 mm, točnost ponavljanja ±0,02 mm, čistoća ISO klase 5 | Ugradnja: laserska kalibracija paralelizma (≤0,01 mm/m), PTFE cijevi Održavanje: Mjesečno čišćenje površine, Tromjesečna provjera brtve |
| Automobilska proizvodnja | Visoko opterećenje Dug vijek trajanja | Rotacijski pogon s zupčastom letvom i zupčanikom za teške uvjete rada | Provrt 80-125 mm, zakretni moment ≥50N·m, čvrstoća ≥800MPa | Montaža: Spoj s klinom (razmak ≤0,03 mm), ojačane vodilice Održavanje: Podmazivanje poluge po smjeni, Tjedno čišćenje međuspremnika |
| Pakiranje hrane | Jednostavno čišćenje bez zagađenja | Nehrđajući čelik, premazan protiv prianjanja | Tijelo SUS316L, Ra ≤0,8 μm, FDA brtve | Instalirajte: daleko od putanje proizvoda, cijevi za hranu (tromjesečna zamjena) Održavanje: Mjesečni mikrobni test, Polugodišnja provjera sukladnosti |
| Logistika i skladištenje | Velika brzina Visoka pouzdanost | Tanki cilindri velike brzine | Promjer otvora 32-63 mm, brzina 30-50 ciklusa/min, otpornost na zamor ≥1 milijun ciklusa | Ugradite: Plutajuće spojeve (±3°), Brze ispušne ventile Održavanje: Mjesečna provjera istrošenosti niti, Tromjesečna optimizacija vremena |
1. Elektronička proizvodna industrija: precizna kontrola za scenarije precizne montaže
U preciznim scenarijima kao što je zavarivanje matične ploče mobilnog telefona i pakiranje čipova, cilindri moraju postići pozicioniranje na razini mikrona i stabilno kretanje, uz temeljne zahtjeve "visoke preciznosti i niske vibracije":
Prilagodba odabira: Dajte prednost minijaturnim vođenim cilindrima (npr. promjera provrta 12 mm-25 mm) sa strukturom osovine s dvostrukom vodilicom, postižući ponovljenu točnost pozicioniranja od ±0,02 mm kako bi se izbjegla odstupanja u pozicioniranju uzrokovana ekscentričnim opterećenjima u cilindrima s jednom osovinom. Za rukovanje strugotinom treba odabrati posebne cilindre za čiste prostorije (ISO klasa 5 ili više) s premazima s niskom emisijom čestica kako bi se spriječilo onečišćenje pinova strugotine prašinom.
Instalacija i puštanje u rad: Tijekom instalacije koristite laserski alat za poravnanje za kalibraciju paralelizma između osi cilindra i radnog stola (pogreška ≤0,01 mm/m) kako biste izbjegli da bočne sile oštećuju precizne komponente. PTFE cjevovode (unutarnjeg promjera 4mm-6mm) treba koristiti za smanjenje utjecaja pulsiranja protoka zraka na stabilnost kretanja; u međuvremenu, precizni regulator tlaka (točnost ±0,005 MPa) treba biti instaliran na ulazu zraka cilindra kako bi se radni tlak stabilizirao na 0,3-0,4 MPa, sprječavajući odstupanja pri zavarivanju uzrokovana fluktuacijama tlaka.
Optimizacija parametara: Koristite prigušivanje ispušnih plinova za kontrolu brzine, podešavanje brzine na 30-50 mm/s putem mikro ventila za gas i usklađivanje s fleksibilnim međuspremnicima (tvrdoća 50-60 Shore A) kako biste izbjegli pomicanje strugotine uzrokovano udarom na kraju hoda. U stanicama za zavarivanje, senzor tlaka može se instalirati na kraju klipnjače cilindra za praćenje kontaktnog tlaka u stvarnom vremenu (obično kontroliran na 5-10N), a sustav će se odmah isključiti ako je tlak nenormalan kako bi se zaštitio čip od oštećenja pritiskom.
2. Automobilska proizvodna industrija: osiguranje stabilnosti za scenarije rukovanja teškim teretom
U scenarijima kao što su zavarivanje karoserije automobila i sklapanje šasije, cilindri moraju izdržati velika opterećenja (50-200 kg) i često raditi, uz temeljne zahtjeve "visokog opterećenja i dugog vijeka trajanja":
Prilagodba odabira: odaberite cilindre za teške uvjete rada (promjer provrta 80 mm-125 mm) s klipnjačama izrađenim od čelika 45# s kromiranom prevlakom (debljina prevlake 20-30 μm) i tlačnom čvrstoćom od ≥800 MPa kako bi se izbjeglo savijanje klipnjače pod dugotrajnim teškim opterećenjima. Za okretanje tijela (npr. okretanje za 90° i rukovanje), rotacijski cilindri sa zupčastom letvom i zupčanikom (okretni moment ≥50 N·m) trebaju biti usklađeni s elektromagnetskim kočnicama kako bi se spriječilo klizanje tijela kada nestane struje.
Instalacija i puštanje u rad: Instalacijski nosači trebaju biti zavareni od čeličnih ploča Q235 debljine ≥10 mm kako bi se osigurala čvrstoća nosivosti; veza između cilindra i nosača trebala bi koristiti klinove (razmak ≤0,03 mm) kako bi se izbjegla odstupanja od gibanja uzrokovana labavim vijcima. U transportnim linijama šasije, cilindri bez poluge trebaju biti opremljeni ojačanim vodilicama (nosivost ≥300 kg), a granični blokovi trebaju biti instalirani na oba kraja vodilica kako bi se spriječilo da klizač udari u završnu kapu zbog prekoračenja.
Optimiziranje održavanja: provjerite status podmazivanja površine klipnjače svake smjene (8 sati), primjenom visokotemperaturne masti (otpornost na temperaturu od -30 ℃ do 150 ℃) kako biste smanjili trošenje; jednom tjedno rastavite poklopac cilindra kako biste očistili nečistoće u komori međuspremnika i zamijenili zastarjele brtve međuspremnika (obično poliuretanske) kako biste izbjegli oštećenja od udarca uzrokovana kvarom međuspremnika.
3. Industrija ambalaže za hranu: Dizajn usklađenosti za higijenske scenarije
U scenarijima kao što su punjenje hrane i zatvaranje pakiranja, cilindri moraju zadovoljiti higijenske standarde (npr. FDA certifikat), uz temeljne zahtjeve "jednostavnog čišćenja bez zagađenja":
Prilagodba odabira: odaberite cilindre od nehrđajućeg čelika (materijal cijevi cilindra SUS316L) s poliranom površinom (hrapavost Ra ≤0,8 μm) kako biste spriječili prianjanje ostataka hrane; brtve trebaju biti izrađene od fluorogume pogodne za hranu (u skladu s FDA 21 CFR dio 177) kako bi se spriječilo ispuštanje štetnih tvari. Za punjenje umaka treba odabrati cilindre s premazom protiv lijepljenja (npr. teflonski premaz) kako bi se smanjio ostatak umaka.
Instalacija i puštanje u rad: cilindre treba ugraditi dalje od puteva za transport hrane kako bi se spriječila kontaminacija hrane propuštenim komprimiranim zrakom; cjevovodi trebaju koristiti silikonske cijevi za hranu (unutarnji promjer 8 mm-10 mm), koje se mijenjaju kvartalno kako bi se spriječilo otpuštanje čestica zbog starenja. Na benzinskim postajama treba koristiti spojnice za brzo spajanje za spajanje boce i ventila za punjenje kako bi se olakšalo rastavljanje i čišćenje; nakon svakog čišćenja treba upotrijebiti komprimirani zrak za sušenje unutrašnjosti cilindra kako bi se spriječilo hrđanje uzrokovano zaostalom vlagom.
Testiranje sukladnosti: Provedite mikrobno testiranje na površini cilindra svaki mjesec (ukupni broj bakterija ≤10CFU/cm²); ako test ne uspije, namočite i očistite dezinficijensom za hranu (npr. otopinom natrijeva hipoklorita), zatim isperite čistom vodom. Povjerite organizaciji treće strane da provede ispitivanje sukladnosti materijala svakih pola godine kako biste osigurali usklađenost sa standardima materijala koji dolaze u dodir s hranom.
4. Industrija logistike i skladištenja: Učinkovit rad za scenarije sortiranja i rukovanja
U scenarijima kao što su ekspresno razvrstavanje i slaganje na police, cilindri moraju postići visokofrekventno kretanje (30-50 ciklusa u minuti), uz temeljne zahtjeve "velike brzine i visoke pouzdanosti":
Prilagodba odabira: odaberite cilindre velike brzine (promjer provrta 32 mm-63 mm) s klipovima izrađenim od lagane aluminijske legure (gustoća 2,7 g/cm³) kako biste smanjili inercijsku silu; brtve trebaju biti izrađene od poliuretana niskog trenja (koeficijent trenja ≤0,1) kako bi se osigurao nesmetan rad pod visokofrekventnim gibanjem. Za transportne trake za sortiranje treba odabrati tanke cilindre (visina ≤40 mm) kako bi se uštedio prostor za ugradnju, a ventili za brzo ispuštanje trebaju se uskladiti kako bi se smanjilo vrijeme ispuha za 50% i poboljšala brzina kretanja.
Instalacija i puštanje u rad: Veza između cilindra i mehanizma za sortiranje trebala bi koristiti plivajuće spojeve kako bi se kompenzirale pogreške ugradnje (dopuštajući kutno odstupanje od ±3°) i izbjeglo zaglavljivanje uzrokovano bočnim silama; cjevovodi trebaju koristiti visokotlačne poliuretanske cijevi (radni tlak ≤1,2 MPa) s otpornošću na zamor od ≥1 milijuna ciklusa kako bi se spriječilo pucanje uslijed visokofrekventnog savijanja. Na stanicama za slaganje, senzori položaja (vrijeme odziva ≤1 ms) trebaju biti instalirani na cilindar za povratnu informaciju o položaju klipa u stvarnom vremenu i interakciju sa sustavom upravljanja slagačem kako bi se osiguralo precizno slaganje.
Optimizacija učinkovitosti: Optimizirajte slijed gibanja cilindra putem PLC programiranja. Na primjer, u scenarijima razvrstavanja, otvorite ulaz zraka cilindra 0,1 sekundu unaprijed kako biste smanjili kašnjenje kretanja; u isto vrijeme, ugradite prigušne ventile prigušivača na ispušni otvor cilindra kako biste osigurali brzinu dok kontrolirate buku ispod 70 dB, u skladu sa standardima buke u radionici.
VI. Vještine rješavanja problema u hitnim slučajevima: Praktične metode za brzi oporavak proizvodnje
Iznenadni kvarovi cilindara tijekom proizvodnje mogu uzrokovati zastoj proizvodne linije. Ovladavanje vještinama hitnog rješavanja problema može značajno skratiti vrijeme za dijagnosticiranje kvara i popravak. Dolje je tablica koja sažima uobičajene kvarove i odgovarajuća rješenja, nakon čega slijede detaljni postupci:
| Vrsta kvara | Uobičajeni uzroci | Mjere postupanja u hitnim slučajevima | Preporuke za naknadno liječenje | Mjere opreza |
| Propuštanje zračnog otvora | Labavi spojevi, oštećeni cjevovodi | Zategnite priključke (15-20N·m) i omotajte teflonskom trakom; presjeći oštećene cjevovode i ponovno spojiti | Zamijenite zastarjele cjevovode, redovito provjeravajte nepropusnost priključka | Teflonska traka omotana u istom smjeru kao i rotacija navoja, dubina umetanja cjevovoda ≥10 mm |
| Propuštanje završne kapice | Olabavljeni vijci, oštećene brtve | Zategnite vijke dijagonalno, dodajte tanke bakrene ploče; nanesite visokotemperaturno brtvilo (suši za 30 minuta) | Zamijenite brtve, provjerite istrošenost utora brtve cijevi cilindra | Brtvilo mora biti otporno na visoke temperature, bez dovoda zraka prije stvrdnjavanja |
| Zaglavljivanje klipnjače | Istrošeni prstenovi za vođenje, savijene osovine za vođenje | Nanesite mast na bazi litija i više puta pritisnite; malo izravnajte osovine vodilice (≤0,1 mm po vremenu) | Zamijenite vodeće prstenove, zamijenite vodeće osovine ako su jako savijene | Primijenite jednoliku silu tijekom ravnanja, izbjegavajte oštećenje dijelova zbog pretjerane sile |
| Zaglavljivanje klipa | Nečistoće u cijevi cilindra, deformirane brtve | Obrišite cilindar bezvodnim etanolom, privremeno obrnite brtve za upotrebu | Temeljito očistite cilindar, zamijenite deformirane brtve | Izbjegavajte korozivna otapala, temeljito osušite nakon čišćenja |
| Prekid dovoda zraka | Kvar zračnog kompresora, blokirani cjevovodi | Prijeđite na pomoćni zračni kompresor, koristite zrak u bocama za privremenu opskrbu; obrnuti cjevovodi za pročišćavanje | Popravite zračne kompresore, zamijenite začepljene cjevovode | Tlak zraka u bocama podešen na 0,5 MPa, očistiti od osoblja |
| Kvar elektromagnetskog ventila | Zaglavljena jezgra ventila, spaljene zavojnice | Očistite jezgru ventila, zamijenite pomoćnim elektromagnetskim ventilom; upravljanje preko ručnog zračnog ventila | Popravite zavojnice solenoida ventila, redovito čistite jezgre ventila | Namjenski nadzor osoblja tijekom ručnog upravljanja, izbjegavanje pogrešnog rada |
| Kvar magnetskog prekidača | Demagnetizacija magnetskog prstena, kvar prekidača | Pričvrstite jake magnetske ploče, postavite mehaničke čepove; PLC kontrola kašnjenja | Zamijenite magnetske prstenove i prekidače, kalibrirajte položaje detekcije | Vrijeme odgode usklađeno sa stvarnom brzinom kretanja, izbjegavajte prekoračenje |
1. Iznenadne greške zbog curenja: privremeno brtvljenje i brza zamjena
Kada cilindri dožive curenje otvora za zrak (npr. labavi priključci) ili curenje završne kapice (npr. oštećene brtve), ako se dijelovi ne mogu odmah zamijeniti zbog ograničenja proizvodnje, mogu se poduzeti privremene mjere za nastavak proizvodnje:
Hitno propuštanje otvora za zrak: Ako su spojnice labave, pritegnite ih ključem (zakretni moment kako je navedeno u priručniku, obično 15-20 N·m). Ako curenje i dalje postoji nakon zatezanja, omotajte teflonsku traku (3-5 okretaja, u istom smjeru kao što se vrti navoj) i ponovno zategnite. Ako su cjevovodi oštećeni, upotrijebite priključke za brzo spajanje kako biste odrezali oštećeni dio i ponovno spojite cjevovod (osigurajte dubinu umetanja ≥10 mm) kako biste privremeno uspostavili dovod zraka; zamijeniti cijeli cjevovod tijekom pauza u proizvodnji.
Hitno curenje završne kapice: Ako su vijci završne kapice olabavljeni, upotrijebite moment ključ da ih zategnete dijagonalno (odstupanje zakretnog momenta ≤5%). Ako curenje i dalje postoji, stavite tanki bakreni lim (debljine 0,1-0,2 mm) između završne kapice i cijevi cilindra kako biste poboljšali brtvljenje. Ako su brtve oštećene, a rezervni dijelovi nisu dostupni, nanesite visokotemperaturno brtvilo (npr. silikonsko brtvilo) u utor brtve i nastavite s privremenom upotrebom nakon što se brtvilo stvrdne (otprilike 30 minuta); zamijenite brtve odmah tijekom pauze u proizvodnji.
2. Greške zbog ometanja kretanja: privremeno podmazivanje i čišćenje od nečistoća
Kada cilindri dožive zaglavljivanje klipnjače (npr. istrošeni prstenovi vodilice) ili zaglavljivanje klipa (npr. nečistoće u cijevi cilindra), privremeni tretman može vratiti kretanje i izbjeći produljeni zastoj proizvodne linije:
Hitan slučaj zaglavljivanja klipnjače: Prvo isključite dovod zraka i ručno gurnite klipnjaču. Ako osjetite značajan otpor, nanesite malu količinu masti za podmazivanje (npr. masti na bazi litija) na površinu klipnjače i više puta gurnite klipnjaču (10-20 puta) kako biste podmazali vodeće prstenove. Ako se zaglavljivanje nastavi, provjerite je li osovina vodilice savijena; ako je malo savijena, upotrijebite alat za ravnanje kako biste je polako izravnali (≤0,1 mm po podešavanju) kako biste privremeno vratili kretanje, a kasnije zamijenite osovinu za vođenje.
Zaglavljivanje klipa u hitnim slučajevima: Isključite dovod zraka, rastavite završnu kapicu cilindra i pregledajte unutarnju stijenku cijevi cilindra svjetiljkom. Ako se pronađu nečistoće (npr. metalne strugotine), obrišite unutarnju stijenku mekom krpom umočenom u bezvodni etanol (izbjegavajte grebanje cijevi cilindra). Istovremeno provjerite jesu li brtve klipa oštećene; ako su brtve deformirane, mogu se privremeno preokrenuti (samo za hitnu upotrebu; dugotrajna uporaba zahtijeva zamjenu), zatim ponovno sastavite cilindar kako biste privremeno nastavili s proizvodnjom.
3. Kvarovi bez kretanja: Brza dijagnoza i alternativna rješenja
Kada se cilindri ne pokreću u potpunosti (npr. kvar elektromagnetskog ventila ili prekid dovoda zraka), brzo locirajte točku kvara. Ako trenutačni popravak nije moguć, mogu se koristiti alternativna rješenja za održavanje proizvodnje:
Hitan slučaj prekida dovoda zraka: Provjerite je li kompresor zraka isključen. Ako zračni kompresor ne radi, prebacite se na rezervni zračni kompresor (ako je dostupan) ili upotrijebite komprimirani zrak u bocama (tlak podešen na 0,5 MPa) za privremenu opskrbu. Ako su cjevovodi blokirani, pročistite cjevovod u obrnutom smjeru (od kraja cilindra do kraja elektromagnetskog ventila) komprimiranim zrakom kako biste uklonili začepljenje i obnovili protok zraka.
Hitan kvar elektromagnetskog ventila: Rastavite elektromagnetski ventil i provjerite je li jezgra ventila zaglavljena. Ako se zaglavi, očistite jezgru ventila bezvodnim etanolom (izbjegavajte korozivna otapala); ako ventil i dalje ne radi nakon ponovne ugradnje, privremeno ga zamijenite rezervnim solenoidnim ventilom (osigurajte dosljedan napon i promjer provrta). Ako rezervni solenoidni ventil nije dostupan, za cilindre s dvostrukim djelovanjem, ručno upravljajte zračnim ventilom (npr. kuglastim ventilom) za kontrolu ulaza i ispuha zraka, privremeno održavajući osnovno kretanje dok se kvar ne riješi.
4. Hitni slučaj kvara magnetskog prekidača: Privremeno otkrivanje i alternativno pozicioniranje
Kada magnetski prekidači ne uspiju detektirati položaj klipa (npr. demagnetizacija magnetskog prstena ili kvar prekidača), mogu se koristiti privremene metode otkrivanja kako bi se osigurala sigurnost proizvodnje:
Hitno demagnetiziranje magnetskog prstena: pričvrstite jaku magnetsku ploču (npr. magnetsku ploču neodimij-željezo-bor) na položaj koji odgovara klipu kako biste povećali snagu magnetskog polja i privremeno vratili funkciju otkrivanja magnetskog prekidača. Ako je magnetska ploča neučinkovita, postavite mehanički graničnik na kraju hoda cilindra i pokrenite granični prekidač preko graničnika da zamijenite magnetski prekidač za detekciju položaja, izbjegavajući udar klipa prekomjernim hodom.
Hitan slučaj kvara prekidača: Zamijenite rezervnim magnetskim prekidačem (osigurajte konzistentan model). Ako rezervni prekidač nije dostupan, postavite kontrolu odgode putem PLC programa (postavite odgode na temelju vremena gibanja cilindra, npr. 1 sekunda za produženje, 0,8 sekundi za uvlačenje) kako biste privremeno zamijenili otkrivanje položaja. U isto vrijeme, dogovorite osoblje za nadzor na licu mjesta kako biste spriječili oštećenje opreme uzrokovano nenormalnim kretanjem.
VII. Uobičajene zablude pri ugradnji i puštanju u rad pneumatskog cilindra: opasnosti i metode izbjegavanja
Neispravno rukovanje tijekom ugradnje i puštanja u rad cilindra može dovesti do skraćenog životnog vijeka, čestih kvarova u radu, pa čak i opasnosti po sigurnost opreme. U nastavku je šest uobičajenih zabluda, analiziranih s praktičnim slučajevima kako bi se istaknule opasnosti, a navedena su i praktična rješenja za izbjegavanje:
1. Zanemarivanje koaksijalnosti tijekom instalacije, prisilno poravnanje koje uzrokuje oštećenje od ekscentričnog opterećenja
Uobičajena zabluda: Tijekom ugradnje cilindra, koaksijalnost između klipnjače i opterećenja nije kalibrirana; cilindar je učvršćen direktno vijcima ili zbog nedovoljne preciznosti nosača opreme dolazi do odstupanja osi cilindra od smjera gibanja tereta (preko 0,5 mm/m). Na primjer, u tvornici elektronike, odstupanje zavarivanja nosača uzrokovalo je koaksijalnu pogrešku od 1,2 mm/m tijekom instalacije cilindra za rukovanje strugotinom. Nakon 1 tjedna rada, klipnjača je bila znatno savijena, a brtve su bile istrošene i curile.
Analiza opasnosti: Odstupanje koaksijalnosti uzrokuje bočne sile na cilindru, povećavajući trenje između klipnjače i prstena za vođenje. Brtve su neravnomjerno stisnute, što dovodi do 3-5 puta većeg curenja u usporedbi s normalnim uvjetima. U teškim slučajevima, klipnjača se može saviti i cilindar može biti izgreban, smanjujući životni vijek na 1/3 normalne razine.
Metode izbjegavanja:
Prije ugradnje, upotrijebite laserski detektor koaksijalnosti za kalibraciju osi cilindra i smjera kretanja tereta, osiguravajući odstupanje ≤0,1 mm/m. Ako je preciznost nosača opreme nedovoljna, dodajte podloške za podešavanje (debljine 0,1-0,5 mm) između cilindra i nosača i postupno fino podešavajte do koaksijalnog.
Za cilindre s dugim hodom (>500 mm), ugradite vodeći ležaj na kraju klipnjače za raspodjelu bočnih sila. Ako se teret malo njiha, odaberite metodu montaže na osovinu sa sfernim ležajevima, koja omogućuje kutnu kompenzaciju od ±5°.
2. Nasumični odabir cjevovoda, neusklađeni promjeri koji utječu na performanse kretanja
Uobičajena zabluda: Pretpostavlja se da cjevovodi služe samo za opskrbu zrakom, pa se nasumično biraju cjevovodi premalih promjera ili od neprikladnih materijala. Na primjer, tvornica autodijelova zamijenila je cjevovod od 10 mm cilindra promjera promjera 80 mm s onim od 6 mm, što je rezultiralo padom brzine izvlačenja cilindra s 200 mm/s na 80 mm/s, što nije zadovoljilo proizvodni ciklus. Druga tvornica koristila je obične poliuretanske cjevovode u okruženju visoke temperature (150 ℃), a cjevovodi su omekšali i pukli nakon 3 sata, uzrokujući prekid dovoda zraka.
Analiza opasnosti: Premali promjeri cjevovoda dovode do nedovoljnog protoka zraka, smanjujući brzinu gibanja cilindra (za svaki 1 mm smanjenja promjera, brzina se smanjuje za približno 20%-30%). Istodobno povećava otpor protoka zraka, povećavajući razliku tlaka između dva kraja cilindra i uzrokujući ometanje gibanja. Neodgovarajući materijali ubrzavaju starenje i pucanje cjevovoda, a mogu čak ispuštati štetne tvari koje zagađuju okoliš (npr. obični gumeni cjevovodi ispuštaju plastifikatore u prehrambenim radionicama).
Metode izbjegavanja:
Odredite promjer cjevovoda na temelju promjera provrta cilindra i zahtjeva za brzinom kretanja, pozivajući se na formulu: promjer cjevovoda (mm) ≈ promjer provrta cilindra (mm) × 0,12 (npr. promjer provrta od 80 mm odgovara promjeru cjevovoda od 10 mm). Ako je potrebna velika brzina (>300 mm/s), promjer se može odgovarajuće povećati (npr. cilindar promjera provrta 80 mm koristi cjevovod od 12 mm).
Odaberite materijale cjevovoda prema temperaturi okoline: poliuretanski cjevovodi za normalnu temperaturu (-10 ℃ do 60 ℃), najlonski cjevovodi za srednje temperature (-20 ℃ do 120 ℃), politetrafluoretilenski cjevovodi za visoke temperature (-30 ℃ do 200 ℃) i valovite cijevi od nehrđajućeg čelika za korozivna okruženja.
3. Slijepo podešavanje tlaka, rad prekomjernog tlaka ili nedovoljan tlak
Uobičajena zabluda: Tijekom puštanja u rad, dovodni tlak zraka se podešava iznad nazivnog tlaka cilindra (npr. podešavanje s nazivnih 0,6MPa na 0,8MPa) u potrazi za brzinom gibanja; ili se tlak smanji ispod 0,2 MPa radi "uštede energije", što rezultira nemogućnošću guranja tereta. Na primjer, logistička linija za sortiranje prilagodila je tlak cilindra na 0,9 MPa, a nakon 1 mjeseca pronađena je plastična deformacija unutarnje stijenke cilindra, pri čemu su brtve potpuno otkazale. Druga je tvornica smanjila tlak na 0,15 MPa, zbog čega cilindar nije mogao gurnuti teret od 20 kg, a sortirnica se često gasila.
Analiza opasnosti: Rad pod pretlakom uzrokuje da unutarnji tlak cilindra premaši projektirano ograničenje ležaja, što dovodi do širenja i deformacije cijevi cilindra, oštećenja utora brtve završne kapice i naglog povećanja curenja. U isto vrijeme, klipnjača nosi prekomjerni potisak; ako je teret zaglavljen, klipnjača je sklona lomljenju. Nedovoljan tlak dovodi do toga da izlazna sila cilindra ne zadovoljava zahtjeve opterećenja, uzrokujući stagnaciju gibanja ili čak "puzanje" (neravnomjerna brzina), što utječe na točnost proizvodnje.
Metode izbjegavanja:
Prije puštanja u rad pogledajte priručnik za cilindar kako biste potvrdili nazivni radni raspon tlaka (obično 0,4-0,6MPa) i postavite tlak na 80%-90% nazivne vrijednosti pomoću preciznog regulatora tlaka (npr. postavljanje 0,5MPa za nazivnih 0,6MPa). Time se osigurava dovoljna izlazna sila uz izbjegavanje oštećenja zbog pretjeranog tlaka.
Ako je potrebna prilagodba tlaka, treba je kombinirati s izračunom opterećenja: Odredite minimalni efektivni tlak (najniži tlak koji može gurnuti teret i osigurati stabilno kretanje) stvarnim ispitivanjem i na temelju toga dodajte marginu od 10%-15% kako biste postavili konačni tlak. Na primjer, ako je ispitani minimalni efektivni tlak za guranje horizontalnog tereta od 20 kg na 0,3 MPa, konačni tlak je postavljen na 0,33-0,35 MPa.
4. Nepravilno podešavanje odbojnika, udar na kraju hoda ili pretjerano odbojnik
Uobičajena zabluda: Tijekom podešavanja odbojnika, vijak odbojnika je potpuno zatvoren (nema odbojnika) ili zategnut do maksimuma (prekomjerno odbojnik). Na primjer, tvornica elektronike isključila je međuspremnik prilikom puštanja u pogon cilindra za sklop čipova, što je rezultiralo udarnom silom na kraju takta od 50 N na klipnjaču, a strugotine su često pucale. Druga tvornica je zategnula pufer do maksimuma, produživši vrijeme izvlačenja cilindra s 0,5 sekundi na 2 sekunde, što je utjecalo na učinkovitost montaže.
Analiza opasnosti: Bez odbojnika uzrokuje da cilindar udari u završnu kapicu velikom brzinom na kraju hoda, sa silom udarca 5-8 puta većom od normalne. Ovo ne samo da oštećuje unutarnje komponente (npr. međuspremnike, završne kape), već i prenosi vibracije na tijelo opreme, utječući na točnost okolnih preciznih komponenti (npr. senzori, servo motori). Prekomjerno puferiranje blokira ispuštanje zraka iz tampon komore, značajno smanjujući brzinu gibanja cilindra i čak uzrokujući "stagnaciju", koja onemogućuje završetak namjeravanog gibanja.
Metode izbjegavanja:
Tijekom početnog podešavanja, zategnite vijak odbojnika do maksimuma, a zatim ga otpustite za 1,5-2 okretaja; u ovom trenutku, tampon sila je umjerena. Zatim ručno gurnite klipnjaču da osjetite udar na kraju takta. Ako je udar očit, postupno zatežite vijak odbojnika (svaki put za 1/4 okretaja) sve dok udar ne nestane i dok kretanje ne bude glatko.
Za cilindre velike brzine (brzina >500 mm/s) ili cilindre za velika opterećenja (opterećenje >100 kg), treba koristiti vanjski hidraulički amortizer. Podešavanjem gumba za prigušivanje amortizera, brzina cilindra na kraju hoda može se smanjiti s 500 mm/s na ispod 50 mm/s, a sila udarca može se kontrolirati unutar 10 N.
5. Odstupanje položaja ugradnje magnetskog prekidača, neuspjeh detekcije
Uobičajena zabluda: Prilikom postavljanja magnetskih prekidača, položaj se procjenjuje samo golim okom bez podešavanja u skladu sa stvarnim hodom klipa ili razmak sa stijenkom cilindra prelazi 5 mm. Na primjer, tvornica za pakiranje postavila je magnetski prekidač u sredini hoda cilindra, ali stvarni klip nije mogao doći do tog položaja zbog otpora opterećenja, što je rezultiralo time da prekidač nikada nije primio signal. Druga tvornica imala je razmak od 8 mm tijekom instalacije, a prekidač je često doživljavao "lažno otkrivanje" (okidanje signala kada nije bilo klipa).
Analiza opasnosti: Odstupanje položaja magnetskog prekidača sprječava točno otkrivanje kretanja cilindra, a sustav upravljanja opremom ne može utvrditi je li cilindar na mjestu. To može dovesti do "pogrešnog rada" (npr. pomicanje obratka bez stezanja) ili "gašenja" (cilindar je na mjestu, ali ga prekidač ne otkriva), smanjujući učinkovitost proizvodnje za više od 30%. Prekomjerni razmaci smanjuju snagu magnetskog polja koje prima sklopka, smanjujući osjetljivost detekcije i rezultirajući stopom lažne detekcije do 20%, što ozbiljno utječe na stabilnost opreme.
Metode izbjegavanja:
Prije ugradnje, gurnite klip ručno u položaj koji je potrebno otkriti (npr. kraj za izvlačenje, kraj za uvlačenje), označite odgovarajući položaj na vanjskoj stijenci cilindra, zatim postavite magnetski prekidač čvrsto uz označeni položaj, osiguravajući razmak od ≤1 mm između prekidača i stijenke cilindra.
Nakon ugradnje provedite dinamički test: Pustite cilindar u rad kontinuirano 100 ciklusa i promatrajte aktivira li se prekidač točno svaki put. Ako dođe do izostanka detekcije, fino namjestite položaj prekidača (pomicanjem za 0,5 mm svaki put) dok detekcija ne postane stabilna. Ako se i dalje javlja nedostatak detekcije, provjerite je li klipni magnetski prsten demagnetiziran i zamijenite ga ako je potrebno.
6. Preskakanje testa zadržavanja tlaka nakon puštanja u rad, ignoriranje potencijalnog curenja
Uobičajena zabluda: nakon puštanja cilindra u rad, cilindar se stavlja u uporabu sve dok je kretanje normalno i nije provedeno ispitivanje zadržavanja tlaka, što rezultira neotkrivenim potencijalnim curenjem. Na primjer, farmaceutska tvornica nije izvršila ispitivanje zadržavanja tlaka nakon puštanja u rad cilindra za punjenje; nakon 3 dana, pronađeno je malo curenje završne kapice i komprimirani zrak umiješan je u tekući lijek, uzrokujući odbacivanje cijele serije proizvoda. Druga tvornica imala je skriveno curenje u cilindru bez poluge, potrošivši 20% više komprimiranog zraka unutar 1 mjeseca i povećavši troškove energije.
Analiza opasnosti: Potencijalno curenje (curenje <5 mL/min) teško je detektirati u kratkom razdoblju, ali dugotrajan rad gubi dovod zraka (svaki cilindar koji curi troši približno 500 m³ komprimiranog zraka godišnje). Istodobno zagađuje okoliš (npr. ispušteni zrak u prehrambenoj i farmaceutskoj industriji onečišćuje proizvode). Ako do curenja dođe u blizini električnih komponenti, također može uzrokovati električne kratke spojeve i sigurnosne nezgode.
Metode izbjegavanja:
Nakon puštanja u pogon provedite test zadržavanja tlaka: zatvorite ventil za dovod zraka u bocu, održavajte unutarnji tlak na 80% nazivnog tlaka, nanesite vodu sa sapunom na sve zabrtvljene dijelove cilindra (završne kapice, otvore za zrak, konektore) i promatrajte 10 minuta. Ako se ne pojave mjehurići, nema curenja; ako se pojave mjehurići, označite mjesto curenja i popravite ga.
Za cilindre na ključnim pozicijama (npr. aseptično punjenje, precizna montaža), ispitivanje zadržavanja tlaka treba provoditi mjesečno; za cilindre u uobičajenim položajima, ispitivanje treba provoditi tromjesečno. Uspostavite testne zapise kako biste brzo identificirali i riješili potencijalne probleme s curenjem.