

Kratak odgovor: Kako provjeriti zračni cilindar
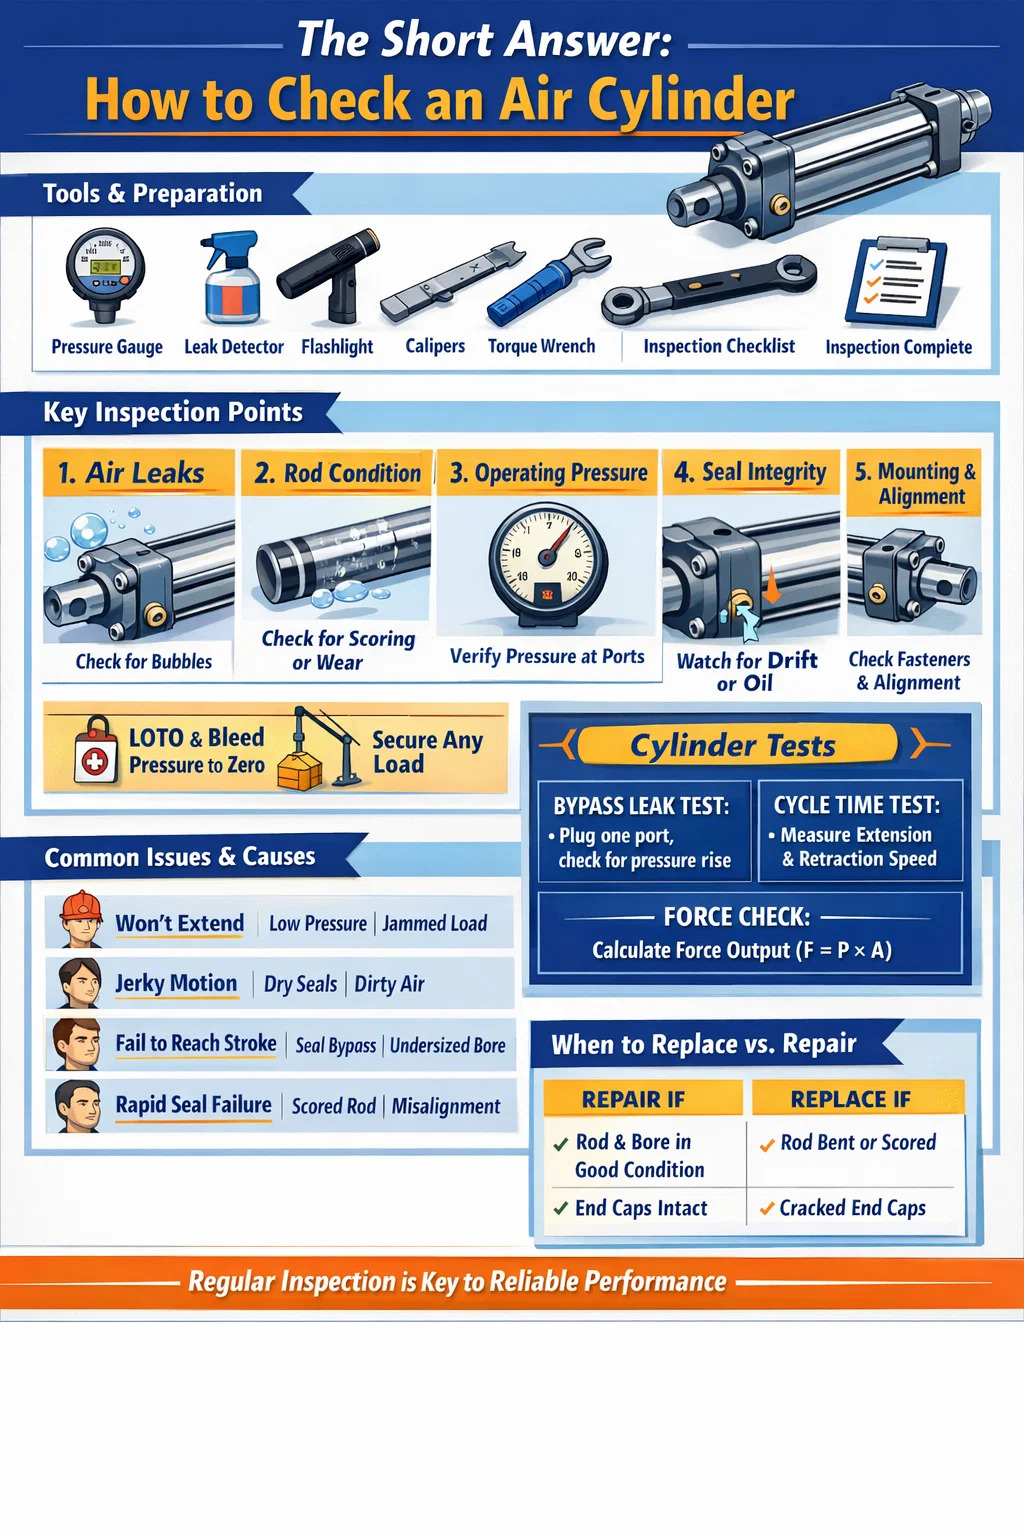
Za provjeru zračni cilindar , trebate ga pregledati u pet ključnih područja: propuštanje zraka, radni tlak, stanje klipnjače, integritet brtve i stabilnost ugradnje. Zdrav pneumatski cilindar trebao bi se glatko izvlačiti i uvlačiti bez oklijevanja, održavati pritisak bez čujnih curenja i ne pokazivati vidljivo curenje ulja ili brazde na šipki. Ako bilo koji od ovih uvjeta ne uspije, cilindar zahtijeva hitnu njegu prije vraćanja u rad.
Većina kvarova zračnih cilindara ne događa se iznenada. Razvijaju se postupno zbog trošenja, onečišćenja ili nepravilnog podmazivanja. Znajući što tražiti i kada tražiti, možete uhvatiti probleme u ranoj fazi — prije nego što uzrokuju zastoj stroja, kvarove proizvoda ili sigurnosne incidente. Postupak pregleda naveden u nastavku odnosi se na standardne pneumatske cilindre s dvostrukim djelovanjem, cilindre s jednim djelovanjem i većinu kompaktnih ili vođenih varijanti cilindra koji se koriste u industrijskoj automatizaciji.
Alati i priprema prije nego počnete
Prije nego što dodirnete zračni cilindar, prikupite odgovarajući alat i osigurajte radno područje. Preskakanje pripreme jedan je od najčešćih razloga zbog kojih su rezultati inspekcije propušteni ili pogrešno očitani.
Ono što će vam trebati
- Digitalni ili analogni manometar (usklađen s radnim rasponom vašeg sustava)
- Otopina sapunaste vode ili komercijalni sprej za otkrivanje curenja
- Čista krpa koja ne ostavlja dlačice
- Svjetiljka ili lampa za pregled
- Moment ključ za provjeru zategnutosti pričvršćivača
- Čeljust ili mikrometar za mjerenje promjera šipke (za detaljne preglede)
- Dnevnik održavanja ili obrazac kontrolne liste za inspekciju
Sigurnosni koraci prije pregleda
Uvijek odvojite dovod komprimiranog zraka u krug koji sadrži cilindar. Koristite postupak zaključavanja/označavanja (LOTO) na ventilu za dovod zraka. Odzračite nizvodni tlak na nulu pomoću ručnog ispuha sustava ili odzračnog ventila. Potvrdite nulti pritisak na manometru prije nego što dodirnete bilo koji priključak, otvor ili zatvarač. Komprimirani zrak čak i pri skromnim tlakovima u radnji — uobičajeno 80 do 120 PSI (5,5 do 8,3 bara) — može uzrokovati ozbiljne ozljede ako se spojnice olabave pod pritiskom.
Ako je cilindar dio okomite nosive aplikacije (drži glavu preše, stezaljku ili učvršćenje za podizanje), mehanički poduprite teret prije pada tlaka. Nikada se ne oslanjajte samo na tlak zraka da izdržite teret tijekom pregleda.
Provjera curenja zraka: najkritičniji korak
Propuštanje zraka najčešći je način kvara u pneumatskim cilindrima. Čak i malo curenje neprestano troši komprimirani zrak, povećavajući troškove energije i smanjujući silu pokretača. Propuštanje tako malo kao otvor promjera 1 mm pri 7 bara može izgubiti više od 3600 litara slobodnog zraka na sat , koji košta stotine dolara godišnje samo u struji — po cilindru.
Vanjska curenja
Ponovno stlačite cilindar pod kontroliranim, nadziranim uvjetima. Nanesite vodu sa sapunicom ili sprej za otkrivanje curenja na sve vanjske površine: priključke otvora, matice spona, spojeve završne kapice, područje brtve klipnjače (gdje klipnjača izlazi iz prednje kapice) i sve vijke igličastog ventila. Pazite na stvaranje i rast mjehurića. Sporo curenje može potrajati 10-15 sekundi da se pokažu vidljivi mjehurići, stoga nemojte žuriti s ovim korakom.
Obratite posebnu pozornost na zonu brtve šipke. Mjehurići koji se konstantno stvaraju oko šipke dok se pomiče ukazuju na istrošenu brtvu šipke ili oštećenu brtvu brisača. To je osobito često u cilindrima koji su se nakupili više od 5 milijuna ciklusa ili su radili u prljavim okruženjima gdje čestice ubrzavaju trošenje brtve.
Unutarnja curenja (curenja premosnice)
Unutarnje curenje — gdje zrak zaobilazi brtve klipa i prelazi iz jedne komore u drugu — teže je vizualno otkriti, ali uzrokuje jednako mnogo problema. Simptom je tipično sporo ili lebdeće kretanje: cilindar puzi kada bi trebao zadržati položaj ili se ne želi u potpunosti izvući ili uvući pod opterećenjem čak ni s ispravnim opskrbnim tlakom.
Za testiranje curenja iz premosnice bez rastavljanja: s cilindrom na kraju hoda u bilo kojem smjeru, stlačite jedan otvor i začepite suprotni ispušni otvor. Ako se tlak u začepljenoj komori s vremenom povećava, zrak prolazi kroz klip — što potvrđuje istrošenu brtvu klipa. Trebao bi se pokazati zdravi cilindar nulti porast tlaka u zatvorenoj komori tijekom 60 sekundi .
Provjera istrošenosti i oštećenja klipnjače
Klipnjača je jedna od najizloženijih komponenti u pneumatskom cilindru. Kruži unutra i izlazi stotine tisuća puta, izložen okolnom okruženju pri svakom potezu istezanja. Čak i manji površinski defekt na šipki će ubrzati trošenje brtve šipke — pretvarajući ono što bi bila jednostavna zamjena brtve u ponovljene cikluse održavanja.
Vizualni pregled šipke
Obrišite štap čistom krpom koja ne ostavlja dlačice i pregledajte njegovu punu izloženu duljinu pod dobrim osvjetljenjem. Potražite:
- Bodovanje ili ogrebotine — uzdužne ogrebotine koje se protežu duž osi šipke dopuštaju zraku da izađe kroz brtvu šipke i razlog su za hitnu zamjenu šipke ili ponovno poliranje.
- Korozija ili piting — mrlje od hrđe ili udubljenja na kromiranim šipkama kvare kontaktnu površinu brtve. Čak i lagana površinska hrđa koja se ne briše je znak upozorenja.
- Udubljenja ili ravne točke — ukazuju na vanjski utjecaj. Savijena ili ulubljena šipka stvara neravnomjerno bočno opterećenje na brtvi šipke i čahuri.
- Uljni film na površini šipke — lagani, čisti sloj maziva normalan je u sustavima s podmazivanjem. Teško curenje ulja ili stvaranje kapljica ukazuju na pregorjelu brtvu šipke.
Provjera dimenzija
Za cilindre u preciznim primjenama ili one za koje se sumnja da imaju bočno opterećenje, izmjerite promjer šipke na više točaka duž njezine duljine pomoću čeljusti. Usporedite s nazivnim promjerom šipke i tolerancijom proizvođača. Većina standardnih ISO 15552 zračnih cilindara koristi kaljene i kromirane čelične šipke s tolerancijom h8 ili h9 — za Nominalna šipka od 25 mm, prihvatljivi raspon promjera je približno 24,967 mm do 24,987 mm . Svako mjerljivo suženje, ovalnost ili očitavanje premale veličine ukazuje na istrošenost koja će ugroziti brtvljenje.
Provjera ravnosti šipke
Stavite uklonjeni štap na ravnu ploču ili V-blokove i polako ga kotrljajte. Svako vidljivo kolebanje ili visoke točke ukazuju na savijanje. Alternativno, montirajte brojčanik na magnetsku podlogu i pomičite uzduž šipke dok je okrećete. Maksimalno istjecanje od 0,05 mm na 100 mm duljine šipke je uobičajeni kriterij prihvaćanja. Savijene šipke moraju se zamijeniti — ravnanje nije prihvatljivo za šipke pneumatskog cilindra.
Provjera radnog tlaka i performansi cilindra
Čak i ako zračni cilindar ne pokazuje vanjska curenja i ima čistu šipku, još uvijek može raditi ispod specifikacije. Ispitivanje ponašanja tlaka i ciklusa daje vam funkcionalnu sliku koju samo vizualne provjere ne mogu dati.
Provjera opskrbnog tlaka
Spojite kalibrirani mjerač što je moguće bliže otvoru cilindra — ako je moguće izravno na ulazu. Dok cilindar normalno radi, zabilježite tlak na otvorima za izvlačenje i uvlačenje. Usporedite ova očitanja sa specificiranim radnim tlakom za aplikaciju.
Pad tlaka za više od 10–15% između zadane vrijednosti regulatora i ulaza u cilindar tijekom kretanja sugerira prekomjerno ograničenje protoka u krugu — djelomično začepljen regulacijski ventil protoka, premali dovodni vod ili zaprljani prigušivač/prigušivač na ispušnoj strani. Ova vrsta izgladnjivanja tlaka uzrokuje usporeno gibanje čak i kod mehanički ispravnog cilindra.
Mjerenje brzine i vremena ciklusa
Mjerite puni hod izvlačenja i uvlačenja štopericom ili PLC brojačem ciklusa stroja. Usporedite s izvornim podacima o puštanju u rad ili s očekivanim vremenom ciklusa proizvođača pri vašem radnom tlaku. Cilindar koji je prije dovršavao hod od 200 mm za 0,4 sekunde, a sada mu je potrebno 0,7 sekundi — bez promjene tlaka ili opterećenja — pokazuje unutarnje trošenje, prianjanje brtve ili kvar podmazivanja.
Prisilna provjera izlaza
Teoretska izlazna sila pneumatskog cilindra izračunava se kao:
F = P × A , gdje je F sila (Newtoni), P je tlak (Pa), a A je površina klipa (m²).
Za cilindar promjera 63 mm pri 6 bara (600 000 Pa), teoretska sila istezanja je približno 1870 N (190 kgf) . U praksi, stvarna sila je smanjena zbog trenja brtve šipke, protutlaka na ispušnoj strani i bilo kakvih problema s mehaničkim poravnanjem. Ako vaš cilindar ne uspijeva pomicati terete koje je prije nosio bez problema, ovaj vam izračun pomaže utvrditi je li problem nedovoljan dovodni tlak ili mehanička degradacija.
| Veličina provrta (mm) | Površina klipa (cm²) | Proširite silu na 6 bara (N) | Produžna sila pri 6 bara (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1,178 | 120 |
| 63 | 31.17 | 1,870 | 191 |
| 80 | 50.27 | 3,016 | 308 |
| 100 | 78.54 | 4,712 | 480 |
Provjera brtvi: kada zamijeniti bez rastavljanja
Brtve su komponente unutar svakog pneumatskog cilindra koje su najviše sklone habanju. Brtva klipa, brtva šipke i brtva brisača degradiraju se tijekom vremena zbog ciklusa topline, kontaminacije i fizičkog naprezanja kompresije i istezanja. Mnogi tehničari čekaju do kvara da zamijene brtve — ali do tog trenutka, brtva koja curi često je oštetila susjedne komponente.
Znakovi istrošenosti brtve šipke (vidljivi bez rastavljanja)
- Masni ostaci ili mokri izgled na površini šipke neposredno izvan prednjeg poklopca
- Zrak koji puše pored šipke na produžetku (čujno ili detektirano rukom blizu područja brtve šipke)
- Nakupljanje prljavštine i čađi na šipki kojih nema drugdje na stroju — to znači da brtva brisača više ne struže šipku pri uvlačenju
Znakovi istrošenosti brtve klipa (zaključeno iz ponašanja)
- Cilindar se polako kreće pod opterećenjem bez ikakvog naređenog kretanja
- Cilindar ne uspijeva zadržati stegnuti položaj, pa je za njegovo održavanje potreban stalni tlak zraka
- Smanjena izlazna sila unatoč ispravnom opskrbnom tlaku — zrak zaobilazi klip umjesto da ga gura
- Nepravilno ili trzavo kretanje — ponekad se naziva "klizanje" — uzrokovano neravnomjernim trenjem brtve jer se brtva klipa neravnomjerno troši
Razmatranje materijala brtve i temperature
Standardne brtve pneumatskih cilindara izrađene su od NBR (nitrilne gume), naznačene za približno -20°C do 80°C . U okruženjima s višim temperaturama - u blizini pećnica, autoklava ili preša za vruće oblikovanje - ove brtve prerano otkazuju. Ako vaš cilindar više puta progori kroz brtve u manje od godinu dana u vrućem okruženju, popravak je nadogradnja na PTFE ili Viton brtve, a ne češća zamjena. Vitonske brtve obično mogu podnijeti stalne temperature do 200°C .
Provjera ugradnje i poravnanja cilindra
Loša montaža odgovorna je za veliki postotak prijevremenih kvarova zračnih cilindara. Kada cilindar nije poravnat sa svojom putanjom opterećenja, svaki hod stvara bočno opterećenje na šipku i čahuru šipke. To ubrzava trošenje brtve klipnjače, može s vremenom iskriviti klipnjaču i na kraju oštetiti provrt cijevi.
Što provjeriti pri montaži
- Moment pritezanja pričvrsnika — provjerite sve matice zateznih šipki, vijke prirubnice i vijke za pričvršćivanje stopala pomoću moment ključa. Tijekom vremena, vibracije olabave pričvršćivače. Labav krajnji poklopac može izazvati curenje zraka na spoju poklopca; labavi nosač noge može uzrokovati ljuljanje cilindra tijekom hoda, stvarajući dinamičko neusklađenost.
- Spoj na kraju šipke — pregledajte klin, ušicu šipke ili muški/ženski spoj na kraju šipke. Istrošenost otvora za osovinicu je znak kutne neusklađenosti. Spojnica ili kraj šipke trebali bi se slobodno okretati, ali bez primjetne radijalne zračnosti.
- Ravnost tijela cilindra — promatrati duž tijela cilindra i usporediti ga sa smjerom gibanja tjeranog tereta. Svaki vidljivi kut između osi cilindra i putanje opterećenja ukazuje na neusklađenost. Čak odstupanje od 1° na cilindru s hodom od 200 mm stvara približno 3,5 mm bočnog pomaka na kraju šipke — više nego dovoljno za stvaranje mjerljivog bočnog opterećenja.
- Uređaji protiv rotacije — na vođenim ili nerotirajućim cilindrima, provjerite jesu li utor protiv zakretanja ili vanjska vodilica netaknuti i nisu istrošeni. Neispravna značajka protiv rotacije omogućuje klipnjači da se vrti pod opterećenjem, uvijajući i oštećujući crijeva i senzore povezane s njom.
Montažni nosač i potporna struktura
Pregledajte nosač ili okvir na koji se montira cilindar. Pukotine u zavarenim nosačima, izduženi otvori za vijke ili deformirane montažne podloge ukazuju na to da je cilindar apsorbirao udarna opterećenja za koja nije dizajniran. Ovi strukturalni problemi moraju se ispraviti - ne samo sam cilindar. Ugradnja novog cilindra u napuknuti ili iskrivljeni nosač proizvest će isti kvar u djeliću normalnog životnog vijeka.
Provjera jastuka, otvora i ponašanja na kraju zaveslaja
Mnogi pneumatski cilindri opremljeni su unutarnjim jastucima — podesivim igličastim ventilima na svakom krajnjem poklopcu koji ograničavaju protok ispušnih plinova pri kraju takta, glatko usporavajući klip kako bi se spriječio udar. Kad jastuci zakažu ili su nepravilno postavljeni, klip snažno udara o završnu kapicu pri svakom ciklusu. S vremenom to uzrokuje zamor metala u završnoj kapici, olabavi spone i može napuknuti cijev.
Provjera podešavanja jastuka
Dok cilindar normalno radi, slušajte i promatrajte usporavanje na kraju takta. Pravilno amortiziran cilindar trebao bi primjetno usporiti i stići na kraj hoda s blagim zaustavljanjem - ne snažnim udarcem. Ako čujete udar metala o metal na kraju hoda, igla jastuka je previše otvorena (nedovoljno ograničava) ili je brtva jastuka unutar završne kapice istrošena i zahtijeva rastavljanje radi zamjene.
Podesite igličasti ventil jastuka za četvrtinu okretaja odjednom i promatrajte učinak. Cilj je najmekše moguće zaustavljanje bez stvaranja efekta "odskoka" — gdje pretjerano ograničenje uzrokuje zaustavljanje cilindra neposredno prije kraja hoda. Većina proizvođača preporučuje prilagodbu jastuka koja dovodi klip u stanje mirovanja za otprilike 5-15 mm hoda prije mehaničkog zaustavljanja.
Provjera otvora za zrak i armature
Pregledajte sve navojne spojeve otvora za zrak. Potražite oštećene navoje, spojnice s križnim navojima ili napuknuta tijela utičnih spojnica. Priključak koji je više puta uklanjan i ponovno postavljan u aluminijske završne kapice na kraju će skinuti navoje — ako se to rano otkrije, umetak za navoj (Helicoil) može popraviti otvor bez zamjene završne kapice. Ako se ostavi dok se fiting ne izvuče pod pritiskom, obično se mora zamijeniti cijela završna kapica.
Provjerite da prigušivači i prigušivači na ispušnim otvorima nisu začepljeni. Blokirani ispuh stvara protutlak koji se suprotstavlja gibanju cilindra, smanjujući učinkovitu silu i usporavajući vrijeme ciklusa. U prljavom okruženju, prigušivače ispušnih plinova treba čistiti ili mijenjati svaki put 6 do 12 mjeseci kao standardna stavka održavanja.
Provjera podmazivanja: cilindri bez ulja u odnosu na podmazane
Moderni pneumatski cilindri sve su više dizajnirani kao jedinice bez ulja — koriste samopodmazujuće brtve i čahure impregnirane PTFE-om koji ne zahtijevaju vanjsko podmazivanje. Međutim, stariji sustavi i cilindri za teške uvjete rada obično se oslanjaju na linijski podmazivač (uljnjak) uzvodno u zračnom krugu za isporuku kontrolirane maglice ulja u struju zraka.
Za sustave podmazanih cilindara
- Provjerite razinu ulja u posudi maziva. Suha mazalica jedan je od najčešćih uzroka prijevremenog trošenja brtve. Nadopunite vrstom ulja koju je naveo proizvođač — obično ISO VG 32 turbinsko ulje ili ekvivalentno . Nemojte koristiti teško strojno ulje; kapljice su prevelike da bi učinkovito putovale kroz zračni krug.
- Provjerite stopu kapanja iz maziva — obično je postavljena na 1 kap na 10 standardnih kubičnih stopa (SCF) protoka zraka , ili kako je odredio proizvođač cilindra. Premalo ulja uzrokuje habanje; previše ulja uzrokuje nakupljanje ulja u tijelima ventila i cilindrima, što dovodi do lijepljenja i onečišćenja.
- Ako je sustav dulje vrijeme radio bez ulja, nemojte samo ponovno napuniti mazalicu i nastaviti s radom. Suhe brtve koje su radile bez podmazivanja možda su imale mikropoderotine koje neće ponovno ispravno brtviti nakon što se ulje obnovi.
Za cilindre bez ulja
Cilindri bez ulja nikada se ne smiju koristiti iza maziva. Uvođenje ulja u cilindar dizajniran za rad na suhom zraku zagađuje PTFE brtve, bubri određene materijale brtvi i privlači prašinu u zraku koja se pretvara u abrazivnu pastu unutar cijevi. Ako vaša ustanova ima centralizirani sustav distribucije podmazanog zraka, cilindri bez ulja moraju se dovoditi kroz namjenski nepodmazani ogranak s koalescentnim filtrom kako bi se uklonilo bilo kakvo prenijeto ulje.
Provjera cijevi cilindra za zrak i završnih kapica
Cijev cilindra (cijev tijela) i završni poklopci su strukturne komponente. Iako se rijetko kvare u normalnom radu, podvrgnuti su zamornom opterećenju u svakom ciklusu i mogu razviti pukotine ili deformacije pod neuobičajenim uvjetima opterećenja — događaji nadtlaka, udarna opterećenja ili dugotrajna neusklađenost.
Pregled bačve
Dok je cilindar bez napona, vizualno pregledajte vanjsku stranu cijevi po cijeloj dužini. Potražite:
- Udubljenja, deformacije ili ispupčenja — izbočena cijev ukazuje na to da je cilindar doživio nadtlak ili jak bočni udar.
- Korozija na aluminijskim ili čeličnim bačvama — površinska korozija slabi stijenku i na kraju može dopustiti stvaranje pukotine. U preradi hrane ili vanjskim okruženjima, ovo je posebno važno.
- Stanje spone — na cilindrima spone (najčešći tip), provjerite ravnost svake spone i ima li pukotina na dijelovima s navojem. Savijena spona znači da je cilindar apsorbirao udarno opterećenje okomito na svoju os.
Pregled završne kapice
Provjerite ima li pukotina na oba završna poklopca — osobito oko ulaznih rupa i na uglovima kroz koje prolaze spone. Pukotine u obliku kose često su vidljive samo pod povećanjem ili testiranjem penetrantom boje. Svaka potvrđena pukotina na završnoj kapi obavezna je zamjena — komponente pod tlakom sa strukturalnim pukotinama ne mogu se popraviti zavarivanjem, punjenjem ili lijepljenjem.
Kompletan popis za provjeru cilindra zraka
Koristite ovaj popis za provjeru tijekom planiranog održavanja ili kada istražujete pritužbu na performanse cilindra. Prolaz u svakoj kategoriji označava da je cilindar u ispravnom stanju. Svaki neispravan rezultat trebao bi pokrenuti odgovarajuću korektivnu radnju prije nego što se cilindar vrati u proizvodnju.
| Stavka inspekcije | metoda | Uvjet prolaznosti | Neuspješna radnja |
|---|---|---|---|
| Propuštanje vanjskog zraka | Otopina sapuna pod pritiskom | Nema mjehurića ni na jednom spoju ili brtvi | Zategnite priključke ili zamijenite brtve |
| Curenje unutarnje premosnice | Ispitivanje uključivanjem i pritiskom | Nulti porast tlaka za 60 sekundi | Rastavite i zamijenite brtve klipa |
| Površina klipnjače | Pregled vizualnim brisanjem | Nema brazdi, hrđe ili udubljenja | Zamijenite ili ponovno kromirajte šipku |
| Ravnost štapa | Indikator brojčanika na V-blokovima | ≤ 0,05 mm na 100 mm | Zamijenite šipku |
| Tlak napajanja na priključku | Inline mjerač tlaka | Unutar 10% zadane vrijednosti tijekom kretanja | Jasna ograničenja, provjerite veličinu linije |
| Moment pritezanja pričvrsnika | Moment ključ | U specifikaciji, nema pomaka | Ponovno zategnite prema spec |
| Ponašanje jastuka | Promatrajte kretanje na kraju takta | Lagano usporavanje, bez udara | Podesite iglu ili zamijenite brtvu jastuka |
| Stanje cijevi i završne kapice | Vizualni pregled | Nema pukotina, udubljenja ili korozije | Zamijenite oštećenu komponentu |
| Razina ulja u podmazivaču | Vizualna provjera razine posude | Ulje vidljivo na kontrolnom staklu | Nadopunite uljem odgovarajuće kvalitete |
| Ispušni lonac | Provjera protoka / vizualno | Neograničen protok ispušnih plinova | Očistite ili zamijenite prigušivač |
Koliko često trebate pregledavati pneumatski cilindar
Učestalost pregleda ovisi o radnom ciklusu cilindra, okolišu i kritičnosti procesa. Ne postoji univerzalni interval — cilindar koji radi u 3 smjene dnevno, 7 dana u tjednu u prašnjavoj ljevaonici zahtijeva mnogo češću pozornost nego jedan ciklus koji radi dva puta po smjeni u čistoj sobi za sastavljanje.
| Stanje | Preporučeni interval inspekcije | Interval zamjene brtvila |
|---|---|---|
| Lagani rad, čist okoliš | Svakih 12 mjeseci | Svakih 3–5 godina ili 20 milijuna ciklusa |
| Srednji rad, normalno industrijsko okruženje | Svakih 6 mjeseci | Svake 1-2 godine ili 10 milijuna ciklusa |
| Teški rad, prašnjavo ili mokro okruženje | Svaka 3 mjeseca | Godišnje ili 5M ciklusa |
| Visoka temperatura ili izloženost kemikalijama | Mjesečni vizualni; tromjesečna puna provjera | Svakih 6 mjeseci |
Izvan vremenskih intervala, implementirajte okidače temeljene na uvjetima. Svaki put kada cilindar pokaže novi simptom - sporije vrijeme ciklusa, novu buku, grešku senzora položaja ili vidljivo curenje - tretirajte to kao događaj neplanirane inspekcije, bez obzira na to kada je posljednji planirani PM završen. Čekati sljedeći planirani interval kada su se simptomi već pojavili znači čekati kvar.
Uobičajeni problemi sa zračnim cilindrom i njihovi uzroci
Kada provjeravate pneumatski cilindar, mogućnost praćenja simptoma do temeljnog uzroka štedi vrijeme i sprječava ponovne kvarove. Dolje su navedeni problemi s kojima se najčešće susreću i njihovi najvjerojatniji izvori.
Cilindar se ne izvlači ili uvlači
- Nema opskrbnog tlaka — provjerite funkciju elektromagnetskog ventila uzvodno i FRL jedinicu
- Zaglavljena klipnjača — uzrokovano nedostatkom podmazivanja ili velikim trošenjem čahure klipnjače
- Vanjska mehanička prepreka — teret je zaglavljen ili je cilindar mehanički blokiran na kraju hoda
- Igličasti ventil jastuka zatvoren je predaleko — cilindar se zaustavlja prije nego što stigne do završne kapice zbog zarobljenog ispušnog tlaka
Cilindar se kreće nepravilno ili trzavo
- Stick-slip od suhih brtvila — dodajte podmazivanje ili nadogradite na prethodno podmazani model cilindra
- Kontaminirani dovod zraka — čestice ili voda u dovodu zraka uzrokuju neravnomjerno trenje. Pregledajte i servisirajte filter zraka i separator vode.
- Premali ventili za regulaciju protoka — nedovoljan protok uzrokuje ponašanje u lovu. Pregledajte zahtjeve za protokom u odnosu na instaliranu Cv vrijednost ventila.
Cilindar ne uspijeva doći do kraja hoda pod opterećenjem
- Radni tlak je prenizak — provjerite zadanu vrijednost regulatora i provjerite pad tlaka u dugim dovodnim cjevovodima
- Veličina provrta premala za opterećenje — ponovno izračunajte potrebnu silu pomoću F = P × A i nadogradite provrt ako je potrebno
- Ozbiljan premos brtve klipa — cilindar ne može stvoriti puni tlak u komori jer zrak prolazi klipom brže nego što se dovodi
Brzo i opetovano kvarenje brtve
- Kontaminirani dovodni zrak — čestice veličine samo 10 mikrona djeluju kao abraziv na usne brtve. Ugradite koalescentni filtar od 5 mikrona ispred.
- Zarezana površina šipke — oštećena šipka uništava nove brtve u roku od nekoliko dana. Šipka se mora ispraviti prije nego što zamjena brtve napravi bilo kakvu razliku.
- Pogrešno poravnat cilindar — bočno opterećenje neravnomjerno oštećuje usne brtve. Popravite poravnanje prije ponovnog brtvljenja.
- Pogrešan materijal brtve za okoliš — poboljšajte materijal brtve kako bi odgovarao stvarnoj radnoj temperaturi i izloženosti kemikalijama.
Kada zamijeniti cijeli zračni cilindar ili ga popraviti
Ne zahtijeva svaki problem s cilindrom potpunu zamjenu. Kompleti brtvi za standardne veličine cilindra ISO široko su dostupni i jeftini — zamjena brtvi u cilindru provrta 63 mm obično košta ispod 20 dolara u dijelovima , u odnosu na 80–250 USD za novi ekvivalentni cilindar. Ali zamjena brtve je isplativa samo ako su ostale komponente još uvijek u ispravnom stanju.
Popravak je pravi izbor kada:
- Provrt cijevi je gladak i unutar tolerancije (bez brazda ili korozije)
- Klipnjača je ravna i njegova površina je netaknuta
- Završne kapice su bez pukotina i navoji su u dobrom stanju
- Cilindar nije premašio približno 50% očekivanog životnog vijeka
- Identičan zamjenski dio ima dugo vrijeme isporuke i proizvodnja ne može čekati
Zamijenite cilindar kada:
- Provrt cijevi je izrezbaren ili korodiran — nove brtve će brzo otpasti na oštećenoj površini provrta
- Šipka je savijena, duboko urezana ili ispod minimalnog promjera — šipke se ne mogu pouzdano popraviti na terenu
- Navoji završne kapice su ogoljeni ili su završne kapice napukle
- Cilindar je popravljan više puta i još uvijek kvari u kratkim intervalima — uzorak ponovljenog kvara signalizira sistemski problem (pogrešan cilindar za aplikaciju) koji popravak neće riješiti
- Cilindar je nestandardne ili zastarjele veličine gdje kompleti brtvi više nisu dostupni
Prije nego što naručite zamjenu, u potpunosti dokumentirajte specifikacije postojećeg cilindra: promjer provrta, duljina hoda, način montaže (vezna šipka, profilno tijelo ili okruglo tijelo), veličina i položaj priključka, vrsta navoja na kraju šipke i sve posebne značajke (nehrđajući čelik, magnetski klip, specifikacija čiste sobe). Naručivanje cilindra s pogrešnim položajem priključka ili tipom kraja šipke zahtijevat će dodatne mehaničke izmjene i dodatno odgoditi popravak.