

Što specijalizirane industrijske cilindre čini ključnima u modernoj automatizaciji
Specijalizirani industrijski cilindri okosnica su suvremenih sustava automatizacije. Bez pravilno usklađenog cilindra — bez obzira je li standard zračni cilindar ili linearni aktuator izrađen po narudžbi — automatizirane proizvodne linije ne mogu postići vremena ciklusa, preciznost ili kapacitete opterećenja koje zahtijeva moderna proizvodnja. Kratak odgovor: pravi cilindar izravno određuje propusnost, ponovljivost i ukupno vrijeme rada sustava. Svaka druga komponenta u pneumatskoj ili elektromehaničkoj automatiziranoj ćeliji ovisi o izvedbi cilindra unutar specifikacije, svakog ciklusa, za milijune udaraca.
Industrijska automatizacija dramatično se promijenila u posljednja dva desetljeća. Dok je generički, standardni zračni cilindar nekada rješavao većinu zadataka odabira i postavljanja ili stezanja, današnji sustavi zahtijevaju cilindre projektirane za specifične veličine provrta, duljine hoda, konfiguracije montaže, radne tlakove i uvjete okoline. Cilindar neusklađenog promjera provrta čak i za 10% može smanjiti izlaznu silu dovoljno da uzrokuje povremene kvarove koji koštaju tisuće dolara po satu u neplaniranom zastoju.
Ovaj članak pokriva kako odabrati, specificirati i integrirati specijalizirane industrijske cilindre u sustave automatizacije — s pozornosti na inženjerske varijable koje su najvažnije u stvarnim primjenama.
Osnovni tipovi industrijskih cilindara koji se koriste u sustavima automatizacije
Nisu svi cilindri međusobno zamjenjivi. Inženjeri automatizacije moraju razumjeti funkcionalne razlike između obitelji primarnih cilindara prije specificiranja komponenti za novu ćeliju ili projekt naknadne ugradnje.
Pneumatski zračni cilindri
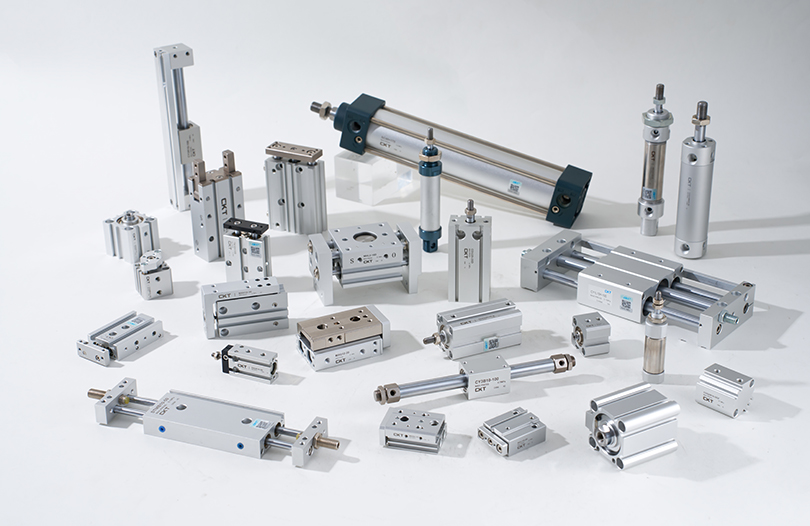
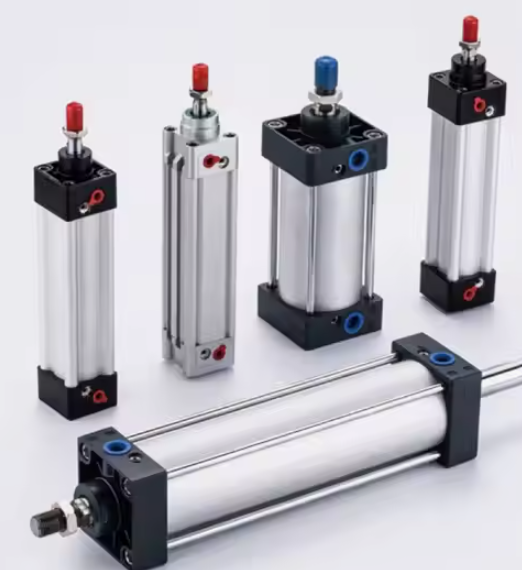
Zračni cilindar ostaje globalno najrašireniji aktuator u industrijskoj automatizaciji. Pretvara tlak komprimiranog zraka u linearnu mehaničku silu, što ga čini idealnim za primjene s visokim ciklusom gdje cijena po udaru mora ostati minimalna. Standardni radni tlakovi kreću se između 0,4 MPa i 1,0 MPa (približno 58 do 145 psi) , isporučujući izlaznu snagu koja se mjeri izravno s promjerom provrta. Zračni cilindar promjera 63 mm koji radi na 0,6 MPa stvara približno 1870 N teoretskog potiska — dovoljno za širok raspon zadataka stezanja dijelova, izbacivanja i indeksiranja.
Suvremeni specijalizirani zračni cilindri daleko nadilaze osnovni dizajn s dvostrukim djelovanjem. Inženjeri sada specificiraju varijante uključujući:
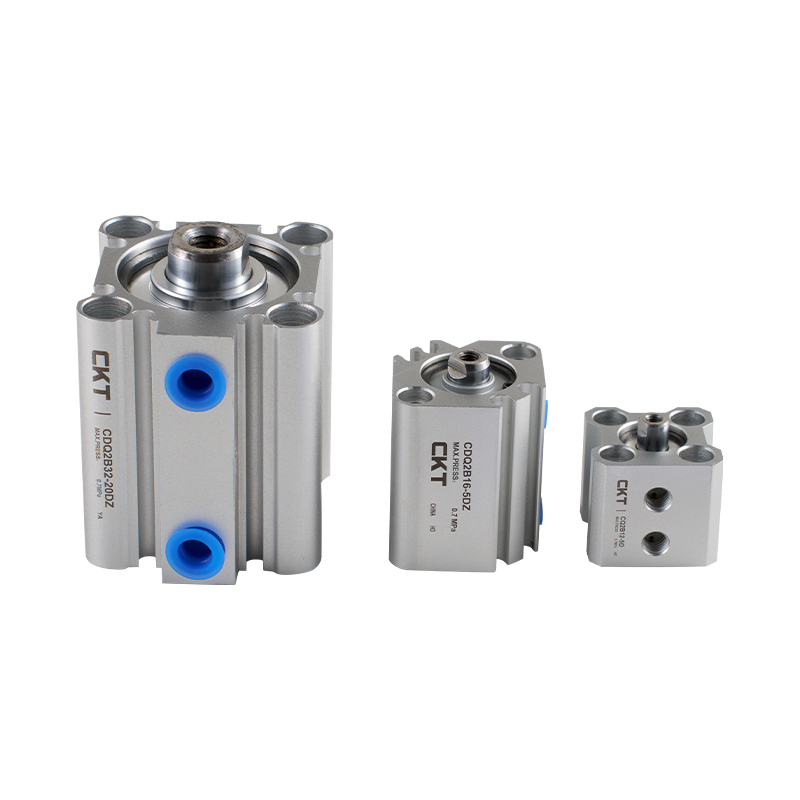
- Kompaktni/kratkohodni zračni cilindri — koristi se u zatvorenim montažnim ćelijama gdje je instalacijska ovojnica manja od 100 mm ukupne duljine
- Zračni cilindri bez poluge — za hodove veće od 1000 mm gdje bi standardna klipnjača stvorila neprihvatljiv moment savijanja
- Vođeni zračni cilindri — dvostruke šipke ili profilno vođene varijante koje podnose opterećenja izvan osi do 500 N·m bez potrebe za vanjskim vodilicama
- Tandem zračni cilindri — dva cilindra naslagana u nizu koji dijele isti provrt, učinkovito udvostručujući izlaznu silu bez povećanja promjera otiska
- Cilindri zraka za čiste sobe — bačva od nehrđajućeg čelika, PTFE brtve i premazi bez ispuštanja plina za ISO klasu 5 ili bolja okruženja u poluvodičkoj i farmaceutskoj automatizaciji
Hidraulički cilindri za automatizaciju velikih opterećenja
Gdje zračni cilindar dostiže maksimalnu vrijednost praktične sile oko 30 kN za standardne veličine provrta, hidraulički cilindri proširuju raspon na stotine kilonewtona. Sustavi automatizacije za štancanje metala, prijenosne linije kovanja i preše za sklapanje teških dijelova oslanjaju se na hidrauličke linearne pokretače koji rade na 140 do 350 bara. Kompromis je složenost sustava: hidrauličke pogonske jedinice, filtracijske klize, izmjenjivači topline i infrastruktura za sprječavanje curenja povećavaju kapitalne troškove i teret održavanja koji pneumatski sustavi u potpunosti izbjegavaju.
Električni štapni cilindri
Električni štapni aktuatori - u biti servo motor koji pokreće kuglični vijak ili planetarni valjkasti vijak unutar omotača cilindra - preuzeli su značajan tržišni udio od aplikacija pneumatskih zračnih cilindara koje zahtijevaju preciznu povratnu informaciju o položaju. Oni nude ponovljivost pozicioniranja od ±0,01 mm ili bolja , programabilno ograničenje sile i potrošnja energije otprilike 70% manja od ekvivalentnog pneumatskog kruga kada se uzme u obzir radni ciklus. Njihovo ograničenje je vršna gustoća sile: uz jednaku veličinu, električni štapni cilindar još uvijek košta tri do pet puta više od pneumatskog zračnog cilindra istog provrta, zbog čega ekonomska opravdanost uvelike ovisi o broju ciklusa i zahtjevima za preciznošću.
Kako odrediti veličinu i odabrati pravi cilindar za vaš sustav automatizacije
Odabir cilindra je inženjerski izračun, a ne pretraživanje kataloga. Pogrešno postavljanje dovodi do preranog kvara brtve, izvijanja šipke ili nedovoljne sile — a sve se to očituje kao neplanirani prekid rada koji daleko premašuje cijenu ispravno određene komponente.
Izračun sile sa sigurnosnim faktorom
Polazna točka za bilo koju vježbu dimenzioniranja zračnog ili hidrauličkog cilindra je potrebna radna sila na mjestu primjene. Ova vrijednost mora uključivati:
- Statička težina korisnog tereta koja djeluje suprotno smjeru kretanja
- Dinamička sila potrebna za ubrzavanje tereta do ciljane brzine unutar raspoloživog vremena hoda
- Sile trenja od vodilica, brtvi i bilo kojih vanjskih mehanizama
- Procesne sile (stezanje, prešanje, rezanje) na kraju hoda
Primjenjuje se standardna praksa a faktor sigurnosti od 1,5 do 2,0 iznad izračunatog teorijskog umnoška sile tlaka u provrtu. Ova margina apsorbira fluktuacije opskrbnog tlaka (tipični sustavi komprimiranog zraka variraju ±10% od zadane vrijednosti), trošenje brtve tijekom radnog vijeka i varijacije opterećenja svojstvene proizvodnim procesima.
Na primjer: ako primjena stezanja zahtijeva 800 N na izratku i dovod zraka je 0,6 MPa, minimalni promjer provrta izračunava se na približno 42 mm pri 100% učinkovitosti. Primjena faktora sigurnosti 1,6× gura odabrani provrt na 50 mm ili 63 mm, ovisno o dostupnim standardnim veličinama — osiguravajući da cilindar isporučuje odgovarajuću silu čak i kada dovodni tlak padne na 0,5 MPa tijekom vršne potražnje sustava.
Analiza duljine hoda i izvijanja šipke
Duljina hoda izravno utječe na osjetljivost klipnjače na izvijanje pod tlačnim opterećenjem. Za svaki zračni cilindar ili pneumatski aktuator s hodom većim od približno 10x promjera šipke, provjera izvijanja Eulerovog stupa je obavezna. Kritično opterećenje izvijanja ovisi o promjeru šipke, duljini hoda, materijalu (obično ugljični čelik ili nehrđajući čelik) i konfiguraciji montaže — uvjeti kraja fiksno-fiksno, bez fiksnog ili igla-pin daju različite efektivne duljine stupa.
Čelična šipka promjera 20 mm s hodom od 600 mm u stanju montaže bez fiksiranja ima kritično opterećenje izvijanja od približno 2850 N — koja može biti ispod sile koju cilindar može generirati. U takvim slučajevima, određivanje većeg promjera šipke (25 mm ili 32 mm) ili prebacivanje na vođeni cilindar dodaje bočnu potporu koja sprječava savijanje bez potrebe da inženjer smanji radni tlak.
Vrijeme ciklusa i zahtjevi za amortizaciju
Ćelije za automatizaciju velike brzine - osobito one koje rade na 60 ili više ciklusa u minuti - nameću značajna udarna opterećenja na kraju takta na komponente cilindra, ventile i alate. Pri tim brzinama, nekontrolirani zračni cilindar s hodom od 100 mm može razviti brzine klipa veće od 1,5 m/s neposredno prije krajnjeg položaja. Kinetičkom energijom koju apsorbira završni poklopac pri svakom hodu mora se upravljati kroz unutarnje jastuke, vanjske amortizere ili ventile za kontrolu protoka na ispušnom otvoru.
Većina specijaliziranih industrijskih zračnih cilindara iznad 40 mm provrta standardno uključuje podesive jastuke s igličastim ventilom na oba krajnja položaja. Oni omogućuju podešavanje udaljenosti usporavanja obično između 5 mm i 30 mm. Za primjene koje zahtijevaju i veliku brzinu srednjeg hoda i precizno kontrolirano usporavanje, vanjski hidraulički amortizeri s podesivim prigušenjem pružaju finiju kontrolu od samih pneumatskih jastuka.
| Promjer otvora (mm) | Teorijska sila pri 0,6 MPa (N) | Tipična primjena u automatizaciji | Maks. preporučeni hod (mm) |
|---|---|---|---|
| 20 | 188 | Izbacivanje sitnih dijelova, pokretač senzora | 200 |
| 32 | 483 | Pick-and-place, lagano stezanje | 400 |
| 50 | 1,178 | Prešanje sklopa, aktiviranje vrata | 600 |
| 80 | 3,016 | Stezanje obratka, prijenosno podizanje | 800 |
| 125 | 7,363 | Teško stezanje učvršćenja, hranjenje prešom | 1200 |
Specijalizirani dizajni cilindara za zahtjevna okruženja automatizacije
Standardni kataloški zračni cilindri podnose većinu benignih primjena na tvorničkim podovima. Međutim, značajan dio industrijske automatizacije radi u okruženjima koja uništavaju standardne komponente u roku od nekoliko tjedana osim ako dizajn cilindra posebno ne rješava te uvjete.
Cilindri otporni na koroziju za ispiranje i kemijska okruženja
Automatizacija obrade hrane, punjenja pića i farmaceutskog pakiranja provodi česte cikluse ispiranja vodom pod visokim pritiskom, parom i nagrizajućim sredstvima za čišćenje. Standardni zračni cilindri s aluminijskom bačvom brzo korodiraju pod ovim uvjetima. Konstrukcija bačve i šipke od nehrđajućeg čelika (obično kvaliteta 304 ili 316L), u kombinaciji s brtvama u skladu s FDA-om od EPDM ili PTFE, produljuje servisne intervale s tjedana na godine. Troškovna premija za nehrđajući zračni cilindar namijenjen ispiranju u odnosu na standardnu aluminijsku jedinicu obično je 40% do 80% — djelić troškova zastoja zbog kvara jednog korodiranog cilindra tijekom proizvodne serije.
Automatizacija kemijske obrade predstavlja još teže uvjete: kiseline, otapala i okruženja visoke vlažnosti s kondenzacijom vode. Opcije cilindara ovdje uključuju tvrdo anodizirani aluminij s provrtima obloženim PTFE-om, kompozitna tijela od polifenilen sulfida (PPS) ili varijante potpuno presvučene fluoropolimerom. Kompatibilnost brtvi mora se provjeriti u odnosu na specifičnu izloženost kemikalijama — NBR brtve koje se dobro ponašaju u uljnim okruženjima brzo se razgrađuju u aromatskim otapalima, dok su EPDM brtve izvrsne u pari i vrućoj vodi, ali bubre u tekućinama na bazi nafte.
Visokotemperaturni cilindri za pećnice i ćelije za zavarivanje
Automatizacija unutar industrijskih pećnica, sustava za stvrdnjavanje boje i robotskih ćelija za zavarivanje izlaže cilindre stalnim temperaturama od 120°C do preko 200°C. Standardne Buna-N (NBR) brtve počinju se razgrađivati na približno 100°C pod dinamičkim uvjetima, što dovodi do curenja i gubitka sile držanja unutar stotina sati. Specijalni cilindri za visoke temperature koriste silikonske ili vitonske (FKM) brtve ocijenjene na 150°C do 200°C kontinuirani rad , zajedno s visokotemperaturnim mazivima koja se ne karboniziraju niti migriraju iz utora brtve.
Okruženje zavarivanja također izlaže klipnjaču zračnog cilindra udarcima prskanja i UV zračenju od bljeska luka. Šipke s tvrdim kromom ili keramikom odolijevaju prianjanju od prskanja i površinskim udubljenjima daleko bolje od standardnog poliranog čelika, izravno smanjujući trošenje brtvi uzrokovano onečišćenjem površine šipke koje ulazi u zonu brtve brisača.
Cilindri za aplikacije u eksplozivnoj atmosferi (ATEX/IECEx).
Sustavi automatizacije u rukovanju žitaricama, kabinama za raspršivanje boje, kemijskom miješanju i obradi nafte i plina rade u područjima koja su klasificirana kao potencijalno eksplozivna (Zona 1 ili Zona 2 prema ATEX-u ili Divizija 1/Divizija 2 prema NEC-u). Pneumatski zračni cilindri su sami po sebi sigurniji u tim zonama od električnih pokretača jer komprimirani zrak ne sadrži energiju paljenja. Međutim, dizajn cilindra i dalje mora sprječavati nakupljanje statičkog naboja na nevodljivim komponentama i ne smije stvarati iskreći udar metala o metal na kraju takta. Cilindri s oznakom ATEX koriste vodljive polimerne komponente, odredbe za uzemljenje i mekane završne graničnike kako bi zadovoljili zahtjeve zona bez oslanjanja na vanjska kućišta otporna na eksploziju.
Minijaturni cilindri za automatizaciju precizne montaže
Sastavljanje elektronike, proizvodnja medicinskih uređaja i proizvodnja satova ili instrumenata zahtijevaju zračne cilindre s veličinama provrta od 4 mm do 16 mm, hodom od samo 1 mm i ponovljivošću položaja ispod 0,05 mm. Minijaturni pneumatski cilindri u ovom mjerilu suočavaju se s tolerancijama proizvodnje koje predstavljaju veći postotak dimenzija komponenti — tolerancija brtvenog utora od 0,02 mm na cilindru provrta 6 mm zahtijeva daleko strožu kontrolu obrade od iste tolerancije na jedinici provrta 63 mm. Vodeće minijaturne platforme s cilindrima postižu dulji vijek trajanja 30 milijuna udaraca pri punom nazivnom tlaku kroz preklopljene završne obrade provrta, PTFE kompozitne brtve s niskim trenjem i precizno brušene nehrđajuće šipke.
Integracija industrijskih cilindara sa sustavima automatizacije
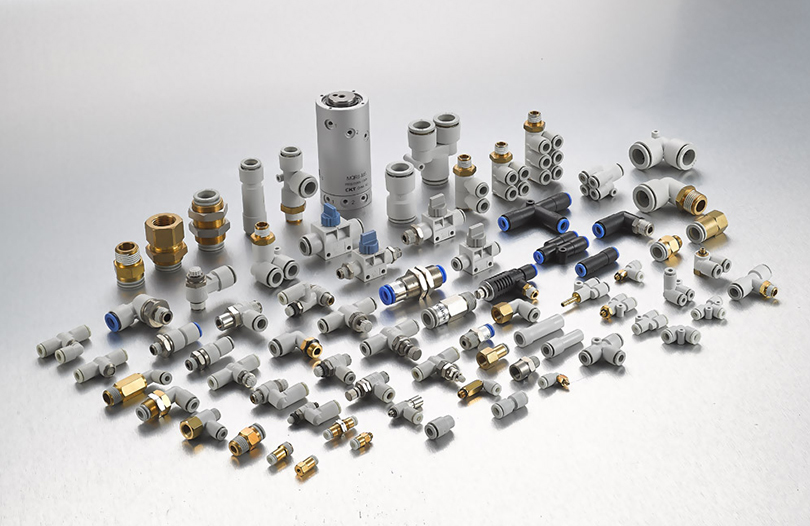
Cilindar ne proizvodi nikakvu vrijednost dok se ne integrira u upravljačku arhitekturu automatiziranog sustava. Sučelje između mehanike cilindara i PLC logike mjesto je gdje mnogi naizgled dobro specificirani cilindri u praksi ne rade.
Senzor položaja i povratne informacije
Moderni dizajni zračnih cilindara uključuju integrirane tračnice senzora - T-utore ili C-utore strojno urezane u cijev - koji prihvaćaju magnetske reed prekidače, poluprovodničke senzore s Hallovim efektom ili analogne magnetostriktivne linearne senzore položaja. Reed sklopke daju jednostavan otvoren/zatvoren izlaz na definiranim krajnjim pozicijama i koštaju ispod 10 USD po senzoru. Senzori s Hallovim efektom nude dulji životni vijek preklapanja (preko 100 milijuna operacija u odnosu na približno 10 milijuna za reed prekidače), bolju otpornost na vibracije i brže vrijeme odziva u rasponu od 0,5 ms.
Za aplikacije koje zahtijevaju kontinuirane podatke o položaju umjesto binarnih signala na kraju hoda - kao što su proporcionalno stezanje ili sklopne preše s promjenjivim hodom - analogni magnetostrikcijski senzori ugrađeni u cilindar cilindra pružaju apsolutni linearni položaj s rezolucijom do 0,1 mm preko punog hoda. Ovo eliminira vanjske linearne kodere, smanjuje složenost ožičenja i omogućuje PLC-u da prati brzinu šipke u stvarnom vremenu kao dijagnostički alat.
Odabir ventila i vrijeme odziva
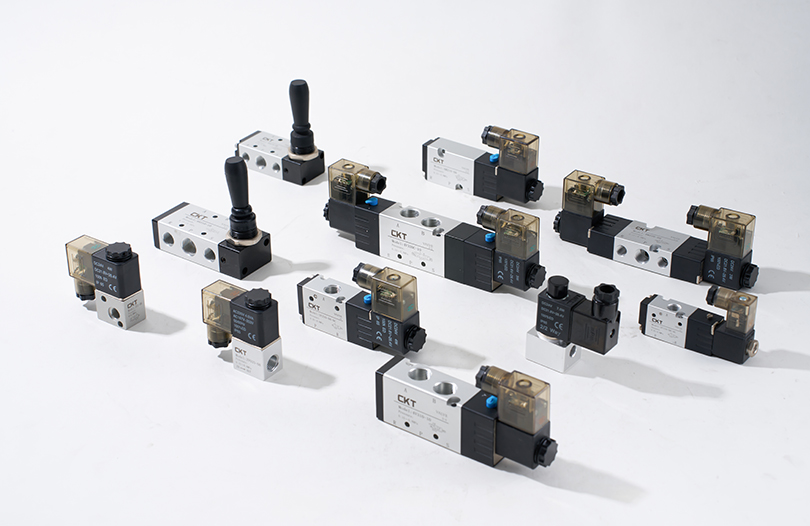
Solenoidni ventil koji pokreće svaki zračni cilindar određuje koliko brzo cilindar reagira na PLC naredbe. Vrijeme odziva ventila — interval između pokretanja zavojnice i potpunog otvaranja otvora — kreće se od ispod 5 ms za brze ventile s izravnim djelovanjem do 30–60 ms za standardne ventile s kalemom na 24 VDC. U primjeni od 60 ciklusa po minuti s ukupnim vremenom ciklusa od 200 ms, ventil od 50 ms dodaje 25% vremenu pneumatske aktivacije i može učiniti nemogućim postizanje ciljnog vremena ciklusa.
Stopa protoka ventila (Cv vrijednost) također mora odgovarati volumenu cilindra i potrebnom vremenu hoda. Ventili premalih dimenzija stvaraju razliku tlaka na ventilu tijekom hodova velike brzine, učinkovito smanjujući radni tlak koji vidi klip zračnog cilindra usred hoda čak i kada je opskrbni tlak odgovarajući na ulazu ventila. Osnovno pravilo je odabrati vrijednost Cv ventila koja ograničava pad tlaka na ventilu na manje od 10% opskrbnog tlaka pri maksimalnom zahtjevu protoka.
Integracija sabirnice polja i IO-Link
Arhitekture automatizacije Industrije 4.0 sve više zahtijevaju dijagnostiku na razini cilindra dostupnu putem SCADA ili MES sustava tvornice. Sklopovi ventila i razvodnika s omogućenom IO-Link dopuštaju prijenos podataka senzora položaja svakog cilindra, brojanja hoda, tlaka jastuka i odstupanja vremena ciklusa na PLC preko standardnog industrijskog Etherneta (PROFINET, EtherNet/IP, EtherCAT) bez dodavanja diskretnog I/O ožičenja. IO-Link glavni čvor može poslužiti do stanice s osam cilindara preko jednog kabela, dramatično smanjujući složenost ožičenja panela u gustim automatiziranim ćelijama s 20 ili više cilindara.
Ova povezivost omogućuje prediktivno održavanje: ako određenom cilindru za zrak počne trebati 15% više vremena da dovrši svoj hod - uzorak koji se može detektirati usporedbom rubova senzora s vremenskom oznakom - sustav može označiti cilindar za pregled prije nego što izazove grešku u proizvodnji. Studije iz automatizacije autolimarske radionice pokazale su da prediktivni programi održavanja koji koriste dijagnostiku na razini cilindra smanjuju neplanirane zastoje pneumatike za 35% do 55% u usporedbi s rasporedima zamjene u fiksnim intervalima.
Ključne industrije koje pokreću potražnju za specijaliziranim industrijskim cilindrima
Razumijevanje koje industrije troše najveću količinu specijaliziranih cilindara pomaže razjasniti prioritete dizajna kojima se proizvođači i integratori sustava moraju pozabaviti.
Automobilska proizvodnja
Jedna autolimarska radionica sadrži između 800 i 2500 pojedinačnih pneumatskih i hidrauličkih cilindara u mjestima za zavarivanje, rukovanje i montažu. Brzine ciklusa obično dosežu 240 do 480 udaraca po satu po stanici, što znači da se nakuplja jedan zračni cilindar na liniji velikog volumena preko 4 milijuna udaraca godišnje . Specifikacije cilindra ovdje naglašavaju vijek trajanja brtve, izdržljivost jastuka i jednostavnost zamjene u liniji bez uklanjanja konstrukcije za ugradnju.
Automatizacija pakiranja i logistike
Sustavi za podizanje kutija velike brzine, zatvaranje kutija i sortiranje rade pri brzinama koje zahtijevaju vrijeme hoda cilindra ispod 100 ms. Zračni cilindri bez poluge s magnetskom spojkom ili mehaničkim tračnim spojevima često se koriste za dugotrajne (500 mm do 2000 mm) horizontalne prijenose gdje bi konvencionalna šipka bila neprihvatljivo konzolna. Automatizacija pakiranja također radi u tri smjene dnevno, 350 dana godišnje, čineći srednje vrijeme između kvarova (MTBF) primarnim kriterijem specifikacije, a ne sekundarnim problemom.
Montaža poluvodiča i elektronike
Roboti za rukovanje pločicama, strojevi za spajanje matrica i oprema za sklapanje PCB-a koriste minijaturne zračne cilindre i električne štapne aktuatore koji zahtijevaju standarde čistoće ispod mikrona. Cilindri u tim okruženjima ne smiju stvarati čestice, moraju se oduprijeti ispuštanju plinova koji bi kontaminirali osjetljive podloge i moraju održavati točnost položaja tijekom milijardi ciklusa. Globalno tržište poluvodičke opreme, procijenjeno na više od 100 milijardi dolara godišnje, pokreće kontinuirani razvoj ultra čiste, visoko precizne pneumatske aktivacijske tehnologije.
Prerada hrane i pića
Linije za punjenje, strojevi za porcioniranje i ćelije za pakiranje u prehrambenim postrojenjima moraju sigurno raditi s površinama u kontaktu s proizvodom. Zračni cilindri u ovim primjenama zahtijevaju maziva prihvaćena od strane USDA (ulja H1 stupnja sigurna za hranu), brtvene materijale usklađene s FDA-om i glatke vanjske površine bez pukotina u kojima se zadržavaju bakterije. Varijante od nehrđajućeg čelika dizajnirane prema standardima zaštite od prodora IP69K podnose čišćenje parom pod visokim pritiskom na 80°C bez degradacije brtve ili prodora vode u provrt cilindra.
Najbolje prakse održavanja za maksimiziranje životnog vijeka cilindra
Čak se i najkvalitetniji specijalizirani industrijski cilindar prerano razgrađuje ako se zanemare osnove održavanja. Sljedeće prakse, dosljedno primijenjene, produžuju srednje servisne intervale na nazivni životni ciklus proizvođača, a ne na njegov djelić.
- Održavajte kvalitetu komprimiranog zraka prema ISO 8573-1 klase 3 ili boljoj za opće industrijske primjene zračnih cilindara. Kontaminirani zrak koji nosi vodu, kompresorsko ulje i čestice vodeći je uzrok degradacije brtvila i zarezivanja provrta. O sklopu filter-regulator-podmazivač (FRL) s automatskim odvodom kondenzata nije moguće pregovarati.
- Podmazujte pravilno — ili nikako. Mnogi moderni zračni cilindri s PTFE kompozitnim brtvama dizajnirani su za rad bez vanjskog podmazivanja (bez ulja). Uvođenje ulja u cilindar bez ulja može nabubriti PTFE brtve, uzrokujući prijevremeni kvar. Prije puštanja u pogon uvijek provjerite zahtjeve za podmazivanje u odnosu na specifične specifikacije brtve cilindra.
- Provjerite stanje površine šipke u planiranim intervalima. Udubine, brazde ili oštećenje premaza na klipnjači ubrzavaju trošenje brtve brisača i dopuštaju da onečišćenje uđe u provrt. Šipke koje pokazuju površinske nedostatke koji pokrivaju više od 5% kontaktne površine unutar jedne duljine hoda brisača treba zamijeniti umjesto polirati.
- Provjerite podešavanje jastuka nakon svake zamjene cilindra ili promjene montaže. Loše podešen jastuk koji dopušta klipu da pri punoj brzini udari u završni poklopac stvara vršne sile nekoliko puta veće od radne sile, istovremeno oštećujući cilindar, povezani alat i strukturu stroja.
- Pratite broj zaveslaja gdje je to moguće putem brojača ciklusa PLC-a i usporedite sa specifikacijama o vijeku trajanja brtve prema ocjeni proizvođača. Proaktivna zamjena kompleta brtvi na 80% nazivnog životnog ciklusa košta otprilike 30–150 USD u dijelovima i jedan sat rada — nasuprot 500–5000 USD neplaniranih zastoja kada cilindar otkaže u proizvodnji.
- Uklonite bočna bočna opterećenja na šipkastim cilindrima. Čak i odstupanje od 5° između osi cilindra i smjera kretanja tereta stvara kontinuirano bočno opterećenje na čahuru šipke i brtvu, smanjujući životni vijek za 40% do 70% u dokumentiranim studijama slučajeva. Spojnice plutajuće šipke ili samoporavnavajući nosači kompenziraju manje neusklađenosti učvršćenja bez potrebe za preciznim ponovnim poravnavanjem cijelog nosača cilindra.
Usporedba pneumatskih, hidrauličkih i električnih cilindara za donošenje odluka o automatizaciji
Niti jedna tehnologija pokretača ne pobjeđuje u svim scenarijima automatizacije. Odluku između pneumatskog zračnog cilindra, hidrauličkog cilindra ili električnog šipkastog pokretača treba donijeti u odnosu na specifične performanse, troškove i radne zahtjeve svake osi primjene.
| Kriterij | Pneumatski zračni cilindar | Hidraulički cilindar | Električni pokretač štapa |
|---|---|---|---|
| Raspon sile (standardno) | Do ~30 kN | Do 500 kN | Do ~50 kN |
| Točnost položaja | ±0,5–2 mm (krajnji graničnik) | ±0,1–1 mm (servo ventil) | ±0,01–0,05 mm |
| Početni trošak (relativni) | Niska | Srednje–visoko | visoko |
| Energetska učinkovitost | Niska (25–35% overall) | Srednje (60–75%) | visoko (85–95%) |
| Maksimalna brzina ciklusa | Vrlo visoko (300 CPM moguće) | Srednje (ograničeno protokom ulja) | visoko (servo-dependent) |
| Čistoća | visoko (dry air options) | Niska (oil leak risk) | Vrlo visoko |
| Pogodnost za opasno područje | Izvrsno (ATEX varijante) | Dobro (tekućina bez iskrenja) | Zahtijeva motor s oznakom Ex |
Gore navedeni podaci ilustriraju dosljedan obrazac: zračni cilindar pobjeđuje u cijeni, brzini i prikladnosti za čisto okruženje za većinu zadataka automatizacije koji ne zahtijevaju ekstremnu silu ili preciznost iznad ±0,5 mm. Hidraulički cilindri ostaju jedini praktični izbor za usporene primjene velike sile. Električni aktuatori opravdavaju svoju skuplju cijenu prvenstveno u primjenama gdje programibilno međupozicioniranje, ograničenje sile ili bilježenje potrošnje energije stvaraju mjerljivu vrijednost proizvodnje.
Trendovi koji oblikuju budućnost industrijskih cilindara u automatizaciji
Cilindar kao klasa komponenti značajno je evoluirao tijekom prošlog desetljeća i nastavlja se razvijati kao odgovor na zahtjeve sustava automatizacije koji su prije pet godina bili niša specifikacije, ali su sada glavni kriteriji nabave.
Povrat energije u pneumatskim sustavima
Komprimirani zrak je skup: generiranje 1 Nm³ zraka pri 0,7 MPa obično košta 0,02–0,04 USD, ovisno o učinkovitosti kompresora i lokalnim cijenama električne energije. Proizvodni pogon s 500 zračnih cilindara koji kruže prosječnom brzinom može potrošiti 50 000 do 200 000 USD godišnje samo na komprimirani zrak. Krugovi za povišenje tlaka, sustavi za povrat zraka zatvorene petlje i energetski učinkoviti dizajni cilindara sa smanjenim mrtvim volumenom sve se više specificiraju u novim projektima automatizacije kako se mandati održivosti pooštravaju. Neki napredni pneumatski pogoni sada vraćaju ispušni zrak iz povratnog hoda kako bi djelomično stlačili prednji hod, smanjujući neto potrošnju zraka za do 30% .
Dodatna proizvodnja za prilagođene geometrije cilindara
Aditivna proizvodnja metala (fuzija laserskog praha, usmjereno taloženje energije) otvorila je vrata dizajnu zračnog cilindra i aktuatora s unutarnjim geometrijama koje je nemoguće postići konvencionalnom strojnom obradom. Integrirani razdjelnik unutar tijela cilindra, konformni rashladni kanali za primjene pri visokim temperaturama i topološki optimizirani strukturni dijelovi koji smanjuju težinu za 20–40% bez smanjenja čvrstoće prelaze iz faze prototipa u serijsku proizvodnju za specijalizirane aplikacije automatizacije. Vrijeme isporuke za potpuno prilagođena tijela cilindra smanjuje se s 12-16 tjedana (tradicionalno strojno prilagođeno) na 3-5 tjedana za varijante proizvedene aditivima.
Meka robotika i kompatibilni pneumatski aktuatori
Za zadatke automatizacije koji uključuju osjetljive, nepravilne ili izratke s promjenjivom geometrijom - rukovanje svježim proizvodima, manipulacija tekstilom, sklapanje krhke elektronike - tradicionalni kruti zračni cilindri nadopunjuju se mekim pneumatskim aktuatorima izrađenim od elastomernih materijala. Ovi aktuatori tipa mijeha ili vlaknima ojačani proizvode hvatanje ili savijanje pri niskom tlaku (ispod 0,1 MPa) s inherentnom popustljivošću koja sprječava oštećenje obratka. Oni predstavljaju novu granicu u pneumatskom pokretanju koju standardni katalozi cilindara još uvijek ne rješavaju u potpunosti, ali se sve više pojavljuje u dokumentima sa zahtjevima za sljedeće generacije sustava automatizacije.
Ugrađeni nadzor stanja na razini cilindra
Konvergencija MEMS senzorske tehnologije, IO-Link komunikacijskih protokola i rubnog računalstva proizvodi sklopove zračnih cilindara s ugrađenim pretvaračima tlaka, temperaturnim senzorima i monitorima vibracija koji prijavljuju zdravstvene podatke u stvarnom vremenu kontrolnim sustavima postrojenja. Umjesto da se oslanjaju samo na senzore položaja na kraju takta, ovi pametni cilindri nadziru unutarnje profile tlaka u provrtu, otkrivaju nepravilno ponašanje jastuka i akumuliraju podatke o broju ciklusa u trajnoj memoriji koja traje kroz cikluse napajanja. Cilindar učinkovito dokumentira vlastitu servisnu povijest — sposobnost koju timovi za održavanje u pogonima s velikim radnim vremenom sada smatraju kriterijem odabira, a ne vrhunskom opcijom.