

Linija za pakiranje prestaje u 2:40 popodne. Cilindar potiskivača na stanici četiri je zarezao cijev, a nadzornik održavanja treba zamjenu prije večernje smjene. Pločica s nazivom je nečitljiva, tako da jedina pouzdana informacija dolazi od čeljusti i metar. Taj se prizor ponavlja u svakoj tvornici koja ima automatizaciju, što je i razlog zašto dimenzije pneumatskog cilindra bitno prije pisanja narudžbenice. Veličina provrta odlučuje može li aktuator generirati silu potrebnu stanici. Duljina zamaha odlučuje hoće li pokret dosegnuti ciljnu poziciju. Promjer šipke odlučuje može li aktuator izdržati opterećenje bez savijanja. Odaberite bilo koju neispravnu i stroj će javiti pogrešku sporim ciklusima, curenjem brtve ili savijenom šipkom. Ovaj vodič pokriva kompletan skup dimenzija korištenih tijekom odabira i zamjene, uključujući standarde, tablice sila, primjere izračuna, korake mjerenja i greške pri ugradnji koje iskusni inženjeri uče izbjegavati.
Sadržaj u nastavku slijedi metričke konvencije koje dominiraju globalnom automatizacijom, koristi razrađene primjere Radni pritisak 6 bara , i naglašava gdje vas kataloški broj može dovesti u zabludu kada uspoređujete marke jednu pored druge.
Tri dimenzije koje kontroliraju sve
Provrt, hod i promjer šipke nisu samo kataloški zapisi. To su inženjerska ograničenja povezana sa silom, putovanjem i stabilnošću. Provrt je unutarnji promjer cijevi cilindra i definira područje klipa. Kada komprimirani zrak pritisne to područje, rezultirajuća sila izravno je proporcionalna tome. Hod je najveća udaljenost koju sklop klipa i poluge može prijeći od potpuno uvučenog do potpuno ispruženog položaja. Promjer šipke određuje koliko tlačnog opterećenja šipka može podnijeti prije izvijanja, posebno pri dugim hodovima, i izravno smanjuje efektivnu površinu klipa pri hodu uvlačenja.
Jednostavan primjer pokazuje kako to troje međusobno djeluje. A Cilindar promjera 32 mm na 6 bara proizvodi otprilike 482 N teoretske potisne sile. Dodajte šipku od 12 mm i sila uvlačenja pada na oko 415 N jer šipka zauzima dio područja klipa. Ako isti cilindar ima hod od 500 mm i gura nepodržani teret bočno, šipka mora biti dovoljno debela ili vođena izvana kako bi se izbjeglo savijanje. Svaka druga dimenzija na crtežu cilindra - stil montaže, veličina otvora, duljina jastuka, utori za prekidače, ukupna duljina - stoji iza ova tri broja, ali i dalje kontrolira odgovara li cilindar ovojnici stroja i spaja li se na postojeći zračni vod.
Praktično pravilo koje se koristi u većini pregleda dizajna je zapisati tri vrijednosti u redoslijedu provrt x hod x promjer šipke , zatim ih provjerite u odnosu na profil gibanja stroja, putanju opterećenja i montažni nosač. Ta navika hvata većinu neusklađenosti prije instalacije.
Standardne veličine provrta i ISO obitelji
Međunarodni proizvođači cilindara slijede metričku progresiju provrta koja je postala de facto standard u automatizaciji: 8, 10, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 140, 160, 200, 250 i 320 mm . Između 8 i 320 mm, svaki korak povećava površinu provrta za otprilike 25 posto, što odgovara sličnom koraku raspoložive sile. Tri ISO obitelji pokrivaju većinu ovog raspona, a svaka pakira provrt drugačije.
ISO 6432 cilindri koriste okruglu glatku cijev i pokrivaju male provrte od 8 do 25 mm. To su tipični "mini" cilindri koji se koriste za stezanje, umetanje igle i uključivanje svjetla. ISO 15552 cilindri koriste sponu ili ekstrudirana profilna tijela i pokrivaju provrte od 32 do 320 mm; oni su radni konji opće automatizacije. ISO 21287 kompaktni cilindri pokrivaju provrte od 20 do 100 mm u skraćenom tijelu, mijenjajući nešto mogućnosti hoda za mnogo manju instaliranu visinu. Bitno je razumjeti oko koje obitelji je vaš stroj izgrađen, jer uzorak rupa, ukupna duljina i navoj šipke slijede obiteljsku konvenciju.
| obitelj | Raspon provrta | Stil tijela | Tipična uporaba |
|---|---|---|---|
| ISO 6432 | 8 - 25 mm | Okrugla glatka cijev | Mala učvršćenja, stezanje, umetanje igle |
| ISO 15552 | 32 - 320 mm | Spojna šipka ili profilna cijev | Opća automatizacija, rukovanje materijalom, guranje i podizanje |
| ISO 21287 | 20 - 100 mm | Kompaktni ekstrudirani profil | Prostorno ograničene stanice, alati, kratkohodno stezanje |
 Standardni cilindar spone serije SC za ISO 15552 primjene Ovaj cilindar spone slijedi ISO 15552 ovojnicu, nudeći izmjenjive položaje za montažu i priključke. Dostupan od 32 do 100 mm provrta s podesivim amortiziranjem i visokotemperaturnim brtvama, odgovara općim zadacima automatizacije koji zahtijevaju pouzdanu snagu. Pogledajte proizvod →
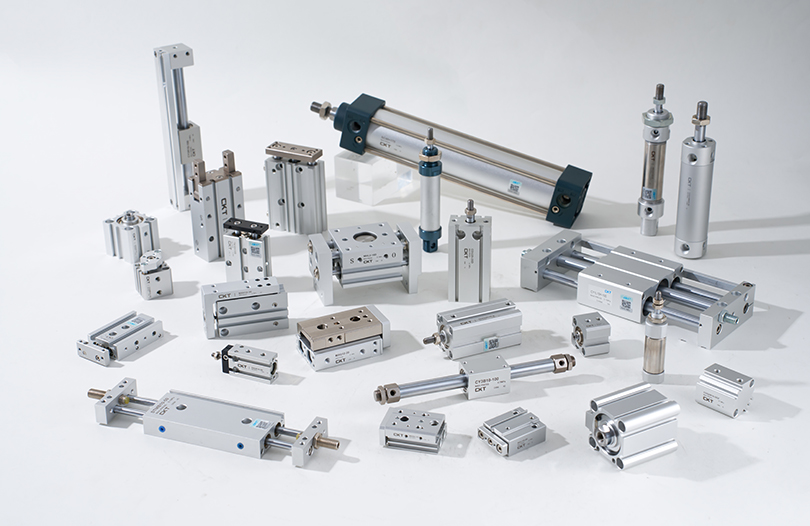
The Cilindri spone serije SC slijedite omotnicu ISO 15552, tako da su montažne udaljenosti, navoji šipki i položaji priključaka usklađeni s drugim proizvođačima koji koriste isti standard. Ako trebate usporediti kompletne specifikacije po veličinama provrta, Raspon zračnih cilindara CKT navodi strukturne crteže i dimenzije za ugradnju za svaku seriju u ovom nizu.
Dimenzioniranje provrta: Radite unatrag od opterećenja
Polazna točka za odabir provrta uvijek je opterećenje. Vladajuća jednadžba je F = P x A , gdje je F potrebna sila, P radni tlak, a A površina klipa. U metričkim jedinicama, ako je P u N/cm², a A u cm², sila je izražena u newtonima. Pri 6 bara, tlak je otprilike 60 N/cm² (0,6 MPa). Provrt od 50 mm ima površinu klipa od 19,63 cm², tako da je teoretska sila potiska 19,63 x 60, ili oko 1178 N.
Tipičan primjer: jedinica za skupljanje mora gurnuti a 500 N opterećenje horizontalno s cjevovodnim tlakom od 6 bara. Minimalna površina je 500 podijeljeno sa 60, što je jednako 8,33 cm². Provrt od 32 mm daje 8,04 cm², što je malo ispod te vrijednosti. Nakon dodavanja uobičajenih 25 do 50 posto sigurnosne granice za trenje brtve, padove tlaka i sile ubrzanja, ispravan izbor je sljedeći standardni provrt: 40 mm, s površinom klipa od 12,57 cm². To daje 754 N teoretske sile i otprilike 565 N korisne sile pri 75 posto učinkovitosti, ostavljajući udobnu rezervu iznad zahtjeva od 500 N.
| Provrt (mm) | Površina klipa (cm²) | Sila pri 6 bara (N) | Preporučeno radno opterećenje (N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60 - 90 (prikaz, stručni). |
| 20 | 3.14 | 188 | 95 - 140 (prikaz, stručni). |
| 25 | 4.91 | 295 | 150 - 220 (prikaz, stručni). |
| 32 | 8.04 | 482 | 240 - 360 (prikaz, stručni). |
| 40 | 12.57 | 754 | 375 - 565 (prikaz, stručni). |
| 50 | 19.63 | 1178 | 590 - 885 (prikaz, stručni). |
| 63 | 31.17 | 1870 | 935 - 1400 (prikaz, stručni). |
| 80 | 50.27 | 3016 | 1510 - 2260 (prikaz, stručni). |
| 100 | 78.54 | 4712 | 2360 - 3530 (prikaz, stručni). |
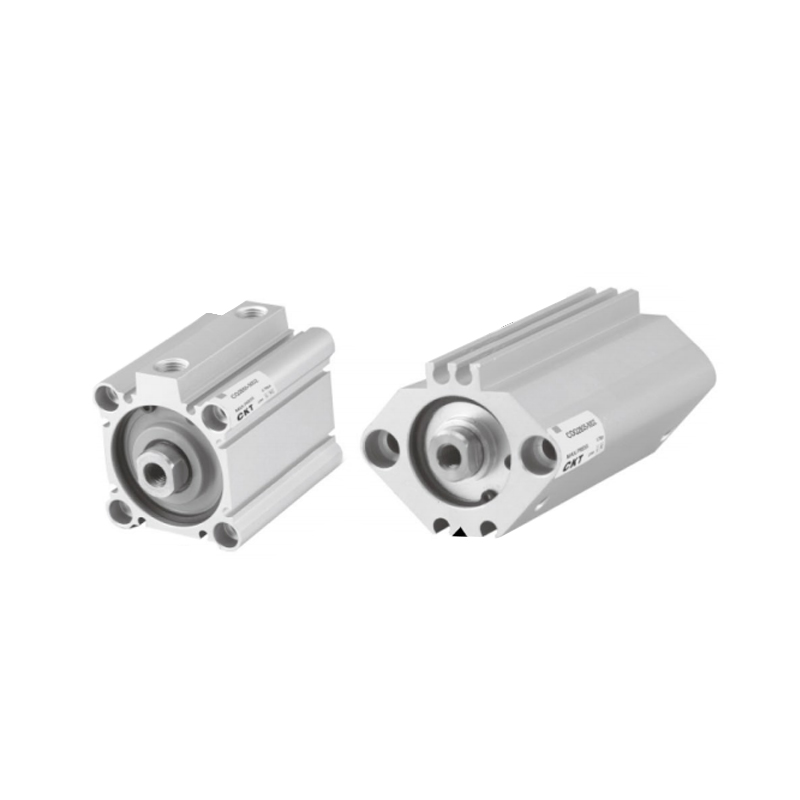 Kompaktni tanki cilindar serije CQ2 s udubljenim magnetskim prekidačem Cilindar tankog profila koji štedi okomiti prostor uz zadržavanje iste sile provrta. Njegov udubljeni magnetski prekidač sprječava oštećenja i otporan je na vodu, rashladnu tekućinu i jaka magnetska polja, što ga čini praktičnim za uska ili teška okruženja. Pogledajte proizvod →
U strojevima gdje je okomiti prostor tijesan, kompaktni tanki cilindar kao što je serija CQ2 koristi istu veličinu provrta, ali mnogo kraće tijelo, što mijenja raspon hoda i opcije amortizacije. Izračun sile ostaje identičan jer se provrt nije promijenio; mijenjaju se samo instalirana ovojnica i najveći mogući hod. Uvijek provjerite ta ograničenja prije nego što odaberete kompaktno tijelo umjesto standardnog tijela.
Duljina hoda: True Travel Plus Clearance
Hod nije samo udaljenost koju stroj treba prijeći. To je udaljenost između tvrdih zaustavljanja na oba kraja gibanja. Ako potiskivač mora dosegnuti 300 mm iza prednje montažne površine, ali sam nosač tereta zahtijeva 20 mm slobodnog prostora u uvučenom položaju i još 15 mm u ispruženom položaju, hod cilindra mora biti najmanje 335 mm. Mnoge zamjene na terenu nisu uspjele jer je hod odabran iz specifikacije nominalnog hoda bez uključivanja zazora na kraju hoda, prostora za ugradnju amortizera ili debljine pričvrsne ploče.
Dugi potezi uvode zaseban skup ograničenja. Hod od 250 mm jednostavan je za većinu provrta. Hod od 1000 mm s istim provrtom zahtijeva veću šipku, dužu zonu amortizacije i gotovo uvijek vanjsku vodilicu kako bi se spriječilo da šipka poklekne pod vlastitom težinom i opterećenjem. Standardni cilindri navode maksimalni hod za svaku kombinaciju provrta i šipke; prekoračenje te vrijednosti obično zahtijeva prilagođenu izradu ili opciju prevelikog štapa. Kada dizajn zahtijeva hod veći od osam do deset puta veći od promjera šipke, planirajte potporni ležaj, linearnu vodilicu ili klizni stol radije nego golu šipku.
- Završna amortizacija: podesivi jastuci zahtijevaju 15 do 30 mm hoda prije nego što se brtva jastuka uklopi; bez te rezerve, klip se punom brzinom zabija u završnu kapu.
- Magnetski prekidači: klip mora u potpunosti proći kroz senzorsku zonu prekidača; prekratak hod ne ostavlja pouzdan signal za PLC.
- Zazor spojnice: ako se koristi spojnica s plutajućom šipkom, potreban joj je aksijalni razmak s jedne strane; zaboravljajući da je to čest uzrok pritužbi "bez udara" na nove instalacije.
- Preveliki potezi: dodavanjem 50 mm dodatnog hoda za postizanje fleksibilnosti povećava se potrošnja zraka, povećava moment savijanja na šipki i produljuje vrijeme ciklusa zbog dodatne udaljenosti putovanja.
Promjer šipke: gdje se brojevi potiskivanja i povlačenja razlikuju
Promjer šipke utječe na dvije odvojene stvari: silu uvlačenja i otpor izvijanju. Na produljenom hodu, cijelo područje klipa vidi radni tlak. U hodu uvlačenja površina klipa se smanjuje za presjek klipa, pa je raspoloživa sila uvijek manja. Za provrt od 40 mm sa šipkom od 16 mm, sila potiska je 754 N, a sila uvlačenja je približno 634 N pri 6 bara. Deblja šipka poboljšava stabilnost, ali košta više sile uvlačenja. Tanja šipka održava visoku silu uvlačenja, ali ograničava kapacitet tlačnog opterećenja pri dugim hodovima.
Odnos izvijanja vrijedi zapamtiti jer objašnjava većinu kvarova šipki. Eulerova formula za izvijanje pokazuje da se kritično opterećenje mijenja s četvrta potencija promjera štapa . Prepolovljenje promjera šipke smanjuje prihvatljivo tlačno opterećenje na jednu šesnaestinu izvorne vrijednosti. Hod od 1000 mm sa šipkom od 16 mm koja podnosi 1200 N u kompresiji može propasti ako se šipka zamijeni šipkom od 10 mm bez dodavanja vanjskog vođenja. Za primjene okomitog prešanja, uvijek provjerite promjer šipke u odnosu na hod i smjer opterećenja; savršeno razuman odabir provrta često je poništen štapom koji je pretanak za hod.
Kvaliteta površine šipke također spada u razgovor o dimenzijama. Šipka koja je nominalne veličine, ali ima ogrebotine, ureze ili kromiranje, brzo će procuriti kroz brtvu šipke. Prilikom mjerenja rabljenog cilindra prije zamjene, izmjerite šipku u dva smjera i usporedite očitanja; ovalna istrošenost veća od 0,05 mm pouzdan je znak da su šipka i brtva radili pod prekomjernim bočnim opterećenjem.
Montažne dimenzije: odgovaraju omotnici, ne samo provrtu
Dva cilindra s istim provrtom i hodom mogu imati potpuno različite ugrađene dimenzije zbog načina ugradnje. ISO 15552 definira najčešće opcije montaže: prednja prirubnica, stražnja prirubnica, stražnja spojnica, stražnja ušica, nožni nosač i osovina. Svaki stil montaže mijenja ukupnu duljinu, uzorak vijaka i prostor potreban oko cilindra za kretanje ili pristup.
| Šifra za montažu | Vrsta montaže | Dimenzionalni učinak | Kada koristiti |
|---|---|---|---|
| MS1 | Stražnja osovina | Dodaje duljinu spojnice iza kape; zahtijeva prostor za ljuljanje | Okretni ili oscilirajući putovi opterećenja |
| MP2 | Nosač za noge | Spušta montažnu površinu ispod središnje crte; stabilna baza | Horizontalni potiskivači s nosačima fiksne visine |
| MF1 | Prednja prirubnica | Prirubnica na čeonoj ploči; podupire nosivi kraj | Vlačna opterećenja, vertikalna montaža, kompaktni fiksni nosači |
| MT4 | Držač | Dodaje trnove na cijevi; zahtijeva razmak oko tijela | Izbacivanje, naginjanje i rotirajuće kretanje |
Tijekom zamjene više marki, broj modela nikada nije dovoljan. Zatražite nacrt dimenzija za točan stil montaže, zatim usporedite ukupnu duljinu, udaljenost otvora za vijke, veličinu navoja šipke i položaj priključka. Cilindar provrta 40 mm jednog proizvođača može biti 12 mm duži od drugog istog nazivnog promjera, što je više nego dovoljno da se sudari sa štitnikom, nosačem senzora ili sljedećom stanicom. Ovo je najčešća neusklađenost dimenzija koja se nalazi tijekom projekata rekonstrukcije.
Veličine priključaka i potražnja zraka: dimenzioniranje cijelog lanca
Veličina otvora cilindra je sučelje između aktuatora i ventila i slijedi raspon provrta u predvidljivom uzorku. Mali provrti koriste navoje M5 ili G1/8, provrti srednjeg opsega koriste G1/4, a veliki provrti koriste G3/8 ili G1/2. Odabir premalog otvora ograničava protok, usporavajući ciklus; odabir priključka koji je prevelik povećava troškove i čini priključke glomaznima bez povećanja performansi.
| Raspon provrta (mm) | Tipični navoj otvora | Preporučeni OD cijevi | Preporučena veličina ventila |
|---|---|---|---|
| 8 - 16 (izvorni znanstveni rad, znanstveni). | M5 ili G1/8 | 4 - 6 mm | Ventil s izravnim djelovanjem |
| 20 - 25 (prikaz, stručni). | G1/8 | 6 - 8 mm | Pilot upravljani ventil |
| 32 - 40 (izvorni znanstveni rad, znanstveni). | G1/4 | 8 - 10 mm | 5/2 ili 5/3 ventil |
| 50 - 63 (prikaz, stručni). | G1/4 ili G3/8 | 10 - 12 mm | 5/2 ventil s brzim ispuhom |
| 80 - 100 (prikaz, stručni). | G3/8 ili G1/2 | 12 - 16 mm | Ventil 5/2 velikog kapaciteta |
Potrošnja zraka još je jedan izračun vezan uz dimenzije koji sprječava premale kompresore i pad tlaka. Volumen slobodnog zraka po jednom hodu približno je površina klipa pomnožena s hodom, pomnožena s omjerom kompresije radnog tlaka. Za a Provrt od 63 mm s hodom od 200 mm pri 6 bara , produljenje troši oko 4,3 litre slobodnog zraka, a uvlačenje oko 4,1 litru. Pri 20 dvostrukih ciklusa u minuti, to je otprilike 170 litara po minuti slobodnog zahtjeva za zrakom samo kroz cilindar, prije dodavanja potrošnje i curenja pilot ventila. Bliži pogled na to kako unutarnji dijelovi cilindra pretvaraju tlak zraka u praktično gibanje pomaže pri tumačenju ovih brojeva u stvarnom krugu, a objašnjenje nadilazi mjerni list.
Ugradnja ventila za regulaciju brzine izravno na otvore cilindra je uobičajena praksa, ali protok ispušnih plinova kroz taj priključak ograničava maksimalnu brzinu klipa. Ako je dimenzionirana brzina šipke kritična za vrijeme ciklusa, zajedno provjerite protok spojnice i ventila; sam cilindar je rijetko ograničenje.
Mjerenje ugrađenog cilindra kada nema pločice s nazivom
Zamjena često počinje s istrošenim cilindrom čija je oznaka modela umrljana uljem ili izgrebana da se ne očita. U toj situaciji, skup dimenzija mora se vratiti iz samog hardvera. Slijed u nastavku daje pouzdane rezultate na većini standardnih cilindara.
- Izmjerite hod šipke. Produžite cilindar i izmjerite izloženu duljinu šipke od površine ležaja šipke do kraja šipke. Uvucite ga i ponovno izmjerite. Razlika između dva očitanja je potez. Ova metoda je točna do oko 0,5 mm kada je kraj šipke čist.
- Odredite provrt prema vanjskom promjeru cijevi. Za okrugle cilindre, OD cijevi obično je provrt plus 3 do 6 mm debljine stijenke. Izmjerite OD u dva smjera, zatim ga usporedite s tablicom dimenzija proizvođača za sumnjivu seriju. Na cilindrima spone razmak između spona je pouzdaniji identifikator provrta od vanjskog promjera cijevi.
- Izmjerite promjer šipke kalibrom. Očitajte u dva okomita smjera i na dvije udaljenosti od kraja šipke. Manje očitanje je efektivna veličina šipke; razlike veće od 0,05 mm ukazuju na istrošenost.
- Zabilježite ugradbene dimenzije. Izmjerite udaljenost između rupa za montažu, promjer rupe, debljinu prirubnice, udaljenost od središnje crte šipke do površine za montažu i ukupnu duljinu s uvučenom šipkom.
- Identificirajte niti priključaka. Upotrijebite mjerač koraka navoja ili ispitne spojnice. Uobičajeni kandidati su M5, G1/8, G1/4, G3/8 i G1/2. Nikada ne nameštajte na silu; oštećeni priključak pretvara jednostavnu zamjenu u zamjenu tijela cilindra.
- Naručite crtež prije naručivanja dijela. Usporedite svoje izmjerene vrijednosti s mjernim listom proizvođača za model kandidata. Provrt, hod, šipka i stil montaže moraju odgovarati; dovoljna je jedna neusklađenost za zaustavljanje instalacije.
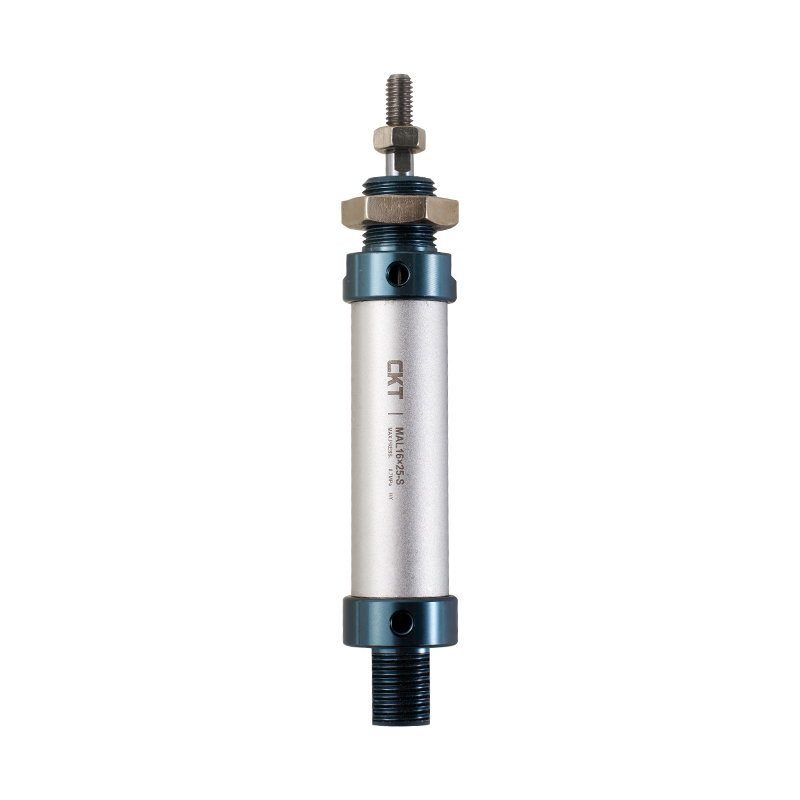 Mini cilindar od aluminijske legure serije MAL za uobičajene potrebe zamjene Lagani aluminijski okrugli cilindar s navojnim završnim poklopcima i samopodmazujućim ležajevima. Dostupan u provrtima od 20 do 40 mm, to je tipični minijaturni cilindar koji se koristi u opremi za pakiranje i rukovanje, idealan za zamjenu temeljenu na mjerenju na terenu. Pogledajte proizvod →
Za zamjene za održavanje u rasponu malih promjera, mini cilindar od aluminijske legure serije MAL jedan je od najčešćih okvira koji se nalaze u opremi za pakiranje i rukovanje materijalom. Njegova dimenzija od ravnog do ravnog tijela, navoj otvora i navoj šipke slijede redoviti uzorak koji čini mjerenje na terenu jednostavnim kada izvorna oznaka modela nestane.
Pogreške u dimenzijama koje se pojavljuju tek nakon instalacije
Neke greške dimenzija nevidljive su na papiru, a očite na stroju. Donji popis prikuplja one koji se najčešće susreću tijekom puštanja u rad i radova na rekonstrukciji.
- Premalen otvor s teoretskim viškom. Provrt od 25 mm pri 6 bara daje 295 N u teoriji. Ako je stvarna potražnja 280 N sa starim brtvama, padom tlaka od 15 posto i brzo ubrzavajućom masom, cilindar će stati kada stopa proizvodnje poraste. Iskusni timovi projektiraju s najmanje 30 posto margine korisne sile iznad nominalnog opterećenja.
- Prevelik otvor sa skrivenim troškovima. Provrt od 100 mm troši otprilike četiri puta više zraka od provrta od 50 mm za isti hod. Veći cilindar također treba veće otvore, teže nosače i duže vrijeme amortizacije. Veće nije sigurnije; samo je skuplje za rad.
- Hod odabran bez krajnjeg zazora. Cilindar koji putuje točno do nominalnog hoda udarit će u okvir stroja ili će se proizvod zaustaviti punom brzinom. Uvijek dodajte razmak na oba kraja i dodajte hod amortizacije ako brzina prelazi 500 mm/s.
- Mješovite metričke i imperijalne dimenzije. Provrt od 1/2 inča je 12,7 mm, a ne 12 mm ili 16 mm. Šipke koje su 6 mm u odnosu na 1/4 inča (6,35 mm) izgledaju identično na oko, ali drugačije kvare pod opterećenjem. Uvijek mjerite u jednom sustavu i eksplicitno pretvarajte.
- Zanemarujući silu uvlačenja. Cilindar koji okomito gura teret od 600 N često se može produžiti, ali možda neće uvući isti teret ako je šipka debela i djelotvorna površina uvlačenja mala. Provjerite smjer povlačenja stvarnim promjerom šipke, a ne samo provrtom.
- Ne provjerava se položaj utora prekidača. Položaj klipa u kojem se aktivira magnetski prekidač ovisi o udaljenosti između utora prekidača i završnih kapica. Cilindar s istim provrtom, ali drugačijim profilom tijela može pomaknuti točku okidanja prekidača za nekoliko milimetara, što je dovoljno za prekid vremenskog slijeda.
Često postavljana pitanja
Što znači 32 x 100 na naljepnici pneumatskog cilindra?
znači 32 mm provrt i 100 mm hoda . Ovo je najčešći način na koji proizvođači sažimaju dvije primarne dimenzije na natpisnoj pločici. Promjer šipke obično je naveden zasebno ili uključen u šifru modela.
Koliku silu može proizvesti cilindar promjera 50 mm pri 6 bara?
Teoretska sila potiska je približno 1178 N . U praksi, trenje brtve i gubici tlaka u cjevovodu smanjuju korisnu silu na otprilike 600 do 900 N, ovisno o brzini, veličini priključka i stanju podmazivanja.
Mijenja li promjer šipke silu potiskivanja?
Ne. Potisna sila izračunava se iz cijele površine klipa. Promjer šipke samo smanjuje efektivnu površinu na retract stroke , što smanjuje vučnu silu.
Mogu li zamijeniti cilindar ISO 15552 kompaktnim cilindrom ISO 21287 istog provrta i hoda?
Samo ako su uzorak za montažu, ukupna duljina, položaji priključaka i navoj šipke kompatibilni. Kompaktno tijelo puno je kraće, ali se razlikuju razmak rupa i mogućnosti amortizacije. Prije naručivanja uvijek usporedite crteže s dimenzijama.
Što se događa ako odaberem udarac duži od potrebnog?
Cilindar će i dalje raditi, ali troši više zraka, produljuje vrijeme ciklusa, povećava moment savijanja na šipki i zauzima više prostora u stroju. Dugi hodovi također povećavaju rizik od savijanja kada teret nije podržan.
Kako mogu pronaći veličinu priključka na cilindru koji je još uvijek instaliran?
Izmjerite navoj mjeračem koraka navoja ili isprobajte poznate ispitne priključke. Najčešći pneumatski priključci su M5, G1/8, G1/4, G3/8 i G1/2. Ispravno prepoznavanje navoja sprječava oštećenje otvora cilindra tijekom ugradnje fitinga.
Koliki je najveći hod za određenu veličinu provrta?
Svaki proizvođač objavljuje maksimalne vrijednosti hoda za svaku kombinaciju provrta i šipke. Osim tih vrijednosti, otpor izvijanja šipke i stabilnost tijela postaju ograničavajući čimbenici. Za duge zaveslaje obavezna je veća šipka ili vanjska linearna vodilica.
Ključne stvari za van prije naručivanja
Odabir pneumatskog cilindra po dimenzijama je sustavna vježba. Počnite s potrebnom silom i raspoloživim pritiskom za fiksiranje provrta. Pretvorite putanju stroja u broj hoda koji uključuje zazore i amortizaciju. Provjerite promjer šipke u odnosu na silu uvlačenja i rizik od izvijanja. Zatim provjerite stil montaže, veličinu ulaza i ukupnu duljinu u odnosu na fizičku omotnicu. Ovih pet provjera pokrivaju više od 90 posto dimenzionalnih problema koji uzrokuju kvarove na terenu.
Čuvajte crtež s dimenzijama od proizvođača kao konačni autoritet. Varijacije od modela do modela između marki su stvarne, a milimetarska razlika u montažnom nosaču dovoljna je za odgodu ponovnog pokretanja proizvodnje. Vrijeme potrošeno na dva mjerenja na starom cilindru uvijek je kraće od zastoja uzrokovanog pogrešnom zamjenom.