

Cijev pneumatskog cilindra mjesto je gdje kvaliteta cilindra zapravo živi
Ako se sjećate samo jedne stvari o bačvama pneumatskih cilindara, zadržite ovo: bačva definira nazivni tlak, glatkoću gibanja i radni vijek zračnog cilindra. Klip klizi unutar njega, brtve se voze uz njegovu unutarnju stijenku, a svaki ciklus opterećenja naglašava njegovu strukturnu krutost. Cijev s lošom zaobljenošću, hrapavom brušenom površinom ili krivom debljinom stijenke stvaraju curenje zraka, fluktuaciju brzine i prerano trošenje brtve mnogo prije nego što ostatak cilindra pokaže vidljiva oštećenja.
Za većinu industrijskih primjena, aluminijska cilindarska cilindarska cilindarska cijev s anodiziranim ili precizno obrađenim provrtom najbolja je ravnoteža težine, otpornosti na koroziju, cijene i mogućnosti obrade. Za okruženja s visokom temperaturom, ispiranjem ili kontaktom s hranom, cijev pneumatskog cilindra od nehrđajućeg čelika je sigurniji izbor. Materijal i unutarnja završna obrada važniji su od marke cilindra ili boje eloksiranja.
Zaključak: kada procjenjujete bačvu pneumatskog cilindra, nemojte prvo gledati vanjski profil. Pogledajte toleranciju provrta, hrapavost površine, ravnost i proizvodni proces iza unutarnje površine. Ti parametri određuju kako se cilindar ponaša pod opterećenjem i koliko ciklusa preživi.
Što cilindar zapravo radi unutar zračnog cilindra
Provrt pneumatskog cilindra je glavno tijelo i posuda pod pritiskom cilindra. U njemu se nalazi klip i zadržava komprimirani zrak unutar radne komore. Ako razumijete pet uloga u nastavku, shvatit ćete zašto kvaliteta cijevi utječe na cijeli aktuator.
- Zadržavanje tlaka. Stijenka bačve mora izdržati unutarnji pneumatski tlak bez pretjeranog radijalnog širenja. Cilindri koji rade na 1 MPa trebaju deblju ili jaču cilindar od cilindara koji rade na 0,3 MPa.
- Vođenje klipa. Unutarnji promjer bačve vodi sklop klipa i klipnjače. Ako je provrt ovalan, klip se naginje tijekom kretanja i stvara neravnomjeran kontakt brtve.
- Partner za brtvljenje. Brtva klipa klizi uz unutarnju stijenku cijevi. Glatka, postojana površina neophodna je za nisko trenje, stabilnu brzinu i dug životni vijek brtve.
- Odvođenje topline. Aluminijske bačve odvode toplinu iz kompresijske komore brže od čelika, što pomaže stabilizirati temperaturu tijekom brzog ciklusa.
- Strukturna veza. Kod cilindara sa sponom, cijev je stisnuta između čepova s četiri ili više vijaka. Cijev mora zadržati svoju geometriju nakon primjene te aksijalne sile stezanja.
Cijev također određuje koliko se lako može popraviti cilindar. Oštećena brtva se može zamijeniti, ali oštećena cijev obično znači da se cijeli cilindar mora odbaciti. Zbog toga proizvođači koji kontroliraju proces dorade bačvi, kao npr proizvođači pneumatskih cilindara koji su usredotočeni na kvalitetu unutarnje cijevi , nastoje isporučiti dosljednije aktuatore tijekom dugog proizvodnog ciklusa.
Materijali cijevi za usporedbu: aluminij, čelik i nehrđajući čelik
Većina cijevi pneumatskih cilindara izrađena je od aluminijskih legura serije 6xxx jer se dobro istiskuju i mogu se anodizirati. Čelične bačve pojavljuju se u teškim cilindrima zateznih šipki gdje su otpornost na udarce i čvrstoća na visoki tlak važni. Bačve od nehrđajućeg čelika rezervirane su za korozivna okruženja. Donja tablica sažima praktične razlike za kupce i dizajnere.
| Materijal | Tipična završna obrada | Najbolji slučaj upotrebe | Pazi na |
|---|---|---|---|
| Aluminij 6063 / 6061 | Brunirani ili brunirani provrt, anodizirana vanjska površina | Standardni cilindri za automatizaciju, kompaktni i mini cilindri | Niska otpornost na jake kemikalije i jak udar |
| Ugljični čelik | Izbrusio, ponekad tvrdo kromiran iznutra | Cilindri spone za teške uvjete rada, visokotlačni vodovi | Teže, zahtijeva zaštitu od korozije |
| Nehrđajući čelik 304/316 | Izbrušeni ili polirani provrt | Prehrambena, farmaceutska, ispiranje, pomorske primjene | Veći trošak i niža toplinska vodljivost |
Dubina eloksiranja je praktična specifikacija koju treba provjeriti. Tipična anodizacija sumpornom kiselinom na aluminijskim bačvama cilindra je oko 8 do 15 mikrona; tvrdo anodiziranje može doseći 25 do 50 mikrona. Za klizne primjene, tvrdo eloksiranje poboljšava otpornost na habanje, ali se provrt često dovršava prije ili nakon premazivanja, ovisno o potrebnoj konačnoj toleranciji.
Uobičajeni poprečni presjeci bačve pneumatskog cilindra
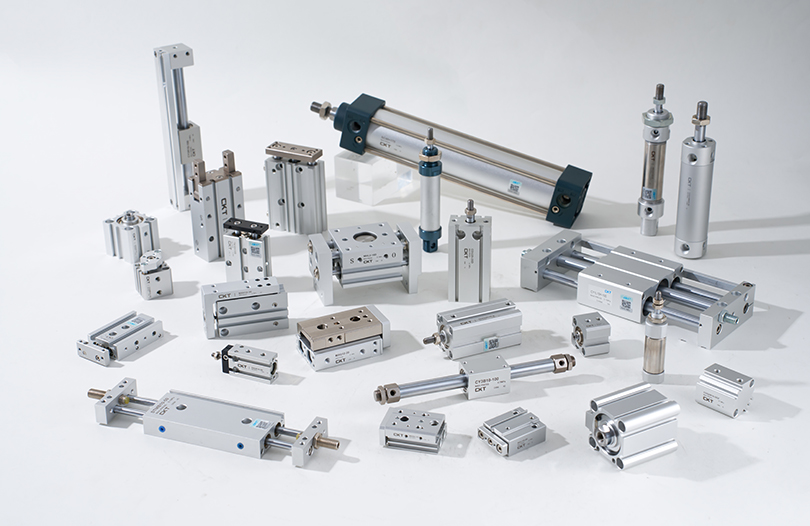
Oblici profila bačve prate geometriju cilindra kojem pripadaju. U industrijskim katalozima vidjet ćete četiri obitelji profila: okrugli, kvadratni, kompaktni i vođeni ili višeosni profili. Svaki od njih postoji zbog drugačijeg razloga ugradnje ili prostora.
Okrugle bačve za zatezanje
Klasična okrugla bačva nalazi se u Cilindri spone serije SC . Četiri spone stežu cijev između dva čepa, tako da sama cijev ne treba prirubnicu. Ovaj dizajn je jednostavan za servisiranje jer se cijev može zasebno zamijeniti. To je također najčešća konfiguracija za veličine provrta od 32 mm do 320 mm. Ako trebate standardni, globalno izmjenjivi cilindar, potražite ga SC pneumatski cilindri spone s aluminijskom cijevi i precizno obrađenim otvorom.
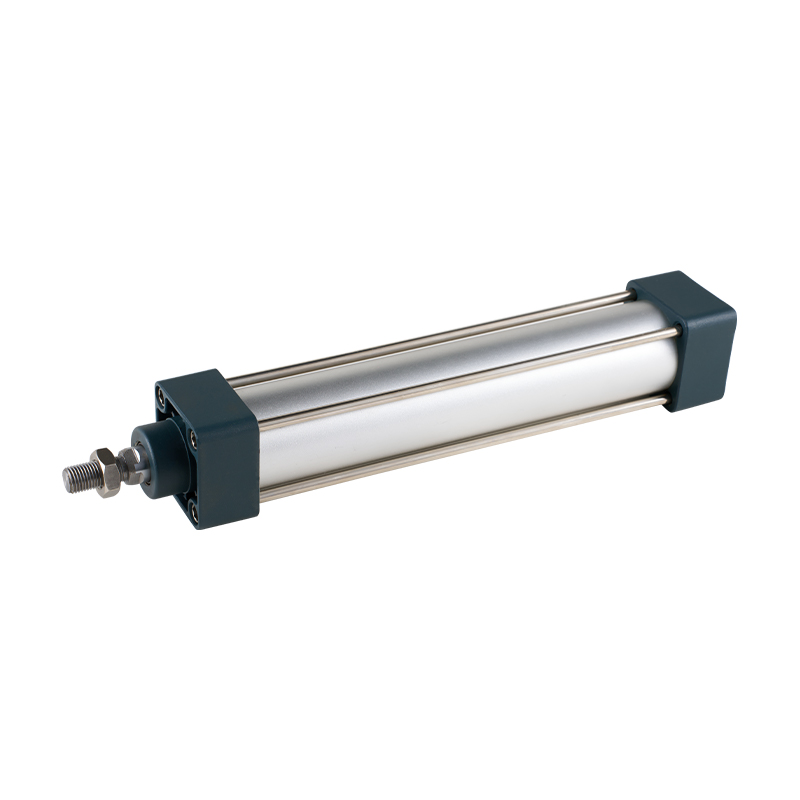 Dobavljači standardnih cilindara serije SC (tip spone), OEM/ODM tvornica - Zhejiang CKT Pneumatic je dobavljač standardnih cilindara serije SC (tip spone) i OEM/ODM tvornica za veleprodaju u Kini, 1. Brtva klipa usvaja ... Pogledajte proizvod →
Kvadratne i pravokutne bačve
Kvadratni ili pravokutni aluminijski profili tipični su za cilindre bez poluge i neke bez spone. Četvrtasti vanjski oblik olakšava montažu senzora, vodilica ili nosača izravno na cijev. Unutarnji provrt ostaje okrugao, ali vanjska geometrija je ekstrudirana s utorima i utorima za pribor.
Compact i Mickey Mouse profili
Kompaktne cilindrične bačve, često zvane Mickey Mouse profili budući da se dva okrugla režnja provrta pojavljuju jedan pored drugoga u verziji s dvije šipke, dizajnirani su za automatizaciju s kratkim hodom, ograničenim prostorom. Popularne obitelji CQ2 i SDA koriste ovu vrstu ekstruzije aluminija. Ovi cilindri štede do 40 posto montažne duljine u usporedbi sa standardnim cilindrom istog provrta. Pregledajte kompaktni aktuator s laganom aluminijskom cijevi Kompaktni pneumatski cilindri serije CQ2 .
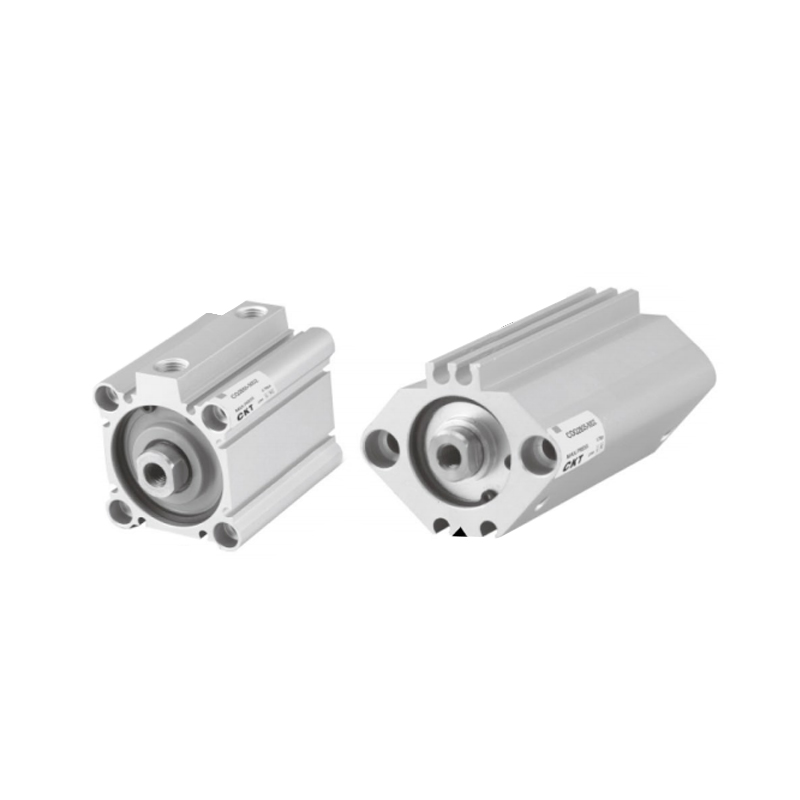 Dobavljači tankih cilindara serije CQ2, tvornica OEM/ODM - Zhejiang CKT Pneumatic Co. CKT Pneumatic je kineski veleprodajni dobavljač tankih cilindara serije CQ2 i OEM/ODM tvornica, 1. Magnetski prekidač ne strši: prethodni... Pogledajte proizvod →
Minijaturni i vođeni profili cijevi
Minijaturni cilindri koriste male okrugle bačve od aluminija ili nehrđajućeg čelika promjera između 6 mm i 25 mm. Vođeni cilindri kombiniraju cijev s linearnim vodećim osovinama, a profil cijevi može imati integrirane kanale vodilice. Za kompaktnu automatizaciju, rukovanje hranom i lagane alate za sastavljanje, Mini cilindri od aluminijske legure serije MAL su tipičan primjer laganog mini aktuatora s okruglom cijevi.
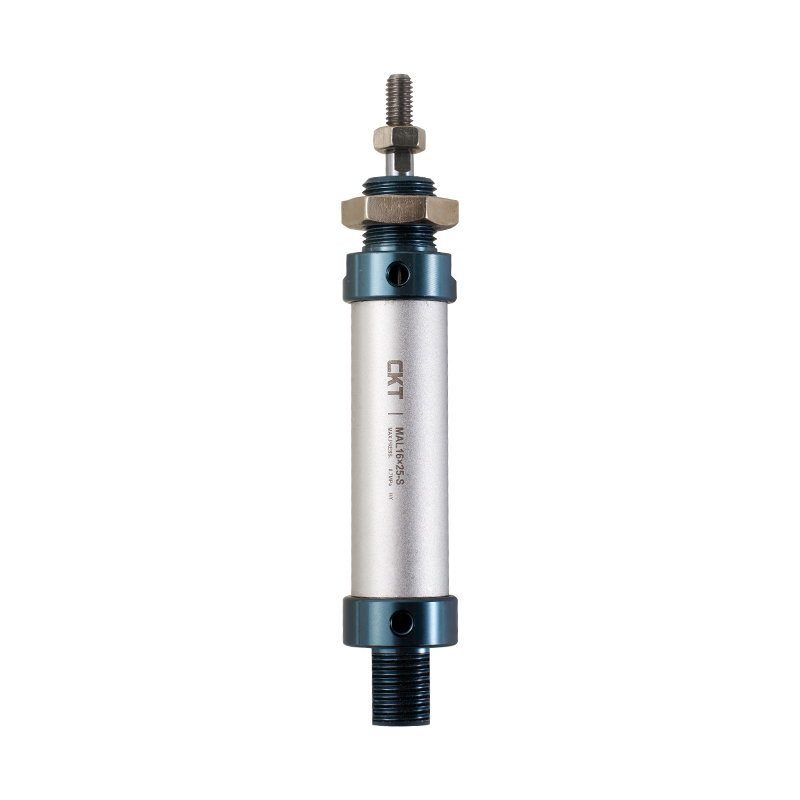 Dobavljači mini cilindara serije MAL od aluminijske legure, tvornica OEM/ODM - Zhejiang CK CKT Pneumatic je kineski veleprodajni dobavljač mini cilindara od aluminijske legure MAL serije i OEM/ODM tvornica, 1. Implementirajte stan... Pogledajte proizvod →
Kako se proizvodi cilindar pneumatskog cilindra
Proizvodni put za aluminijsku pneumatsku cilindarsku cilindarsku cilindarsku cilindarsku cijev razlikuje se od čelične, a završni koraci određuju kvalitetu provrta.
- Ekstruzija aluminija. Zagrijana aluminijska gredica se gura kroz matricu kako bi se stvorio profil cijevi. Iz ovog koraka izlaze okrugli i kompaktni profili s hrapavom unutarnjom površinom.
- Rezanje i ravnanje. Ekstrudirane cijevi režu se na željenu duljinu, a ravnost se ispravlja jer postupak ekstruzije može dovesti do blagog savijanja.
- Grubo bušenje ili razvrtanje. Unutarnji promjer se otvara kako bi se približio konačnoj veličini i uklonili tragovi ekstruzije.
- Precizna završna obrada. Provrt je ili brušen abrazivnim kamenjem ili bruniran valjkom alatom za glatko valjanje. Honanjem se uklanja materijal, dok glačanjem valjkom se sabija površina. Obje metode poboljšavaju zaobljenost i smanjuju hrapavost površine do željenog raspona.
- Površinska obrada. Aluminijske bačve su anodizirane za zaštitu izvana; neke bačve također dobivaju premaz na provrtu kako bi se smanjilo trenje i trošenje.
- Završni pregled. Cijev se provjerava na unutarnji promjer, okruglost, ravnost i površinsku obradu prije nego što ode na liniju za sklapanje cilindra.
Bačve od čelika i nehrđajućeg čelika slijede sličan put, ali početna točka je obično izvučena bešavna cijev umjesto ekstrudirani profil. Cijev je brušena do konačne veličine, a neke bačve za teške uvjete dobivaju tvrdu kromiranu presvlaku na provrtu radi poboljšanja otpornosti na trošenje.
Ovdje je bitna interna kontrola obrade. Zhejiang CKT Pneumatic Co., Ltd. izvještava da njegovo skladište poluproizvoda sadrži više od 20.000 vrsta komponenti i da se više od 90 posto tih dijelova proizvodi i obrađuje interno. Ta razina vertikalne integracije daje tvrtki izravnu kontrolu nad strojnom obradom cijevi i kvalitetom površine, umjesto da se oslanja na vanjskog dobavljača cijevi za svaku seriju.
Ključne tolerancije i specifikacije površine za bačvu pneumatskog cilindra
Crtež cijevi pneumatskog cilindra obično navodi četiri ili pet kritičnih parametara. Od svog dobavljača trebali biste zatražiti stvarna izvješća o mjerenju umjesto prihvaćanja opće tvrdnje o kvaliteti.
| Parametar | Tipična industrijska vrijednost | Zašto je to važno |
|---|---|---|
| Tolerancija unutarnjeg promjera | ISO H7 za preciznost, H8 za standard | Upravlja kompresijom brtve i vođenjem klipa |
| Hrapavost površine (unutarnji otvor) | Ra 0,2 do 0,8 mikrona | Niža hrapavost znači manje trenja i duži vijek brtve |
| Zaobljenost | Unutar 0,02 do 0,05 mm na preciznim cijevima | Ovalnost uzrokuje neravnomjerno trošenje i nestalnu brzinu klipa |
| Ravnost | Oko 0,1 mm po metru za standardne stupnjeve | Sprječava bočno opterećenje klipnjače i unutarnji kontakt |
| Ujednačenost debljine stijenke | Ujednačeno cijelom dužinom | Podržava jednaku silu stezanja i otpornost na pritisak |
Jednostavna provjera u radionici je mjerenje provrta s mjeračem provrta na tri položaja duž duljine cijevi i pod dva kuta po položaju. Ako se očitanja promijene za više od 0,05 mm, bačvu treba odbaciti za servis preciznog cilindra. Hrapavost površine može se provjeriti prijenosnim profilometrom; igla bi se trebala kretati duž osi provrta, a ne po obodu.
Odabir prave cijevi pneumatskog cilindra za vašu primjenu
Odabir počinje potrebnom izlaznom silom, a ne profilom cijevi. Teoretska sila cilindra je tlak zraka pomnožen s efektivnom površinom klipa. Pri uobičajenom industrijskom tlaku od 0,5 MPa, sljedeće sile dostupne su za nekoliko standardnih veličina provrta.
| Veličina otvora (mm) | Površina klipa (mm²) | Teoretski pritisak pri 0,5 MPa (N) |
|---|---|---|
| 16 | 201 | 100 |
| 32 | 804 | 402 |
| 50 | 1963 | 982 |
| 80 | 5027 | 2513 |
Za praktični dizajn stroja koristite faktor opterećenja od 0,5 do 0,7 teorijske sile. Ova sigurnosna granica pokriva trenje, fluktuacije tlaka i silu usporavanja na kraju hoda.
Ostali faktori odabira koji izravno uključuju cijev
- Stil montaže. Cilindri spone trebaju okruglu cijev s dovoljno prostora za vijke šipke; kompaktni cilindri koriste ravnu ili profiliranu cijev za smanjenje visine.
- Duljina hoda. Kod cilindara s dugim hodom mora se provjeriti ravnost cijevi, jer savijena cijev uzrokuje veliko trenje i toplinu.
- okoliš. Visoka vlažnost, kemijsko ispiranje i rad na otvorenom tjeraju vas prema nehrđajućem čeliku ili ispravno anodiziranoj aluminijskoj bačvi.
- Kontrola brzine. Vožnja biciklom velike brzine stvara toplinu; aluminij ga brže raspršuje, tako da je aluminijska pneumatska cilindarska cilindarska cilindara često bolji izbor za module s brzim odabirom i postavljanjem.
Što procijeniti kada nabavljate cilindrične bačve od proizvođača
Kada nabavljate bačvu pneumatskog cilindra izravno od proizvođača, trebali biste provjeriti tri mogućnosti: ekstruziju ili nabavu cijevi, preciznu završnu obradu provrta i mjerenje kvalitete. Tvornica koja samo sastavlja cilindre od kupljenih bačava ima ograničenu kontrolu nad najkritičnijim parametrom, unutarnjim provrtom.
Zatražite očitanja mjerača provrta, vrijednosti hrapavosti površine i zapise ispitivanja curenja za gotov cilindar. Također pitajte kako dobavljač postupa s prilagodbom: promjene veličine provrta, prilagođene duljine hoda, posebni položaji priključaka i mogućnosti površinske obrade uobičajeni su zahtjevi u opremi za automatizaciju.
Zhejiang CKT Pneumatic Co., Ltd., koji je započeo masovnu proizvodnju cilindara 2013. nakon izgradnje svoje linije pneumatskih komponenti od 2002., primjer je proizvođača koji naglašava vlastitu proizvodnju. Tvrtka kaže da se više od 90 posto njenih polugotovih komponenti obrađuje interno iz baze od preko 20.000 dijelova. Za širi pregled dostupnih opcija, možete pregledati standardna linija pneumatskih cilindara i usporedite vrste bačvi prije nego što navedete broj dijela.
Neka odluka o kupnji bude usklađena sa zahtjevima stroja: prvo zatražite uzorke ili malu probnu narudžbu, izmjerite provrt i pokrenite test ciklusa prije nego što se obvežete na masovnu isporuku. Taj pristup otkriva probleme kvalitete bačvi prije nego što utječu na vašu proizvodnu liniju.
Često postavljana pitanja o bačvama pneumatskih cilindara
Je li cijev pneumatskog cilindra isto što i cijev cilindra?
Da. Izrazi se u pneumatskoj industriji koriste naizmjenično. Cijev cilindra, cijev cilindra ili cijev zračnog cilindra svi se odnose na glavno cilindrično tijelo u kojem se klip pomiče. Neki dobavljači koriste cijev za sirovi ekstrudirani ili vučeni proizvod, a bačvu za gotovu strojno obrađenu komponentu.
Zašto je unutarnja površina aluminijske cijevi cilindra brušena ili brunirana valjkom?
Površina od sirovog ekstrudiranog aluminija ima linije ekstruzije i hrapavosti koje bi oštetile brtve i stvorile trenje. Honanjem se uklanja oštećeni sloj i stvara prava geometrija cilindra; bruniranje valjkom zaglađuje površinu i sabija materijal, povećavajući tvrdoću i otpornost na habanje. Oba procesa smanjuju trenje i omogućuju dosljedno kretanje klipa.
Mogu li čeličnu cilindarsku cijev zamijeniti aluminijskom?
Ne automatski. Morate provjeriti nazivni tlak, radnu temperaturu, vrstu montaže i potrebni vijek trajanja. Aluminij je lakši i ima bolju provodljivost topline, ali čelik je jači i otporniji na udarce i habanje u teškim uvjetima rada. Zamjensku bačvu treba uvijek uskladiti s originalnim dizajnom cilindra i testirati pod stvarnim radnim tlakom.
Kako izgleda bačva pneumatskog cilindra Mickeyja Mousea?
Profil bačve Mickey Mousea ima dva okrugla otvora spojena u jednu ekstruziju, nalik na dva režnja. Obično se nalazi u kompaktnim cilindrima s dvije poluge ili cilindrima s integriranim vodilicama. Oblik štedi prostor u usporedbi s dvije odvojene okrugle bačve i povećava otpornost na nerotirajuća opterećenja.
Kako mogu izmjeriti provrt cijevi pneumatskog cilindra?
Koristite mjerač provrta s dvije točke ili mjerač provrta s brojčanikom. Mjerite na najmanje tri položaja duž duljine cijevi i uzmite dva očitanja na svakom položaju, jedno na 0 stupnjeva i jedno na 90 stupnjeva. Usporedite očitanja kako biste provjerili zaobljenost i suženost. Za preciznu cilindarsku cijev, razlika bi trebala biti unutar nekoliko stotinki milimetra.